
Yerçekimi Döküm mü, Yüksek Basınçlı Döküm mü? Doğru Süreci Seçmek
Her iki işlemde de metal, yeniden kullanılabilir bir metal kalıba dökülür ve her ikisi de döküm olarak adlandırılır. Benzerlikler burada sona erer. Yerçekimi dökümünde, metal kendi ağırlığıyla kalıba akar; yüksek basınçlı dökümde ise bir piston, metali yüksek hız ve basınçla enjekte eder. Bu iki işlem arasındaki seçim, parça tasarımını, kalıp yatırımını, elde edilebilecek kaliteyi ve ihtiyacınız olan makine türünü belirler. Bu makale, iki işlemi karşılaştırır ve her birinin hangi durumlarda uygun olduğunu açıklar.
Temel Fark Nedir?
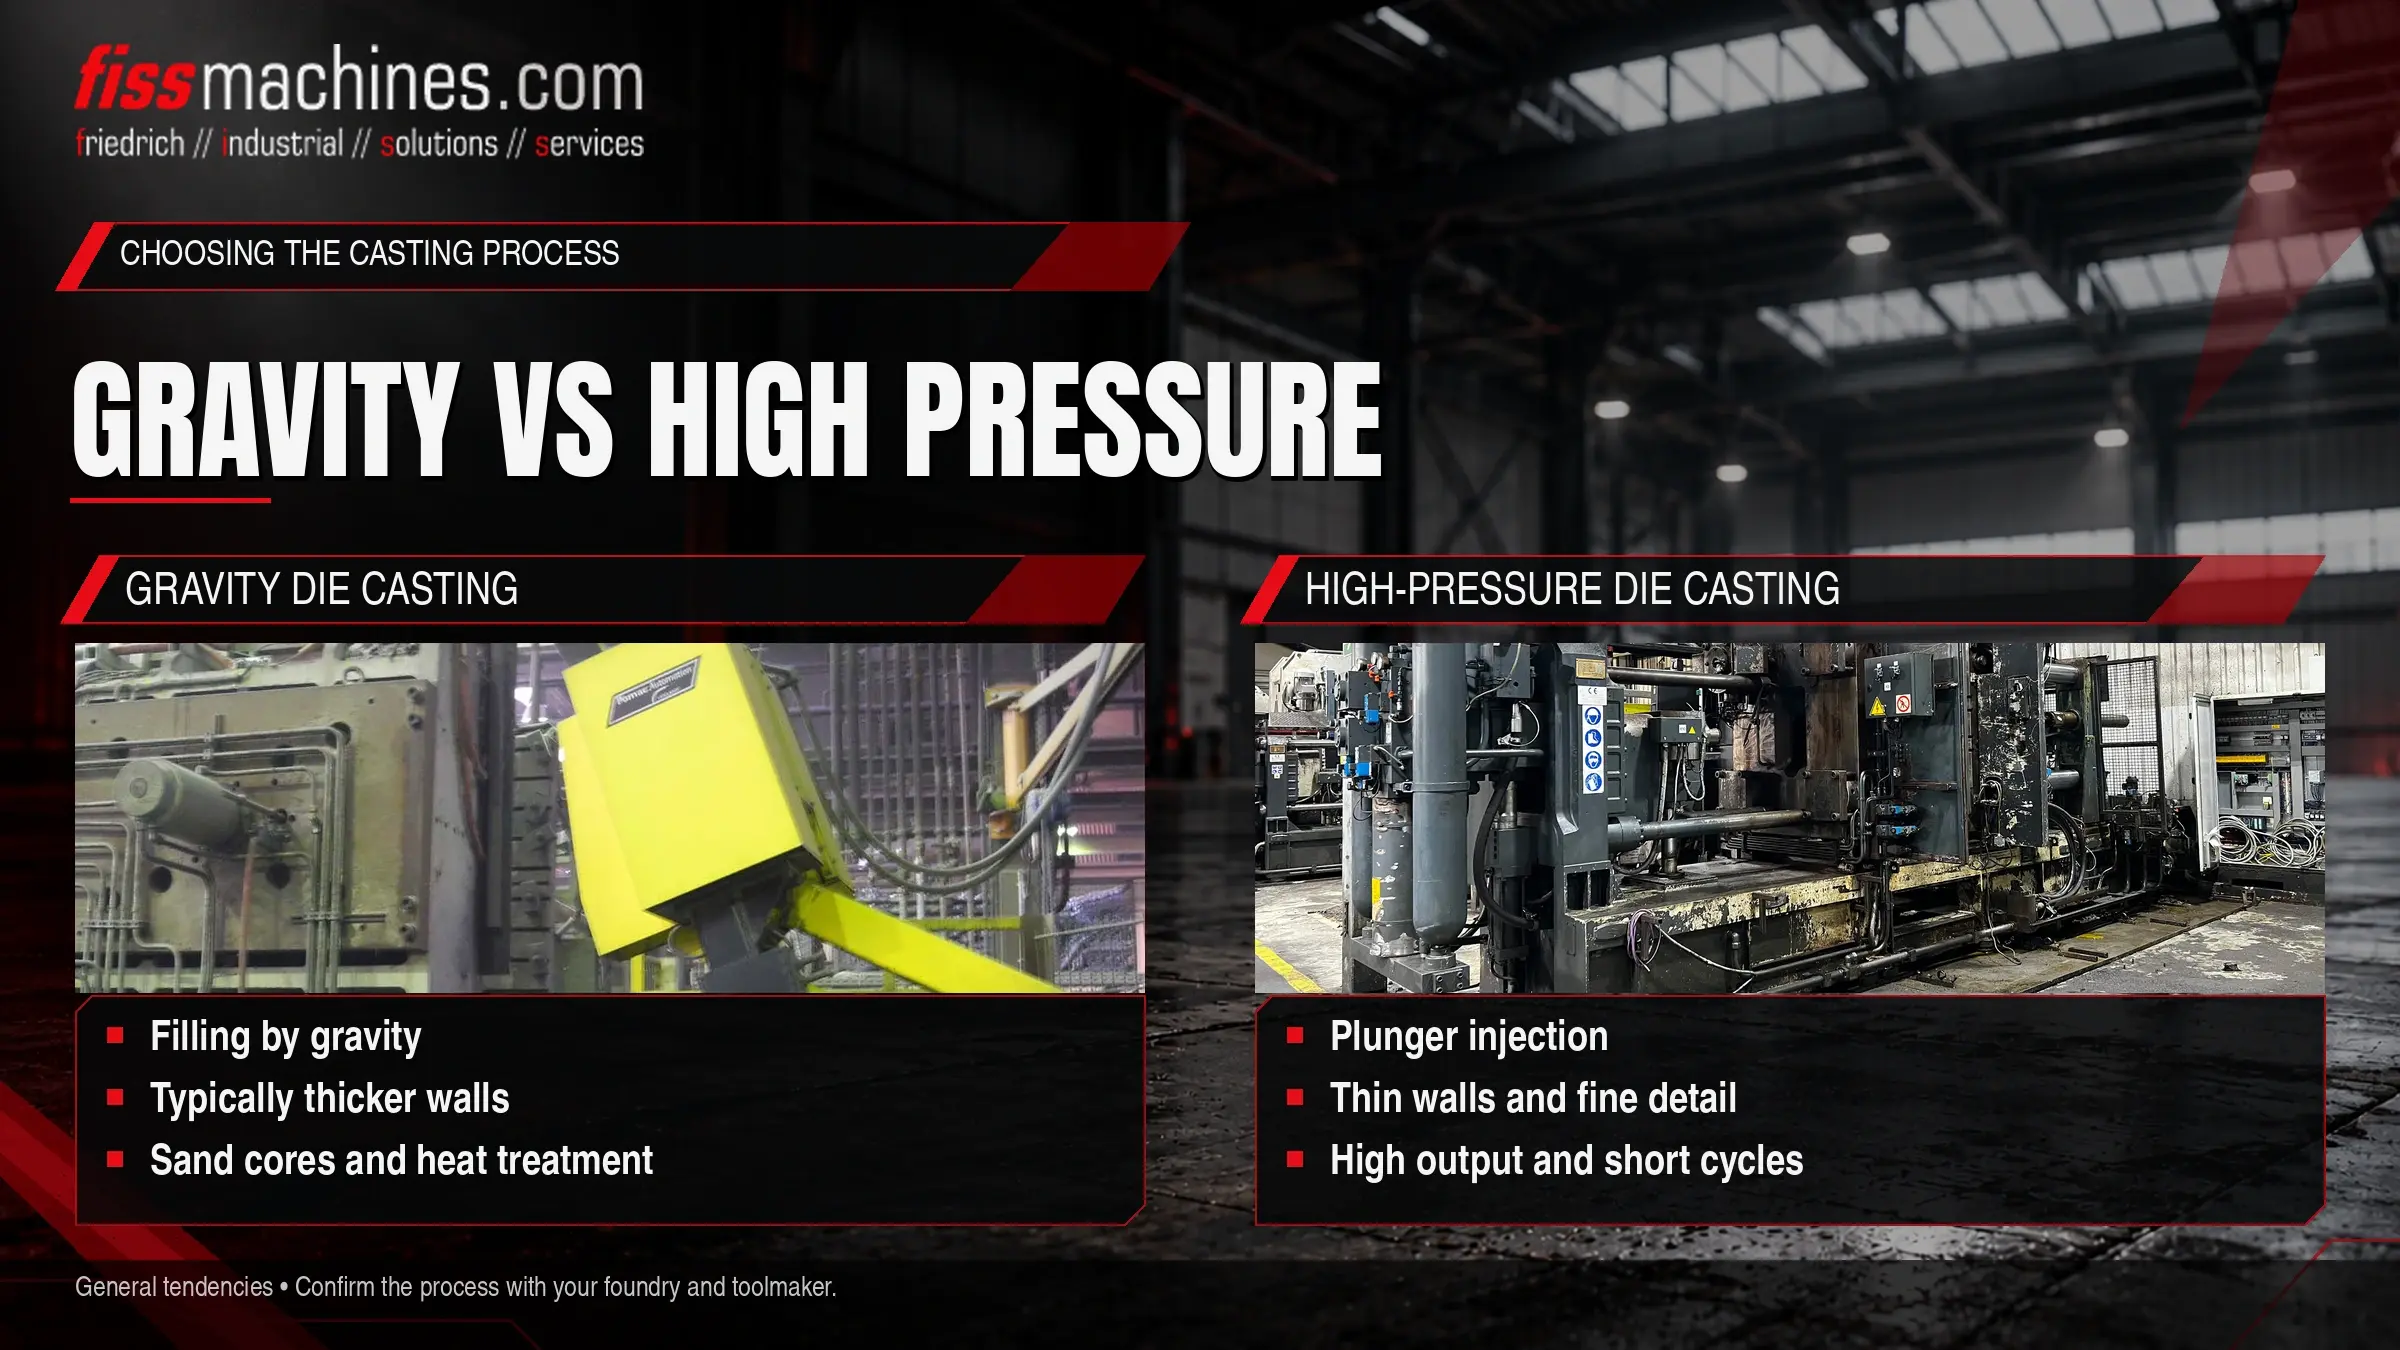
Yerçekimi döküm (kalıcı kalıp dökümü olarak da bilinir), genellikle akışı kontrol etmek için kalıbı eğerek döküm yaparak kaplanmış metal kalıbı doldurur. Doldurma işlemi yavaştır, duvarlar genellikle daha kalındır, kum maçaklar kullanılabilir ve dökümler genellikle ısıl işlemeye uygundur. Yüksek basınçlı kalıp dökümü, metali çok kısa bir sürede enjekte eder; bu sayede ince cidarlı, ince detaylı ve kısa döngü süreli parçalar elde edilebilir, ancak daha büyük makineler ve daha pahalı kalıplar gerektirir.
Yerçekimi kalıplama, kum döküm ile aynı şey değildir: kalıp kalıcıdır ve birçok döküm için yeniden kullanılırken, kum kalıbı her dökümden sonra tahrip olur.
Terimlerin Ayrıştırılması
Döküm terminolojisi bölgeden bölgeye farklılık gösterir ve bu durum sorular ve tekliflerde karışıklığa neden olur. İngiliz kullanımında, herhangi bir niteleme içermeyen "kalıp dökümü" genellikle yüksek basınçlı kalıp dökümünü, "yerçekimi kalıp dökümü" ise yerçekimi ile yapılan kalıcı kalıp dökümünü ifade eder. Kuzey Amerika’da, aynı yerçekimi işlemi genellikle “sabit kalıplı döküm” olarak adlandırılır. Almanca’da ise “Kokillenguss” denir.
| İşlem | Kalıp | Metalin kalıba giriş şekli |
|---|---|---|
| Kum döküm | Tek kullanımlık kum kalıp, her dökümden sonra imha edilir | Döküm, yerçekimi |
| Yerçekimi kalıplama | Kalıcı metal kalıp, isteğe bağlı olarak kum çekirdekli | Yerçekimi dökümü, genellikle eğme ile |
| Yüksek basınçlı kalıplama | Kayanlar ve iticiler içeren kalıcı çelik kalıp | Pistonla yüksek hız ve basınçta enjeksiyon |
Düşük basınçlı kalıp dökümü bu ikisinin arasında yer alır: bu yöntemde de kalıcı bir kalıp kullanılır, ancak kalıp alttan gaz basıncıyla doldurulur. Bu, kendi makinelerine sahip ayrı bir işlemdir ve burada ayrıntılı olarak ele alınmamaktadır.
Yerçekimi Döküm Nasıl Çalışır?
Kalıp önceden ısıtılır ve refrakter kalıp kaplaması ile kaplanır. Bu kaplama, metali kalıp yüzeyinden yalıtır, metalin soğuma hızını etkiler ve dökümün kalıptan çıkarılmasına yardımcı olur. Erimiş metal bir döküm kabına dökülür ve kanallar ile yükselticiler aracılığıyla kalıp boşluğuna akar. Eğilebilir makinelerde, metalin daha sakin ve daha az türbülansla girmesi için kalıp döküm sırasında döner. Katılaşmanın ardından kalıp açılır ve döküm çıkarılır; kum çekirdekler daha sonra vurularak çıkarılır.
Makineler ve ekipmanlar
Yerçekimi kalıp dökümü, manuel olarak çalıştırılan kalıplarla da yapılabilir, ancak üretim genellikle kalıp yarımlarını açıp kapanan, çekirdekleri hareket ettiren ve eğilebilir versiyonlarda kalıbı döndüren yerçekimi döküm makinelerinde gerçekleştirilir. Karşı koyulması gereken yüksek metal basıncı olmadığı için makineler nispeten hafiftir. Döküm işlemi manuel veya otomatik olabilir; örneğin bir robot kepçe kullanılarak yapılabilir.
Tipik parçalar
Silindir kafaları, manifoldlar, pompa ve valf gövdeleri, şasi parçaları ve bağlantı parçaları tipik örneklerdir. Alüminyum alaşımları baskındır, ancak pirinç gibi bakır alaşımları da, örneğin sıhhi tesisat bağlantı parçaları için kalıcı kalıplarda dökülür.
Yüksek Basınçlı Kalıp Dökümünün Farklı Yönleri
HPDC'de metal, hidrolik tahrikli bir piston tarafından, ya soğuk enjeksiyon manşonundan ya da sıcak odalı gooseneck'ten kalıba zorla basılır. Kalıp, yüksek metal basıncına göre boyutlandırılmış bir sıkıştırma ünitesi tarafından kapalı tutulur; bu nedenle HPDC makineleri çok daha ağırdır. Kalıba, ateş almayan bir tabaka ile kaplanmak yerine bir ayırıcı madde püskürtülür. Soğuk odacıklı ve sıcak odacıklı makineler arasındaki farklar " Soğuk Odacıklı mı, Sıcak Odacıklı mı?" başlıklı bölümde, dolum fiziği ise " Kalıp Dolumu ve Vakum" başlıklı bölümde açıklanmaktadır.
Yerçekimi Döküm ve HPDC'nin Yan Yana Karşılaştırması
| Kriter | Yerçekimi döküm | Yüksek basınçlı kalıp dökümü |
|---|---|---|
| Doldurma | Yerçekimi ile, yavaş, eğilebilir | Pistonlu enjeksiyon, çok kısa sürede |
| Duvar kalınlığı | Genellikle daha kalın duvarlar | İnce duvarlar ve ince detaylar mümkündür |
| Çekirdekler | Metal ve kum çekirdekler, karmaşık boşluklar mümkündür | Metal çekirdekler ve kızaklar; alt kesimler sınırlıdır |
| Kalıp yüzey işleme | Ateş dayanıklı kalıp kaplaması | Her döngüde ayırıcı madde püskürtülür |
| Isıl işlem | Genel olarak mümkündür | Geleneksel parçalar için sınırlıdır |
| Yüzey ve toleranslar | İyi, kaplama dokusu görülebilir | Çok iyi yüzey, dar toleranslar |
| Döngü süresi | Nispeten uzun | Kısa |
| Makine ve kalıp yatırımı | Daha düşük | Daha yüksek |
| Ekonomik parti boyutları | Küçük ila orta ölçekli seriler | Orta ila çok büyük seriler |
Parçanıza Hangi Süreç Uygun?
Yerçekimi döküm yöntemi genellikle aşağıdaki durumlarda uygundur
- Duvar kalınlıkları orta ila kalın arasında ve kesitler değişken olduğunda
- İç kanalların kum kalıplara ihtiyacı varsa
- Parça ısıl işleme tabi tutulmalı veya kaynaklanmalıdır
- Yıllık üretim hacmi bir HPDC kalıbını haklı çıkarmıyorsa
- Bakır alaşımları gerekiyorsa
HPDC şu durumlarda uygun olma eğilimindedir
- Duvarlar ince ve yüzeyler geniş olduğunda
- Yüksek üretim hacimleri ve kısa döngü süreleri gerektiğinde
- Dar toleranslar işleme ihtiyacını azaltır
- Çinko veya magnezyum alaşımları planlanıyorsa
- Isıl işlem gerekmediğinde veya özel proses yolları kullanıldığında
Bunlar kural değil, eğilimlerdir. Yeniden tasarım, örneğin duvar kalınlığını uyarlayarak veya kum çekirdeği yerine kızak kullanarak bir parçayı bir işlemden diğerine geçirebilir. Tasarım, dökümhane ve kalıp üreticisi arasında erken aşamada yapılan görüşmeler genellikle faydalı olur.
Sık Sorulan Sorular
Yerçekimi dökümü ile kum dökümü aynı şey midir?
Hayır. Her ikisi de yerçekimine dayanır, ancak kum dökümünde tek kullanımlık kum kalıp kullanılırken, yerçekimi kalıplı dökümde kalıcı metal kalıp kullanılır. Kum çekirdekleri yerçekimi kalıplarında kullanılabilir, bu da bazen karışıklığa neden olur.
HPDC makinesi yerçekimi dökümünde kullanılabilir mi?
Hayır. Bu işlemler farklı ekipman gerektirir: yerçekimi döküm makineleri kalıbı ve eğme işlemini gerçekleştirirken, HPDC makineleri fırlatma ucu ve ağır bir sıkıştırma ünitesi etrafında tasarlanmıştır.
Pirinç için neden genellikle yerçekimi kalıplama tercih edilir?
Bakır alaşımlarının erime sıcaklıkları yüksektir ve bu durum HPDC enjeksiyon bileşenleri ve kalıpları için zorlayıcıdır. Kalıcı kalıplarda yerçekimi dökümü, birçok pirinç parça için yerleşik bir yöntemdir.
FISS, her iki işlem için de ikinci el makineler sunmaktadır.
Parçanız ister yerçekimi dökümüne ister HPDC'ye uygun olsun, FISS, uygun ikinci el makineleri incelemenize ve satın almadan önce netleştirmeniz gereken konuları belirlemenize yardımcı olabilir.