
İkinci El Döküm Makinesi Satın Alma: Teknik Kontrol Listesi
İkinci el bir kalıp döküm makinesi, kapasiteyi artırmak veya eski bir hücreyi değiştirmek için ekonomik bir yol olabilir. Bunun iyi bir satın alma olup olmadığı, üretim yılından çok, makinenin teknik durumu, hedef dökümlerle uyumluluğu ve makineyi taşıma ve yeniden devreye alma için gereken çaba ile belirlenir. Bu kontrol listesi, gereksinimlerden deneme çalıştırmasına kadar inceleme sürecini yapılandırır.
Satın Almadan Önce Neler Kontrol Edilmeli?
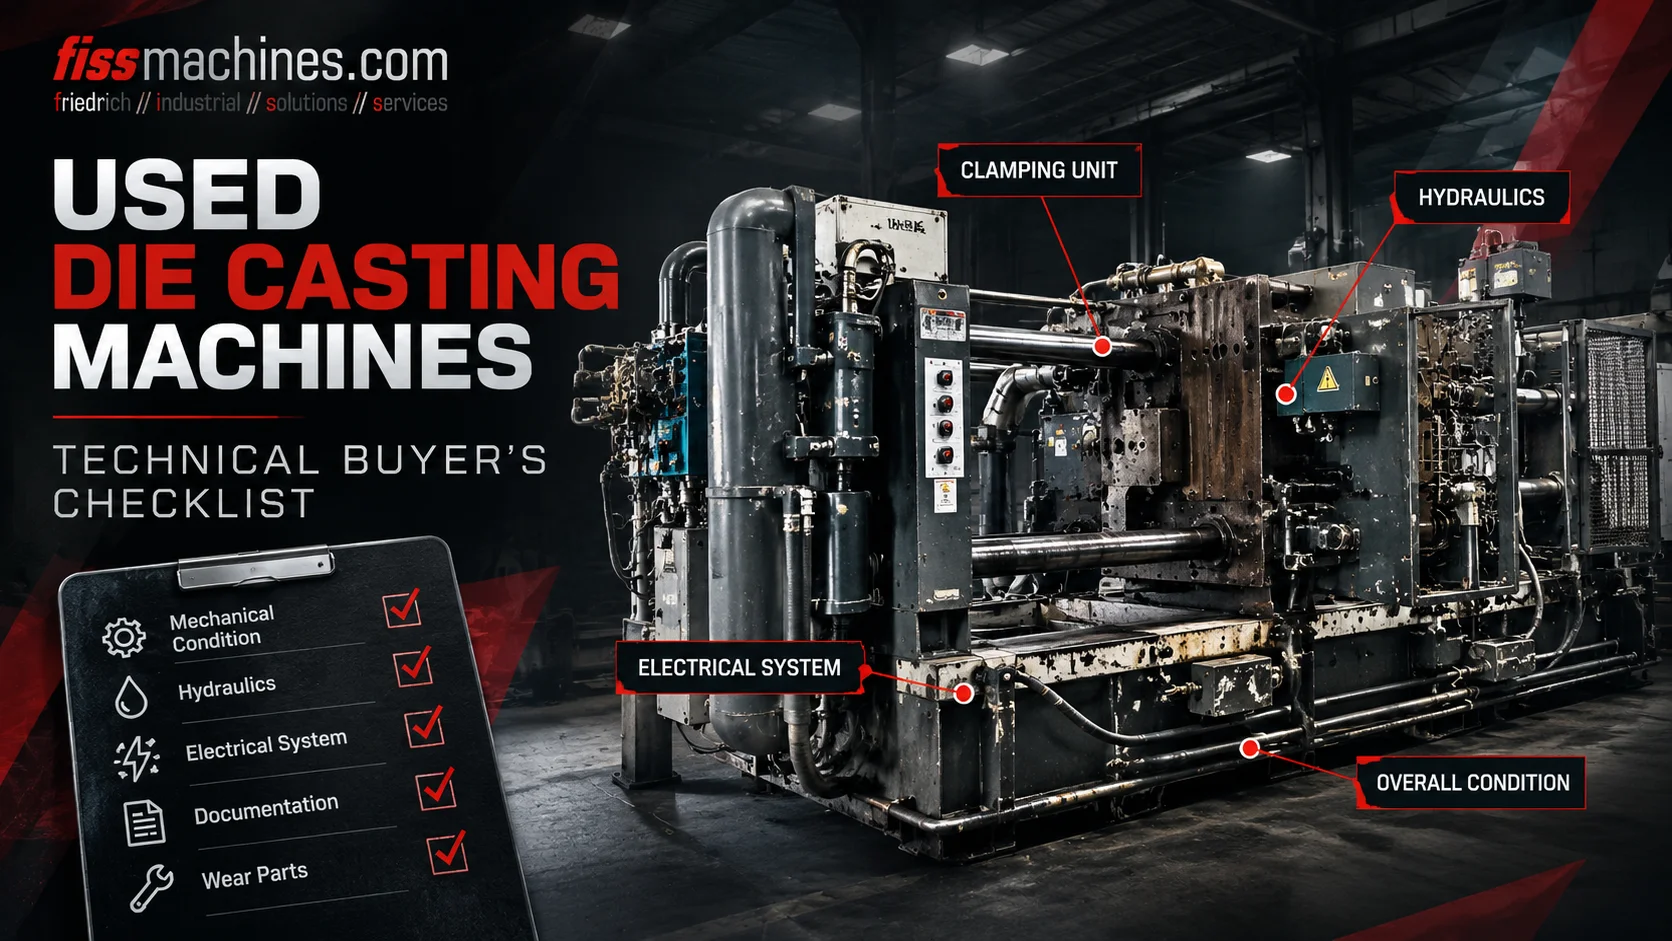
Kendi gereksinimlerinizden başlayın: alaşım, parça boyutu, kalıp boyutları, gerekli sıkıştırma kuvveti ve atış kapasitesi. Ardından makineyi beş alanda değerlendirin: belgeler ve geçmiş, sıkıştırma ünitesi, enjeksiyon ucu, hidrolik ve elektriksel kontrol. Mümkün olduğunca, makinenin kendi gücüyle çalıştığını gözlemleyin ve gözlemlerinizi kaydedin.
Yerinde doğrulanamayan her şey, çözülmesi gereken bir konu olarak listelenmeli ve maliyete dahil edilmelidir; örneğin, kısmi bir revizyon veya sökümden sonra daha ayrıntılı bir inceleme planlanmalıdır.
Tekliflere Bakmadan Önce Gereksinimi Tanımlayın
Teklifleri yalnızca sıkıştırma kuvveti açısından karşılaştırmak yanlış kararlar alınmasına yol açar. Bir makine doğru nominal kuvvete sahip olsa bile, kalıp bağ çubukları arasına sığmadığı, enjeksiyon ucu gerekli metal hacmini sağlayamadığı veya kontrol sistemi prosesin ihtiyacı olan enjeksiyon profilini yeniden üretemediği için yine de uygun olmayabilir.
İlk karar, makine prensibidir. Alüminyum, soğuk odacıklı makinelerde dökülürken, çinko ve birçok küçük magnezyum parça genellikle sıcak odacıklı makinelerde üretilir. " Soğuk Odacık mı, Sıcak Odacık mı?" başlıklı makalemiz, bu farkları ayrıntılı olarak açıklamaktadır.
| Parametre | Neden Önemlidir? | Kaynak |
|---|---|---|
| Alaşım | Soğuk veya sıcak odalı prosesi ve eritme ekipmanını belirler. | Parça çizimi, müşteri spesifikasyonu |
| Öngörülen alan ve döküm basıncı | Güvenlik payı dahil olmak üzere gerekli sıkıştırma kuvvetinin temelini oluşturur. | Kalıp tasarımı, proses mühendisi |
| Döküm ağırlığı | Dökümler, kanallar, girişler, taşma kanalları ve bisküvi, döküm ucuna uymalıdır. | Kalıp tasarımı, mevcut proses verileri |
| Kalıp boyutları | Genişlik, yükseklik ve kalıp yüksekliği, bağlantı çubukları arasına sığmalı ve kalıp yüksekliği aralığı içinde olmalıdır. | Kalıp çizimi |
| Hücre çevresi | Küvetleme, püskürtme, çıkarma, kesme ve makine kontrolüyle arayüzler. | Mevcut veya planlanan yerleşim |
Dokümantasyon ve Makine Geçmişi
İyi bir dokümantasyon, yeniden devreye alma süresini kısaltır ve riski azaltır. Tip plakası verilerini, kullanım kılavuzunu, hidrolik ve elektrik şemalarını, parça listelerini ve varsa bakım kayıtlarını isteyin. Çekim sayacı değeri faydalı bir bilgidir ancak tek başına makinenin durumunu göstermez: Çekim sayısı yüksek ve düzenli bakım yapılmış bir makine, nemli bir depoda kullanılmadan duran bir makineden daha iyi durumda olabilir.
Atış akümülatörü gibi basınçlı ekipmanlar, ulusal denetim kurallarına tabidir. Hangi denetim kayıtlarının mevcut olduğunu ve yeni konumda nelerin gerekli olacağını netleştirin. Aynı durum güvenlik ekipmanları için de geçerlidir: koruyucular, kilitleme sistemleri ve ışık perdeleri, çalışma yerindeki gereklilikleri karşılamalıdır; bu, makinenin farklı ülkeler arasında taşınması durumunda ek iş yükü anlamına gelebilir.
Sıkıştırma Ünitesi: Plakalar, Bağlantı Çubukları ve Kilitleme Mekanizması
Sıkıştırma ünitesi, her vuruşta metalin uyguladığı basınca karşı kalıbı kapalı tutmalıdır. Bu bölgedeki hasarların onarımı maliyetlidir ve çapak, boyutsal doğruluk ve kalıp ömrünü doğrudan etkiler.
Plakalar
Kalıp montaj yüzeylerini çatlak, metal sıçramasından kaynaklanan aşınma, hasarlı T-olukları ve onarılmış alanlar açısından inceleyin. Sabit ve hareketli plaka arasındaki paralellik, gözle değerlendirilmemeli, ölçülmelidir.
Bağlantı Çubukları
Çizikler, korozyon, diş hasarları ve önceki onarım izleri olup olmadığına bakın. Sıkıştırma kuvveti altında bağlantı çubuklarının dengesiz uzaması, hizalama hatası veya aşınmaya işaret eder; tüm çubuklarda gerinim ölçümü, makinenin basınç altında kapatılıp kapatılamayacağına dair net bir fikir verir.
Toggle veya Kilitleme Sistemi
Toggle makinelerde, pimler ve burçlardaki boşluk ile yağlama sisteminin durumu kilit noktalar arasındadır. İki plakalı tasarımlarda, bağlantı çubuğu kilitleme elemanları ve sıkıştırma silindirleri dikkatle incelenmelidir. Her iki durumda da, kalıp yüksekliği ayarını tüm aralık boyunca kontrol edin.
Enjeksiyon Sonu: Sürecin Kalbi
Enjeksiyon ucu, metalin ne kadar tekrarlanabilir bir şekilde hızlandırıldığını, kavitenin ne kadar hızlı doldurulduğunu ve katılaşma sırasında basıncın nasıl uygulandığını belirler. Soğuk odacıklı makinelerde, enjeksiyon manşonunun montajını, piston çubuğunu ve bağlantı parçasını, enjeksiyon silindiri contalarını ve azot ön şarjı da dahil olmak üzere akümülatörün durumunu kontrol edin. Sıcak odacıklı makinelerde, kaz boynu, nozul ve pistonun oturması ana aşınma bileşenleridir.
Eğer planlanan süreçte vakum veya tanımlanmış üç aşamalı enjeksiyon profili kullanılıyorsa, makinenin ve kontrol sisteminin bunu gerçekten desteklediğini doğrulayın. Kalıp doldurma ve vakum konulu makalemiz, hangi enjeksiyon özelliklerinin döküm kalitesini etkilediğini açıklamaktadır.
Hidrolik, Elektrik ve Kontrol
Hidrolik Sistem
Çalışma sırasında yağda kir ve su olup olmadığını, hortumların yaşını, dış sızıntıları, pompa gürültüsünü, filtrenin durumunu ve yağ sıcaklığını kontrol edin. Sızıntı yapan valfler genellikle gözle görülür yağ sızıntısı yerine, basınçta yavaş bir düşüş veya düzensiz hareketler şeklinde kendini gösterir.
Kontrol ve Elektrik
Kontrol sisteminin neslini, yedek parça bulunabilirliğini ve yazılım yedeklerinin ile parametre setlerinin mevcut olup olmadığını belirleyin. Eski bir kontrol sistemi güvenilir bir şekilde çalışabilir, ancak eskimiş bileşenler ileride bir modernizasyon işlemini gerekli kılabilir; bu da başlangıçtan itibaren bütçeye dahil edilmelidir.
Deneme Çalıştırması, Sökme ve Yeniden Devreye Alma
Makineyi üretim sırasında görmek en bilgilendirici seçenektir. Bu mümkün değilse, en azından güç kaynağına bağlı bir işlevsel test, metal kullanılmadan güvenli olarak mümkün olduğu ölçüde tüm hareketleri, basınç artışını, sıkıştırmayı ve enjeksiyon sırasını göstermelidir. Basınçları, süreleri ve varsa hata mesajlarını kaydedin.
Son olarak, lojistik planlamasını yapın: profesyonel söküm, hidrolik ve elektrik bağlantılarının işaretlenmesi, nakliye için ambalajlama ve kurulum, temel çalışmaları ve yeniden devreye alma için gerçekçi bir zaman çizelgesi. Bu maliyetler, genellikle satın alma fiyatı kadar ekonomik açıdan belirleyicidir.
Denetim Ziyareti Kontrol Listesi
- Tip plakası fotoğraflandı; sıkıştırma kuvveti, vurma kuvveti ve piston çapları not edildi
- Bağlantı çubukları arasındaki mesafe ve kalıp yüksekliği aralığı, kalıba göre ölçüldü
- Plaka yüzeyleri, T-kanalları ve paralellik kontrol edildi
- Bağ çubuklarında hasar olup olmadığı kontrol edildi; mümkünse gerilme dağılımı ölçüldü
- Toggle pimleri ve burçlar veya iki plaka kilitleme elemanlarında oynama kontrol edildi
- Vuruş silindiri, akümülatör, piston çubuğu ve vuruş manşonu montajı incelendi
- Hidrolik yağı numunesi alınır; sızıntılar, hortumlar ve filtreler belgelenir
- Kontrol tipi, yazılım yedeği ve yedek parça durumu netleştirildi
- Güvenlik ekipmanı ve akümülatör denetim kayıtları gözden geçirilir
- Hareketler ve atış sırası çalışır durumda gözlemlenir; değerler kaydedilir
- Çevre birimleri, arayüzler ve tedarik kapsamı yazılı olarak listelendi
Sık Sorulan Sorular
Üretim yılı, makinenin durumunu değerlendirmek için iyi bir gösterge midir?
Sadece sınırlı ölçüde. Bakım geçmişi, çalışma koşulları ve aşınan parçaların durumu, genellikle kullanılmış bir makine hakkında yaşından daha fazla bilgi verir.
Makineyi çalışırken görmeden durumunu değerlendirebilir miyim?
Statik bir inceleme, mekanik hasarları ve sızıntıları ortaya çıkarır, ancak atış ucunun ne kadar tutarlı çalıştığını göstermez. Test çalışması mümkün değilse, kalan belirsizlik bütçeye yansıtılmalıdır.
Makineyi olduğu gibi mi yoksa revize edilmiş olarak mı satın almalıyım?
Bu, şirket içi kapasitenize ve zaman çizelgenize bağlıdır. Teslimattan önce yapılacak bir genel bakım, devreye alma riskini azaltır; kendi bakım ekibiniz bu işi üstlenebiliyorsa, makineyi olduğu gibi satın almak mantıklı olabilir.
Makineyle birlikte çevre ekipmanları da satın alınmalı mı?
İlle de öyle olmak zorunda değildir, ancak pota, püskürtücü, emici ve makine kontrolü arasındaki arayüzlerin uyumlu olması gerekir. Farklı nesil karıştırma ekipmanlarının bir arada kullanılması ek entegrasyon çalışmaları gerektirebilir.
FISS, seçim, inceleme ve revizyon süreçlerinde destek sağlar.
FISS, ikinci el kalıp döküm makineleri ve komple hücreler sunar; ayrıca inceleme, sökme, nakliye ve yenileme işlemlerinde yardımcı olabilir. Parça ve proses gereksinimlerinizi bizimle paylaşın, hangi makinelerin uygun olduğunu kontrol edelim.