
Soğuk Odalı Dökümde Şut Manşonları ve Pistonlar: İşlev ve Aşınma
Soğuk odalı yüksek basınçlı kalıp dökümünde, erimiş metal bir enjeksiyon manşonuna verilir; ardından bir piston, bu metali kanal ve giriş sistemi üzerinden kapalı kalıba zorlar. Enjeksiyon manşonu ve piston ucu, kilitleme ünitesinin yanında nispeten küçük bileşenler olsa da, bunların termal, mekanik ve tribolojik durumu dolum davranışını, döngü kararlılığını ve bakım maliyetlerini etkileyebilir.
Enjeksiyon manşonu ve piston ne işe yarar?
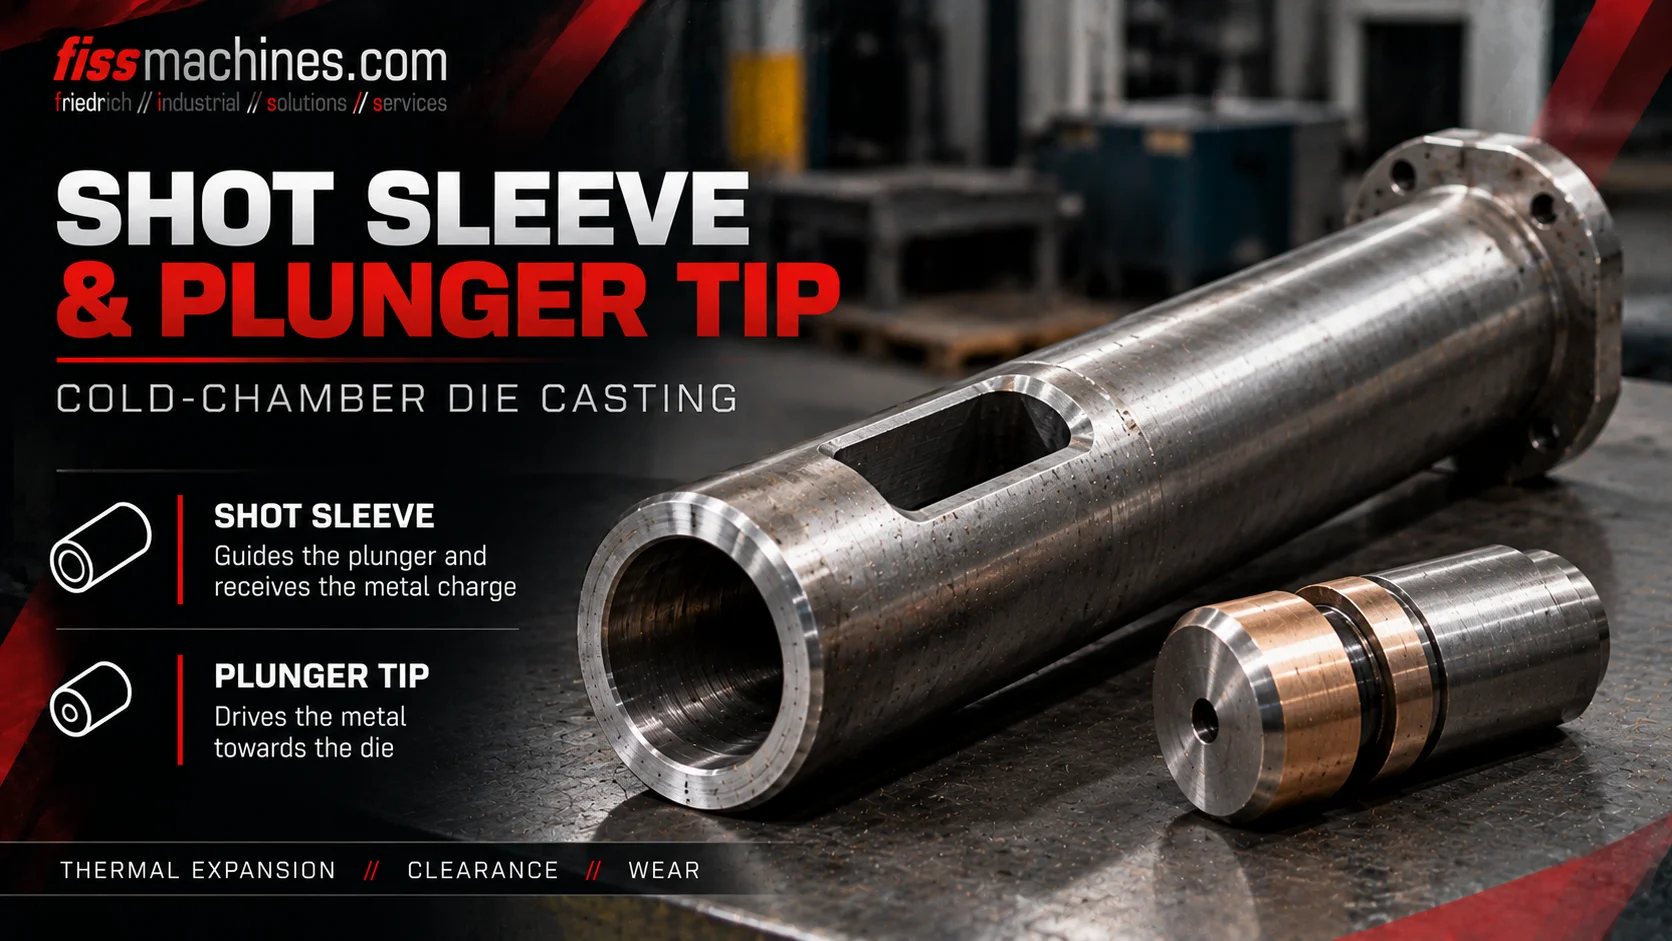
Enjeksiyon manşonu, ölçülmüş miktarda erimiş metali alır; piston ve piston ucu ise bu metali kalıba doğru iter. Bu süreç genellikle kontrollü bir başlangıç hareketi, hızlı bir doldurma stroku ve basınç artırma aşamasından oluşur. Aşınma, aşırı boşluk veya uygun olmayan yağlama, bu sırayı bozabilir.
Enjeksiyon manşonu, piston ucu ve tahrik: hangileri birbiriyle uyumludur?
Tipik bir yatay soğuk odalı enjeksiyon sistemi, kalıp veya sabit plaka tarafına monte edilmiş bir enjeksiyon manşonu, bir doldurma veya dökme açıklığı, bir piston ucu, bir piston çubuğu ve bir enjeksiyon tahrik mekanizmasından oluşur. Manşon, metal besleme bölgesini kalıp kanalı sistemine bağlar.
Piston ucu, kovanın içinde kasıtlı olarak kontrol edilen bir boşlukla hareket eder. Yapısı ve malzemeleri, sıcak metalle temasa ve tekrarlanan ivmelere dayanıklı olmalıdır. Üreticiye bağlı olarak, uçta sızdırmazlık veya aşınma halkası konsepti ile özel yağlama veya soğutma sistemi kullanılabilir.
Bir enjeksiyon manşonu asla sadece çapına göre değerlendirilmemelidir. Uzunluk, iç geometri, montaj şekli, giriş konumu, uç tasarımı, termal davranış ve makinenin enjeksiyon profili uyumlu bir sistem oluşturmalıdır.
Erimişi yönlendirir
Erimiş metali alır ve ilerleyen piston için kılavuz silindir görevi görür.
Metali yerinden oynatır
Kontrollü bir boşluk aralığıyla çalışırken enjeksiyon hareketini metale aktarır.
Stroku kontrol eder
Makine ve proses ayarlarına göre hız ve basınç sağlar.
Soğuk odalı enjeksiyon döngüsünün üç önemli aşaması
İlk hareket aşamasında, piston kontrollü bir şekilde ilerler. Amaç, havayı hapseden gereksiz devrilme dalgaları oluşturmadan metali yerinden çıkarmaktır. Seçilen yavaş enjeksiyon profili, dolum seviyesine ve manşonun geometrisine uygun olmalıdır.
Bir sonraki aşamada, enjeksiyon sistemi gerekli süre içinde kalıp boşluğunu doldurmak üzere hızlanır. Yavaş enjeksiyondan hızlı enjeksiyona geçiş, kanal ve giriş tasarımı, döküm geometrisi ve termal koşullarla uyumlu olmalıdır.
Doldurma işleminden sonra, basınç sistemi döküm sürecinde belirtildiği şekilde bir yoğunlaştırma veya tutma aşaması uygular. Bu basınç davranışı, katılaşmanın ilk aşamalarında beslemeyi etkiler; ancak her gaz kalıntısını ortadan kaldıramaz veya kötü tasarlanmış bir akış yolunu düzeltemez.
| Proses aşaması | Birincil amaç | Tipik risk |
|---|---|---|
| Kontrollü ilk strok | Hava hapsolmasını sınırlayarak eriyiği ilerletme | Dalgaların kırılması veya erken hava girişi |
| Hızlı doldurma stroku | Kaviteyi gerekli hızda doldurma | Yanlış ayarlardan kaynaklanan soğuk birleşim yerleri, aşınma veya hava hapsolması |
| Basınç yoğunlaştırma | Gerekli dolum sonrası basıncı uygulayın | Yetersiz basınç iletimi veya basınç tepe noktaları |
Piston kovanı ve pistonun aşınmasının yaygın belirtileri
Her döngü, yüksek termal gradyanları, metal teması, sürtünmeyi ve tekrarlanan mekanik yüklemeyi bir araya getirir. Atış manşonunda çizikler, lokalize aşınma, yapışma birikintileri veya boyutsal değişiklikler görülebilir. Piston uçları ve sızdırmazlık elemanları aşınabilir veya hasar görebilir.
Aşırı boşluk, metalin piston ucunun etrafından geçmesine neden olabilir; sisteme bağlı olarak bu durum birikintilere, yapışmaya, dengesizliğe veya metal sızıntısına yol açabilir. Tersine, yanlış parçalar veya termal genleşme nedeniyle oluşan yetersiz çalışma boşluğu, sıkışmaya neden olabilir.
Enjeksiyon basıncı eğrisindeki bir değişiklik, olağandışı strok sürtünmesi veya tekrarlanan sızıntı, inceleme yapılması için bir nedendir. Bu belirtiler tek başına bir teşhis değildir: hidrolik durum, yağlama, sıcaklık ve enjeksiyon parametreleri de dikkate alınmalıdır.
Çizikler ve birikintiler
Delik iç yüzeyini, yerel hasar ve aşırı malzeme birikimi açısından inceleyin.
Aşınma ve sızıntı
Üretici tarafından belirtilen montaj boşluğunu ve sızdırmazlık elemanlarını değerlendirin.
Artan direnç
Kuvvet veya basınç eğrilerini mekanik inceleme ve proses verileriyle ilişkilendirin.
Yağlama ve sıcaklık yönetimi neden önemlidir?
Piston ucu ile enjeksiyon manşonu arasındaki kayma yüzeyi, uygun bir çalışma konsepti gerektirir. Yağlama türü, miktarı ve yeri, makine veya bileşen üreticisinin önerilerine ve işlenen alaşıma uygun olmalıdır.
Yetersiz yağlama aşınmayı hızlandırabilir; aşırı yağlama veya yanlış konumlandırılmış yağlayıcı, istenmeyen kalıntılara ve proses gazlarına neden olabilir. Amaç, maksimum yağlama sağlamak değil, kontrollü ve tekrarlanabilir bir uygulama sağlamaktır.
Manşon, uç veya soğutma koşulları değiştiğinde, çalışma sıcaklığında gerekli olan geçme aralığı da değişebilir. Aşınmış bileşenleri, boyut kontrolü yapılmadan nominal olarak benzer bir parça takmak yerine, onaylanmış bir kombinasyon halinde değiştirin.
Kullanılmış soğuk odalı bir makine için pratik inceleme kontrol listesi
Enjeksiyon ünitesinin görsel muayenesi yararlı bir başlangıç noktasıdır, ancak işlevsel bir enjeksiyon profili ek kanıt sağlar. Çalıştırma mümkünse, makinenin yavaş ve hızlı enjeksiyon davranışını, basınç eğrilerini ve herhangi bir sıkışma geçmişini veya sık uç değiştirme durumlarını inceleyin.
Yenileme veya makine taşıma işlemleri sırasında, manşon deliğini ve aşınma bölgelerini ölçün; ucu, sızdırmazlık elemanlarını, çubuk hizalamasını, yağlama sistemini ve soğutma bağlantılarını inceleyin. Doğru teknik özelliklere sahip yedek parçaların mevcut olduğunu doğrulayın.
- Enjeksiyon manşonunun çapını, uzunluğunu ve montaj tipini kaydedin
- İç deliği çizik, aşınma ve birikintiler açısından inceleyin
- Piston ucunun durumunu ve üretici tarafından belirlenen boşluğu kontrol edin
- Çubuk hizalamasını, kaplini ve kılavuz desteğini inceleyin
- Yağlama ekipmanını ve soğutma bağlantılarını kontrol edin
- Varsa enjeksiyon hızı ve basınç eğrilerini inceleyin
- Yedek parçaları, kılavuzları ve servis belgelerini doğrulayın
Püskürtme manşonu, daha geniş makine yelpazesinin bir parçasıdır
Enjeksiyon ünitesi, gerekli enjeksiyon hacmi, alaşım ve kanal sistemine uygun olmalıdır. Sıkıştırma kuvveti, kullanılabilir kalıp boyutları, hidrolik durumu, otomasyon ve yedek parça desteği de aynı derecede önemlidir.
FISS, ikinci el soğuk odalı kalıp döküm makinelerini ve komple döküm hücrelerini listelemektedir. İkinci el bir makinede, ilgili enjeksiyon manşonu ve piston donanımı, makinenin daha önce hizmet vermiş olması nedeniyle uygun olduğu varsayılmamalı, gelecekteki üretim görevine göre belgelenmeli ve değerlendirilmelidir.
Enjeksiyon Manşonları ve Pistonlar Hakkında Sıkça Sorulan Sorular
Sıcak odacıklı basınçlı dökümde şut manşonu kullanılır mı?
Burada açıklanan geleneksel yatay enjeksiyon manşonu ve piston düzeni, soğuk odalı makinelerle ilişkilidir. Sıcak odalı makineler ise farklı bir daldırmalı enjeksiyon düzeni kullanır.
Yavaş enjeksiyon aşaması neden önemlidir?
Uygun bir başlangıç hız profili, dalga devrilmesini ve enjeksiyon manşonunda istenmeyen hava hapsolmasını sınırlarken, metalin kapak yönüne doğru hareket etmesine yardımcı olur.
Piston ucunun aşınmasına ne sebep olur?
Termal yükleme, sürtünme, aşındırıcı parçacıklar, yetersiz yağlama, yanlış oturtma ve hizalama sorunları bu aşınmaya katkıda bulunabilir.
Aşınmış bir piston ucu her zaman gözenekliliğe neden olur mu?
Hayır. Aşınma, enjeksiyon stabilitesini etkileyebilir, ancak gözenekliliğin birkaç potansiyel nedeni vardır. Doldurma koşulları, havalandırma, eriyik kalitesi ve proses verileri birlikte değerlendirilmelidir.
Herhangi bir yedek piston ucu takılabilir mi?
Hayır. Malzeme, çap, boşluk, sızdırmazlık konsepti ve termal koşullar, enjeksiyon manşonuna ve üreticinin teknik özelliklerine uygun olmalıdır.
Kullanılmış soğuk odalı basınçlı döküm makinesi mi arıyorsunuz?
FISS, tek tek makinelerin ve komple döküm hücrelerinin alım ve satımını desteklemektedir. Uygulamanız için enjeksiyon ünitesini, enjeksiyon kapasitesini ve makinenin genel durumunu kontrol edin.
Soğuk Odalı Makineleri GörüntüleyinTeknik temeller ve kaynaklar
Teknik temeller: Handbuch Urformen, soğuk odalı enjeksiyon aşamaları ile ilgili 1.6.4.1.1 bölümü. Ek notlar, genel teknik inceleme kılavuzudur; üreticiye özgü toleranslar değildir. Orijinal özet; kaynak rakamlara yer verilmemiştir.