
Dökümde Kalıp Püskürtme: Ayrıştırıcı Madde, Püskürtme Şekli ve Soğutmanın Önemi
Döküm, açık kalıptan çıkarıldıktan sonra, bir sonraki döküm için hazırlıklar hemen başlar. Kalıp yüzeyleri temizlenmeli, gerektiğinde soğutulmalı, ve belirli miktarda ayırıcı madde veya yağlayıcı ile işlenmelidir. Bu nedenle kalıp püskürtme teknolojisi, her döngüde tekrarlanabilir koşulların sağlanmasında önemli bir rol oynar.
Dökümde Kalıp Püskürtmenin Amacı Nedir?
Kalıp püskürtme makineleri ve püskürtme robotları, iki döküm döngüsü arasında açık kalıbı işler. Uygulamaya bağlı olarak, kalıp ayırıcı madde uygulayabilir, gevşek kalıntıları üfleyerek temizleyebilir, yüzey sıcaklığını etkileyebilir ve seçilen hareketli kalıp bileşenlerini yağlayabilirler.
Amaç, maksimum püskürtme miktarı değil, geometrisine ve kalıbın kalıbın geometrisine ve termal koşullarına uyarlanmış, tekrar edilebilir bir püskürtme desenidir.
İki Döküm Döngüsü Arasında Kalıp Püskürtme
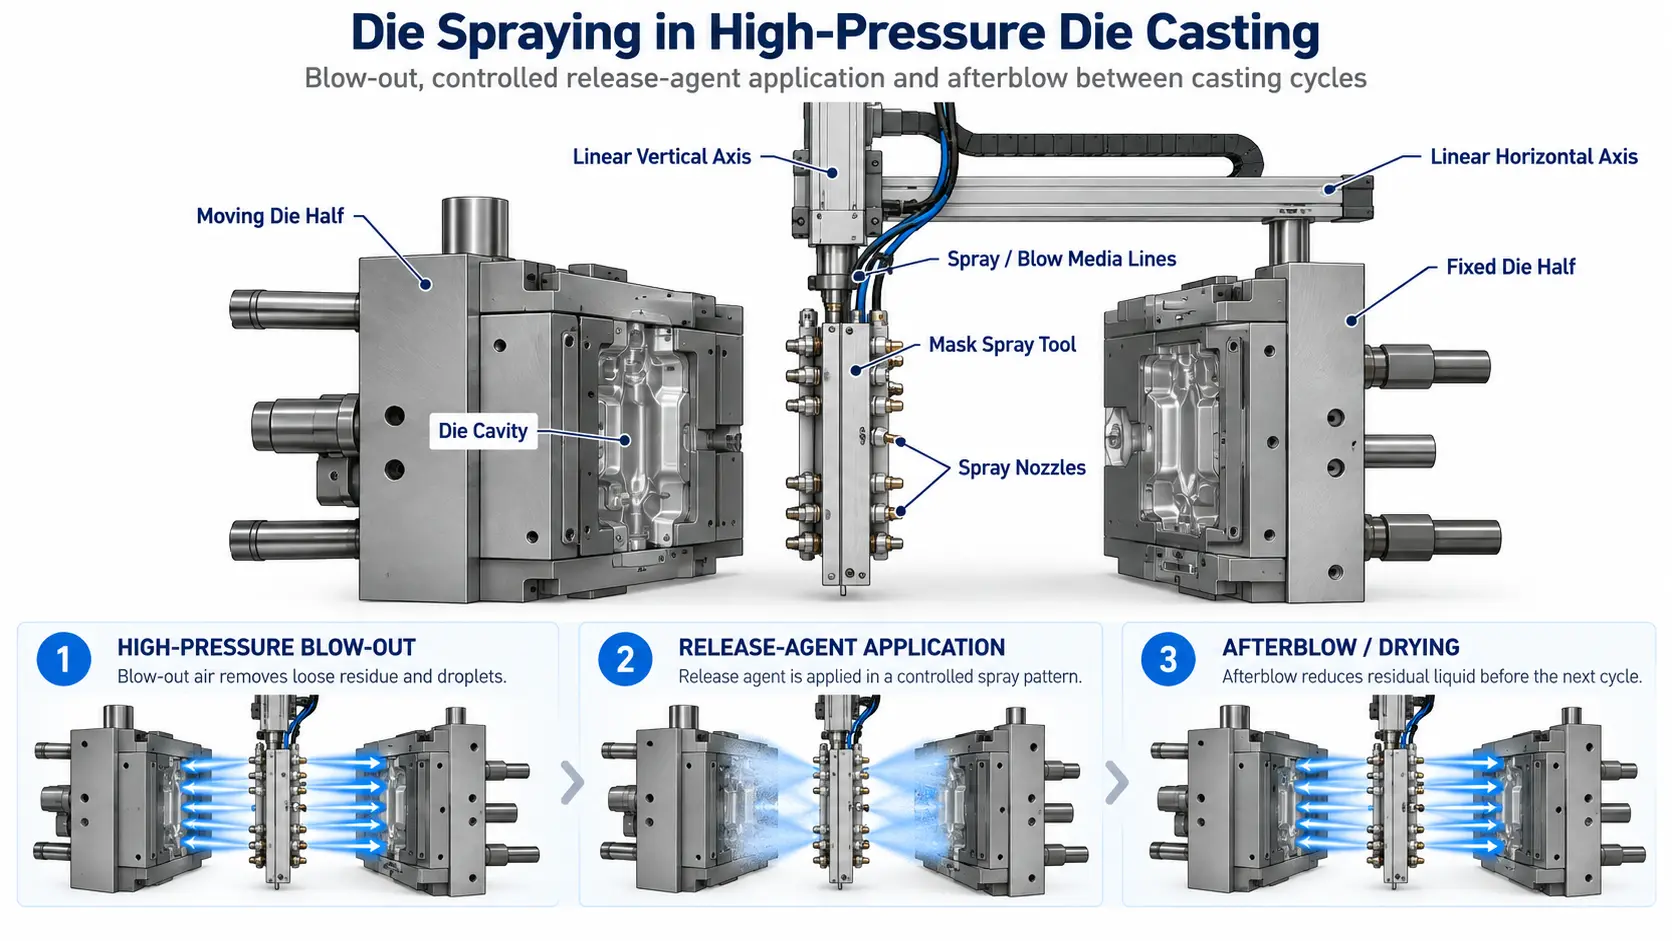
Otomatik bir kalıp döküm hücresinde, püskürtme ünitesi, döküm parçası çıkarıldıktan sonra açık kalıp yarıları arasında hareket eder. Kalıba özel bir püskürtme aleti, birkaç nozulu gerekli yüzeylere yakın bir konuma getirir.
Püskürtme konseptine bağlı olarak, işlem şunları içerebilir: yüksek basınçlı üfleme, kontrollü ayırıcı madde uygulaması ve püskürtme ünitesi geri çekilmeden önce son bir üfleme.

Kalıp Püskürtme, Aynı Anda Birkaç Görevi Yerine Getirir
Kalıp, üretim sırasında tekrarlanan termal ve mekanik yükler altında kalır . Açıldıktan sonra, bir sonraki döküm döngüsü başlamadan önce kalıp, belirlenen bir duruma geri getirilmelidir .
Bu nedenle modern bir kalıp püskürtme sistemi, sadece kalıba sıvı püskürten bir cihazdan daha fazlasıdır. Uygulamaya bağlı olarak, çeşitli işlevleri yerine getirebilir.
Belirli Bir Ayırma Filmi Oluşturma
Katılaşmış dökümün kalıptan güvenilir bir şekilde ayrılmasını sağlamak için, seçilen kalıp bölgelerine ayırıcı madde uygulanır.
Gevşek Kalıntıları Üfleyerek Temizleme
Hava üfleme, boşluklardan, konturlardan ve ulaşılması zor kalıp alanlarından gevşek parçacıkları, damlacıkları ve kalıntıları temizleyebilir.
Yüzey Sıcaklığına Etkisi
Püskürtme uygulaması ayrıca açık kalıp yüzeyinin termal koşullarını da değiştirir ve bu nedenle iç sıcaklık kontrol sistemi ile etkileşime girer.
Hareketli Kalıp Bileşenlerinin İşlenmesi
Kalıba bağlı olarak, kaydırıcılar ve diğer mekanik yük altındaki hareketli bileşenlere hedefli bir şekilde yağlayıcı sağlanabilir.
Kalıp Püskürtmesi Ne Zaman Gerçekleşir?
Püskürtme işlemi, iki döküm döngüsü arasında gerçekleştirilir. Püskürtme sistemi, ancak kalıp açıldıktan ve döküm çıkarıldıktan sonra çalışma alanına girebilir.
Makine tekrar kapanmadan önce, püskürtme ünitesi tamamen geri çekilmeli ve belirlenmiş güvenli konumuna ulaşmalıdır.
Kalıbı Açın ve Dökümü Çıkarın
Yeterli katılaşma gerçekleştiğinde, kalıp açılır ve döküm, çalışma alanından çıkarılır.
Püskürtme Aletini Kalıp Yarıları Arasına Getirin
Püskürtme makinesi veya robot, püskürtme aletini açık kalıp yüzeylerinin arasına konumlandırır.
Kalıbı Üfleyerek Temizleme
Yüksek basınçlı hava veya proses havası, kritik alanlardaki gevşek kalıntıları ve damlacıkları temizleyebilir. 04
Ayırıcı Madde Uygulama
Nozullar, programlanmış püskürtme şemasına göre kalıbın belirlenen bölgelerine ayırıcı maddeyi uygulur.
Gerekirse Son Üfleme
Püskürtme işlemine bağlı olarak, püskürtme ünitesi geri çekilmeden önce ek üfleme havası, kalıntı sıvıyı azaltabilir. .
Makinenin Geri Çekilmesi ve Serbest Bırakılması
Püskürtme ünitesi güvenli park konumuna ulaştığında, döküm makinesi bir sonraki döngüye başlayabilir.
Püskürtme Deseni Neden Toplam Püskürtme Miktarından Daha Önemlidir?
Bir kalıp, ne geometrik ne de termal açıdan tüm yüzeyi boyunca aynı değildir. Oluklar, çekirdekler, kaydırıcılar, derin konturlar ve yerel olarak yüksek yük altındaki alanlar, farklı miktarlarda ayırıcı madde, hava ve soğutma etkisi gerektirebilir.
Bu nedenle, iyi tasarlanmış bir püskürtme aleti, her yüzeye mutlaka aynı miktarda işlem uygulamak zorunda değildir. Nozullar veya nozul grupları, tanımlanmış kalıp bölgelerinin gerekli işlemi alacağı şekilde konumlandırılabilir.
Havalandırma alanları özellikle hassastır. Fazla kalıntı, havalandırma deliklerini ve taşma alanlarını engellememelidir, çünkü bu parçalar kalıp doldurma sırasında işlevsel kalmalıdır.
Tekrarlanabilir Bir Püskürtme Sürecini Hangi Parametreler Belirler?
Doğru püskürtme programı, kalıba, döküm geometrisine, alaşıma, kalıp sıcaklığına, ayırıcı maddeye ve istenen döngü süresine bağlıdır.
| Parametre | Püskürtme Sürecindeki İşlevi |
|---|---|
| Hareket Yolu | Konum, giriş derinliği, hız ve bekleme süresi, kalıbın hangi bölgelerine ulaşılacağını belirler. |
| Püskürtme süresi | Valf açılma süresi, her bir alanın ne kadar süreyle işleneceğini belirler. |
| Ayırıcı madde miktarı | Besleme koşulları, karışım oranı, nozul geometrisi ve valf kontrolü, uygulamayı etkiler. |
| Püskürtme havası | Hava basıncı ve nozul geometrisi, damlacık oluşumunu ve püskürtme dağılımını etkiler. |
| Üfleme havası | Üfleme ve son üfleme, kalıp yüzeyindeki kalıntıları ve kalan sıvıyı temizleyebilir. |
| Bölge kontrolü | Tek tek nozullar veya nozul grupları, farklı alanları bağımsız olarak işleyebilir. |
Kalıp Püskürtme ve Kalıp Sıcaklık Kontrolü Birlikte Çalışır
Bir kalıbın termal yönetimi, yalnızca iç sıcaklık kontrol kanalları aracılığıyla gerçekleşmez. Püskürtme işlemi de, açıkta kalan kalıp yüzeyinin termal durumunu değiştirir. Bu nedenle, iç sıcaklık kontrolü ve dış püskürtme işlemi birlikte değerlendirilmelidir. İçeriden zaten yoğun bir şekilde soğutulmuş bir kalıp bölgesi, termal olarak yüksek yük altındaki bir bölgeden farklı bir yüzey işlemine ihtiyaç duyabilir.
Bu nedenle, iç sıcaklık kontrolü ve dış püskürtme işlemi birlikte değerlendirilmelidir. İçten zaten yoğun bir şekilde soğutulmuş bir kalıp alanı, termal olarak yüksek yük altındaki bir bölgeye göre farklı bir yüzey işlemi gerektirebilir.
Kalıbın termal davranışı hakkında daha fazla bilgi Dökümde Sıcaklık Kontrolü başlığında daha ayrıntılı olarak açıklanmaktadır.
Ne Tür Kalıp Püskürtme Sistemleri Mevcuttur?
Uygun sistem, kalıp boyutuna, makine düzenine, mevcut çalışma alanına, gerekli döngü süresine ve püskürtme deseninin karmaşıklığına bağlıdır.
Tek Eksenli Püskürtme Makineleri
Tanımlanmış bir doğrusal hareket, püskürtme aletini sabit bir yol boyunca konumlandırır. Bu tasarım, nispeten basit ve açıkça tanımlanmış püskürtme görevleri için uygundur.
İki Eksenli Püskürtme Makineleri
Dikey ve yatay hareket, püskürtme aletini açık kalıbın içine konumlandırırken daha fazla esneklik sağlar.
Püskürtme Robotları
Çok eksenli endüstriyel robotlar, daha karmaşık programlanmış yolları takip edebilir ve farklı püskürtme konumlarına erişebilir.
Pnömatik Püskürtme Üniteleri
Pnömatik sistemler basit ve tekrarlanabilir strok hareketleri sağlar ve kompakt püskürtme uygulamaları için kullanılabilir. .
Kalıba Gerçekte Neyin Ulaşacağını Püskürtme Aletinin Belirlediği
Hatta hassas bir püskürtme makinesi bile, ancak püskürtme aleti kalıbın konturuna ve gerekli malzeme dağılımına uygunsa tekrar edilebilir bir işlem sağlayabilir.
Tasarıma bağlı olarak, püskürtme aleti; birkaç nozul grubu ve ayrı malzeme devreleri içerebilir. Bunlar, kalıp ayırıcı maddeyi, atomize edici havayı ve üfleme havasını tanımlanan konumlara besleyebilir.
Nozul düzeni, püskürtme yönünü, püskürtme konisini ve kalıp yüzeyi üzerindeki dağılımı belirler. Bu nedenle, püskürtme aleti genellikle ilgili kalıp ve döküm uygulamasına göre uyarlanır.
FISS Hangi Kalıp Püskürtme Ekipmanlarını Sunmaktadır?
FISS, soğuk odalı ve sıcak odalı kalıp döküm tesisleri için kullanılmış kalıp püskürtme makineleri, püskürtme sistemleri, püskürtme aletleri ve ilgili yan ekipmanları satmaktadır.
Mevcut stok durumuna bağlı olarak, ürün yelpazesi tek eksenli ve çift eksenli makineleri, servo tahrikli püskürtme sistemlerini, pnömatik üniteleri, püskürtme robotlarını, püskürtme aletlerini ve kalıp ayırıcı madde beslemesi için bileşenleri içermektedir.
Soğuk oda otomasyon ürün yelpazesi, mevcut stok durumuna bağlı olarak, Wollin, Gerlieva, Acheson, Pomac ve Böhmer gibi tanınmış üreticilerin ekipmanlarını içermektedir.
Kalıp Püskürtme Makineleri ve Püskürtme Robotları
FISS, soğuk odalı kalıp döküm makineleri için farklı otomatik püskürtme çözümlerinin yanı sıra uygun püskürtme aletleri ve çevre ekipmanları sunmaktadır.
Kompakt ve Pnömatik Püskürtme Sistemleri
Kompakt veya pnömatik püskürtme sistemleri, sıcak odalı uygulamalarda kalıpların otomatik işlenmesi için kullanılabilir.
Tekli püskürtme aletleri ve diğer püskürtme bileşenleri de, modernizasyon çalışmaları veya komple basınçlı döküm hücreleri için kullanılabilir.
Kullanılmış Kalıp Püskürtme Makinesi Satın Alırken Nelere Dikkat Edilmelidir?
Sadece üretici ve üretim yılı yeterli değildir. Çalışma aralığı, hareket eksenleri, püskürtme aleti, malzeme besleme ve kontrol sistemi yeni basınçlı döküm makinesine ve kalıba uygun olmalıdır.
- dikey ve yatay strok
- hareket eksenlerinin sayısı ve türü
- kalıp alanına giriş derinliği
- izin verilen püskürtme aletinin ağırlığı
- kılavuzların, yatakların, kayışların ve tahriklerin durumu
- püskürtme aleti ve nozul düzeni
- ayırıcı madde devreleri ve ortam beslemesi
- atomizasyon havası ve üfleme havası
- vanalar, basınç regülatörleri ve akış kontrol
- kontrol sistemi ve mevcut püskürtme programları
- döküm makinesine arayüzler
- park konumu ve güvenli son konumlar
- ayırıcı madde tankı ve pompa sistemi
- kontrol kabini ve teknik dokümantasyon
Püskürtme Makinesi Tek Başına Çalışmaz
Püskürtme, döküm çıkarma, metal dozajlama, kalıp sıcaklık kontrolü ve makine hareketleri, otomatik bir kalıp döküm hücresi içinde zaman ve mekan açısından koordine edilmelidir.
Kalıp alanının güvenli bir şekilde serbest bırakılması özellikle önemlidir. Püskürtme ekipmanı ve emme sistemleri, çakışan çalışma alanları kullanabilir ve bu nedenle, koordineli makine sıralaması ve güvenlik kilitleri gerektirir.
Üretim hücresinin tamamına ilişkin genel bir bakış için bkz. Döküm Hücresinde Otomasyon başlıklı bölümde bulunabilir.
İyi Bir Püskürtme Süreci, Her Kalıp Alanını Yalnızca Gerektiği Kadar İşler
Kalıp püskürtme, kalıp döküm döngüsünün ayrılmaz bir parçasıdır. Püskürtme sistemi, kalıp yüzeylerini bir sonraki döküm için hazırlar ve kalıbın ayrılma özelliğini, temizliğini ve ısıl durumunu etkiler.
Önemli olan maksimum püskürtme miktarı değil, uygun nozul düzeni, püskürtme süresi, atomizasyon havası, üfleme havası ve tekrarlanabilir hareket ile kontrol edilen bir süreçtir.
Bu nedenle kalıp püskürtme ve kalıbın iç sıcaklık kontrolü birlikte değerlendirilmelidir. Bir sonraki döküm döngüsü için istikrarlı koşullar, her iki sistemin de koordineli bir şekilde çalışmasına bağlıdır.
Dökümde Kalıp Püskürtmeyle İlgili Sorular
Kalıp Püskürtme Makinesi Ne İşe Yarar?
İki döküm döngüsü arasında açık kalıbı işler. Uygulamaya bağlı olarak, ayırıcı madde uygular, artıkları üfleyerek temizler, yüzey sıcaklığını düzenler ve belirli kalıp bileşenlerini yağlar.
Kalıp Ne Zaman Püskürtülür?
Kalıp açıldıktan ve döküm çıkarıldıktan sonra. Makine tekrar kapanmadan önce, püskürtme ünitesi geri çekilmeli ve güvenli konumuna ulaşmalıdır.
Ayrıştırıcı Madde Neden Kullanılır?
Ayırıcı madde, seçilen kalıp yüzeylerinde belirli bir tabaka oluşturur ve dökümün daha sonra kalıptan ayrılmasını kolaylaştırır.
Kalıp Püskürtme, Kalıbı Soğutur mu?
Evet, püskürtme işlemi, maruz kalan kalıp yüzeyinin sıcaklığını etkileyebilir. Bu nedenle, bu durum kalıbın iç sıcaklık kontrolüyle birlikte değerlendirilmelidir.
Afterblow Nedir?
Afterblow, ayırıcı madde uygulamasından sonra yapılan ek bir hava üfleme aşamasıdır. Püskürtme işlemine bağlı olarak, kalıp geri çekilmeden önce kalan sıvıyı azaltmaya yardımcı olabilir.
Püskürtme Desenini Neler Belirler?
Önemli faktörler arasında nozul tasarımı, nozul konumu, ayırıcı madde miktarı, atomize edici hava, püskürtme süresi, hareket yolu ve bölgeye özgü kontrol yer alır.
Kullanılmış bir kalıp püskürtme makinesi başka bir kalıp döküm makinesine monte edilebilir mi?
Prensip olarak, evet. Çalışma aralığı, eksenler, püskürtme aletinin montajı, kontrol sistemi, malzeme beslemesi ve güvenlik konsepti yeni uygulamaya uygun olmalıdır. Püskürtme aleti ve püskürtme programı genellikle uyarlanmalıdır.
FISS, ikinci el kalıp püskürtme makineleri, püskürtme sistemleri ve püskürtme aletleri sunmaktadır.
Doğru sistem, kalıp döküm makinesine, çalışma aralığına, hareket eksenlerine, püskürtme aletine, nozul düzenine, malzeme beslemesine ve kontrol sistemine uygun olmalıdır.
Kaynak
Bührig-Polaczek, A.; Michaeli, W.; Spur, G. (der.): Kalıp Şekillendirme El Kitabı, Carl Hanser Verlag. Özellikle, basınçlı döküm döngüsü, kalıp hazırlığı, ayırıcı ve yağlayıcı maddeler ile kalıp havalandırması ile ilgili temel konular ele alınmıştır.