
Toggle mu, İki Plakalı Makine mi? Döküm Sıkıştırma Sistemlerinin Karşılaştırılması
Her kalıp döküm makinesi, metal yüksek basınç altında enjekte edilirken kalıbı kapalı tutmalıdır. Bunun nasıl yapıldığı, sıkıştırma sistemine bağlıdır. Toggle makineleri, mekanik bir bağlantı sistemi ve bağlantı çubuklarının elastik esnemesini kullanır; iki plakalı makineler ise bağlantı çubuklarını kilitler ve hidrolik olarak kuvvet oluşturur. Her iki prensip de kendini kanıtlamıştır, ancak tasarım, kapladığı alan, kurulum ve bakım açısından farklılık gösterir.
Toggle ve İki Plakalı Sıkıştırma Arasındaki Fark Nedir?
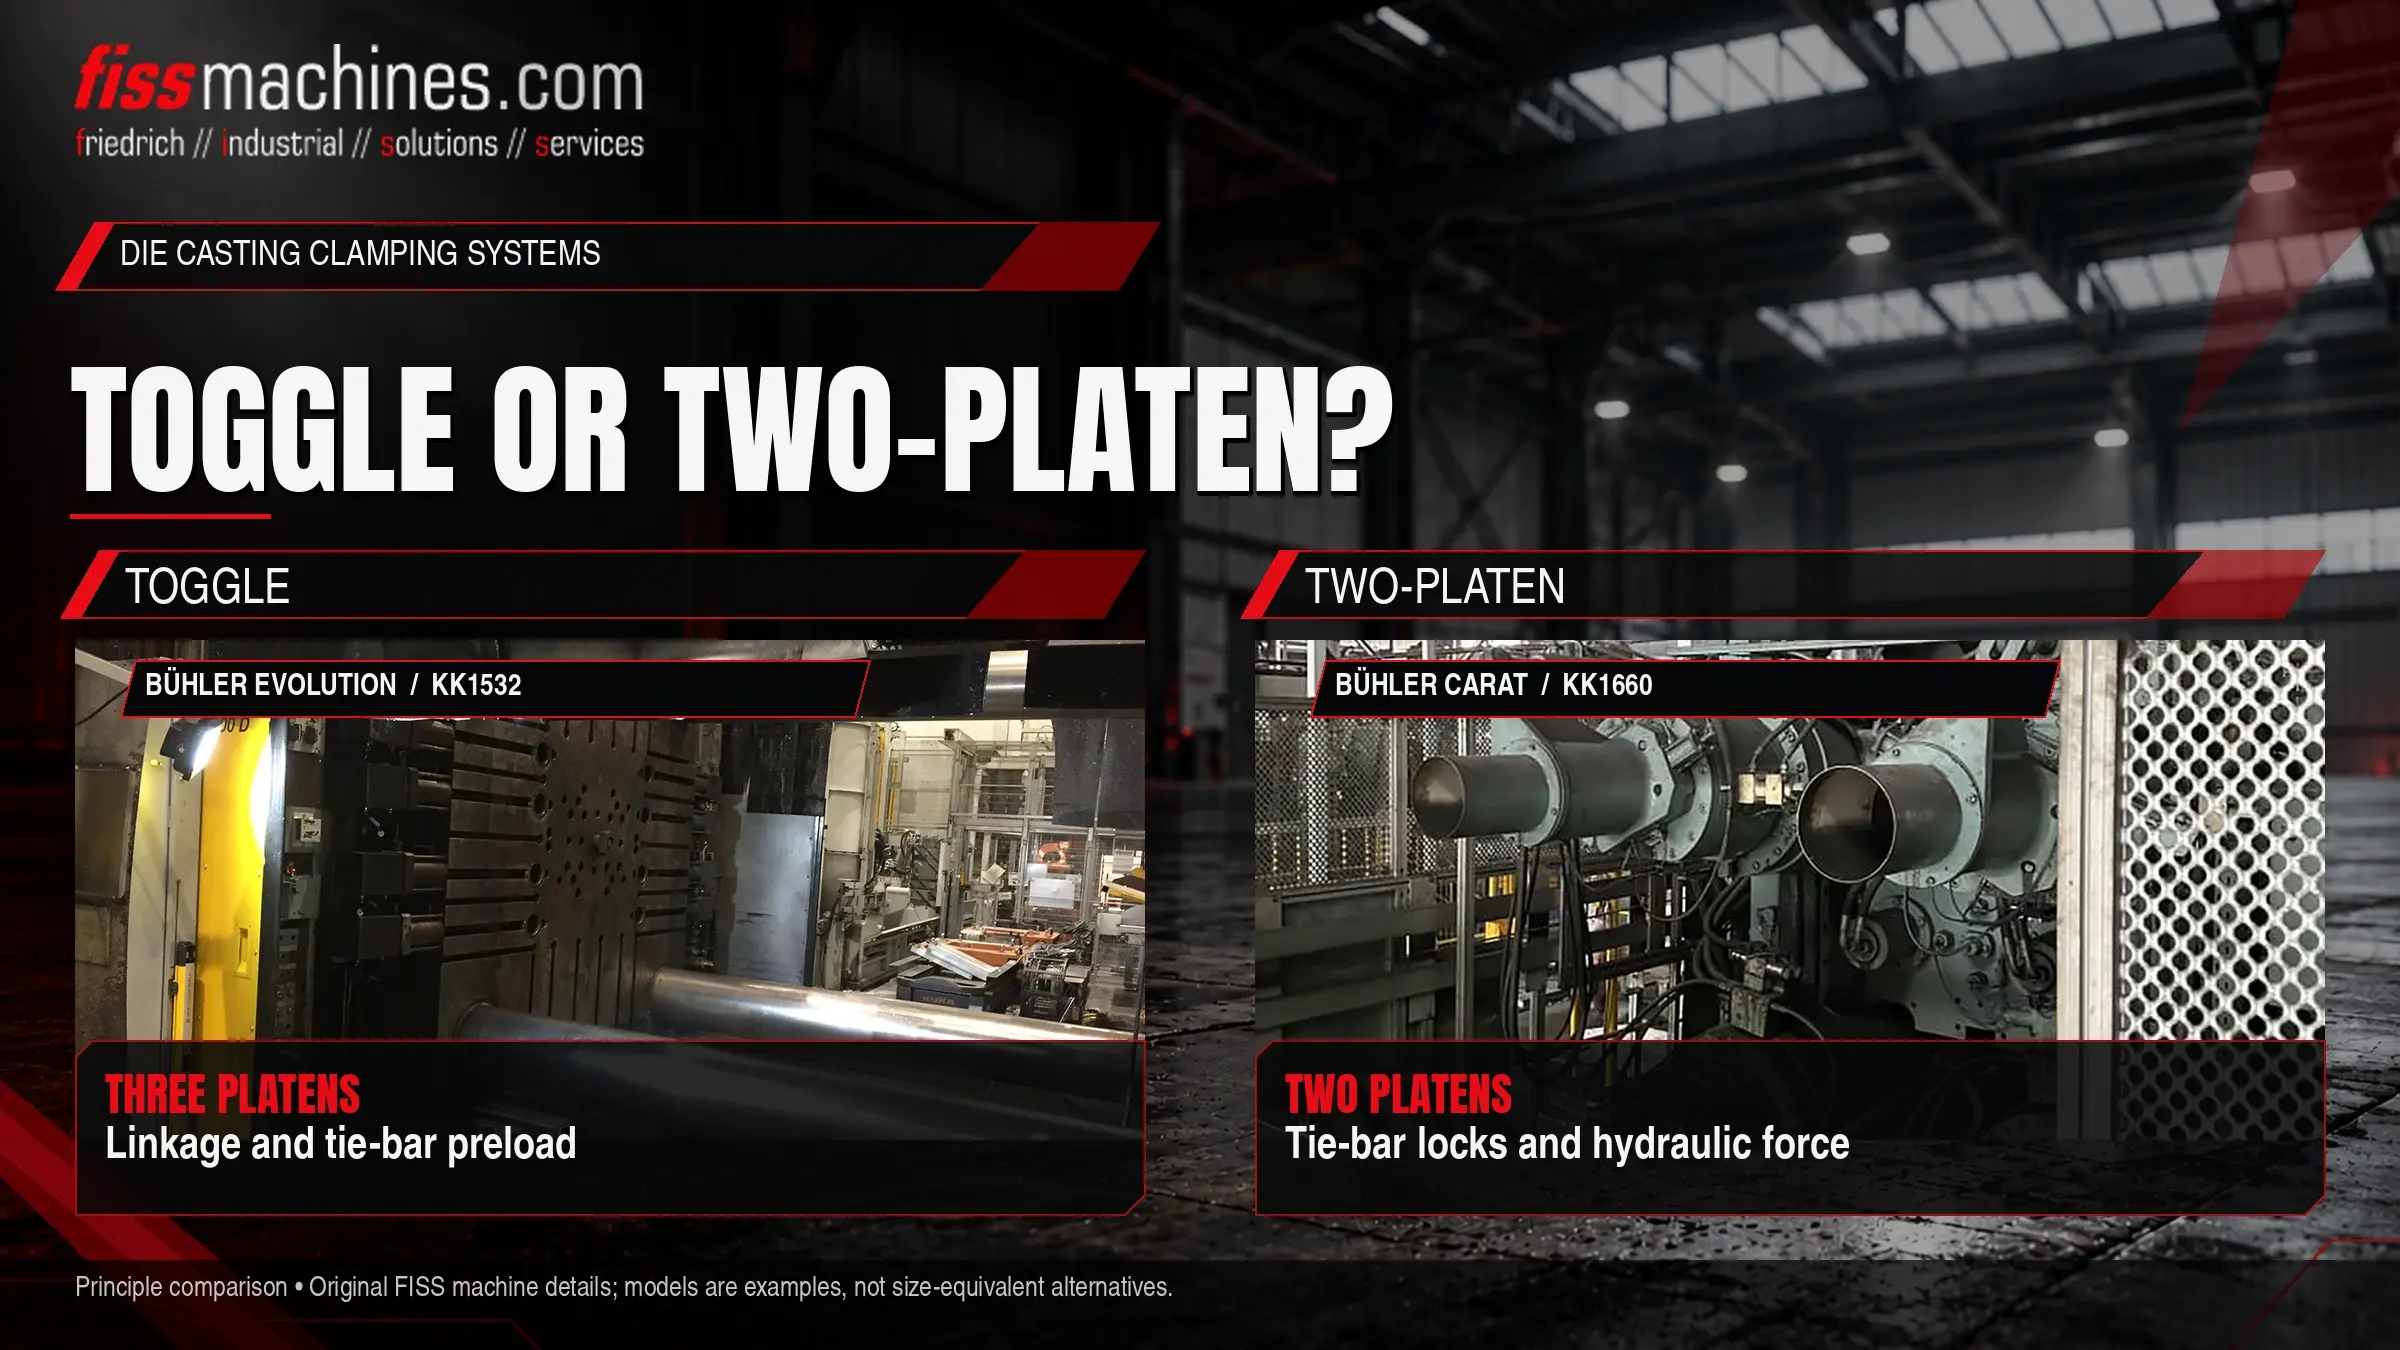
Bir toggle makinesinde üç plaka bulunur. Bir hidrolik silindir, bağlantı mekanizmasını neredeyse tamamen uzayana kadar gerer; bu, bağ çubuklarını önceden gerer ve sıkıştırma kuvvetini mekanik olarak oluşturur. İki plakalı bir makinede arka plaka ve bağlantı mekanizması yoktur. Hareketli plaka bağlantı çubuklarına kilitlenir ve kısa stroklu hidrolik silindirler daha sonra sıkıştırma kuvvetini oluşturur.
Hangi sistemin daha iyi olduğu, sadece çalışma prensibine değil, makine boyutuna, kalıp boyutlarına, mevcut zemin alanına ve tesisin bakım kapasitesine bağlıdır.
Toggle Sıkıştırma Ünitesi Nasıl Çalışır?
Toggle makinesi, bağlantı çubuklarıyla birbirine bağlanmış sabit bir plaka, hareketli bir plaka ve bir arka plakadan oluşur. Hareketli plaka ile arka plaka arasında toggle bağlantı mekanizması bulunur. Nispeten küçük bir hidrolik silindir, bağlantı mekanizmasını hareket ettirir; uzama konumuna yaklaştıkça, mekanik avantaj keskin bir şekilde artar. Kalıp yarısı birleştiğinde, bağlantı mekanizması kilitli konumuna ilerler ve bağlantı çubuklarını elastik olarak gerer. Sıkıştırma kuvvetini oluşturan da işte bu gerilmedir.
Kuvvet, bağlantı çubuklarının ne kadar gerildiğine bağlı olduğundan, plakalar arasındaki mesafe kalıp yüksekliğine uygun olmalıdır. Bu, kalıp yüksekliği ayarı kullanılarak arka plakanın bağlantı çubukları boyunca hareket ettirilmesiyle sağlanır. Üretim sırasında kalıbın ısıl genleşmesi, etkili ön yükü değiştirir; bu nedenle sıkıştırma kuvveti izlenmeli ve gerektiğinde yeniden ayarlanmalıdır.
Tipik mukavemet değerleri
Hızlı kapanma ve açılma hareketleri, mekanik olarak kilitlenen bir konum ve sıkıştırma hareketi için nispeten küçük bir hidrolik hacim.
Tipik aşınma noktaları
Bağlantı sistemindeki pimler ve burçlar, yağlama, kalıp yükseklik ayar mekanizması ve aşınma veya hizasızlıktan kaynaklanan dengesiz bağlantı çubuğu yüklemesi.
İki Plakalı Sıkıştırma Ünitesi Nasıl Çalışır?
İki plakalı bir makinede sadece sabit ve hareketli plaka bulunur. Traverse silindirleri, hareketli plakayı hızlı bir şekilde kapalı konuma getirir. Ardından, hareketli plakadaki bölünmüş somunlar gibi kilitleme elemanları, bağlantı çubuklarındaki oluklara geçer. Son olarak, kısa stroklu sıkıştırma silindirleri, bağlantı çubuklarını çekerek sıkıştırma kuvvetini uygular.
Kuvvet hidrolik olarak üretildiğinden, basınç yoluyla ayarlanabilir ve aynı şekilde mekanik bir ön yüke bağlı değildir. Farklı kalıp yükseklikleri, ayrı bir kalıp yüksekliği ayarı yerine bağ çubuklarının kilitleme aralığı içinde ayarlanır. Arka plaka ve bağlantı mekanizması bulunmadığından, makine genellikle benzer bir mafsallı tasarıma göre daha kısadır.
Tipik avantajlar
Kompakt uzunluk, basınçla doğrudan ayarlanan sıkıştırma kuvveti ve tasarıma bağlı olarak kalıp alanına iyi erişim.
Tipik aşınma noktaları
Kilitleme somunları ve bağlantı çubuğu olukları, sıkıştırma silindirlerinin contaları, basınç tutma performansı ve kilitleme ile konumu izleyen sensörler.
Toggle ve İki Plakalı Makinelerin Yan Yana Karşılaştırması
| Kriter | Toggle Makinesi | İki Plakalı Makine |
|---|---|---|
| Kuvvet üretimi | Elastik bağlantı çubuğunun gerilmesi yoluyla mekanik | Hidrolik, kilitlemeden sonra sıkıştırma silindirleri aracılığıyla |
| Plakalar | Üç (sabit, hareketli, arka) | İki (sabit, hareketli) |
| Kalıp yüksekliği ayarı | Arka plakanın kalıp yüksekliği ayarı | Bağlama çubuklarının kilitleme aralığı içinde |
| Makine uzunluğu | Bağlantı mekanizması ve arka plaka sayesinde daha uzun | Genel olarak daha kompakt |
| Kuvvet ayarı | Ön yükleme yoluyla; kalıp sıcaklığından etkilenir | Hidrolik basınç yoluyla |
| Ana bakım odak noktası | Bağlantı, yağlama, ayar mekanizması | Kilitleme sistemi, silindir contaları, hidrolik sistem |
Toggle sıkıştırma sistemi, uzun süredir birçok farklı boyuttaki kalıp döküm makinesinde yaygın olarak kullanılmaktadır. Çeşitli üreticiler tarafından, genellikle daha büyük makine boyutlarında iki plakalı tasarımlar sunulmaktadır; bu tasarımlarda, azaltılmış uzunluk ve ağır bir bağlantı mekanizmasının bulunmaması özellikle dikkat çekicidir. Daha kısa bir makine, çıkarma robotları ve püskürtücüler gibi çevre ekipmanlarının yerleşimini de basitleştirebilir; “Döküm Hücresinde Otomasyon” başlıklı makalemiz, makinenin çevresindeki tipik ekipmanları açıklamaktadır.
İkinci El Makine Satın Alırken Sıkıştırma Sisteminin Önemi
İkinci el bir makinede, sıkıştırma prensibi esas olarak inceleme sırasında hangi noktalara dikkat edilmesi gerektiğini değiştirir. Toggle makinelerde, bağlantı sistemindeki boşluk genellikle bağlantı çubuğunun dengesiz uzaması veya kalıbın bir tarafında çapak oluşumu şeklinde kendini gösterir. İki plakalı makinelerde ise kilitleme elemanlarının durumu ve sıkıştırma silindirlerinin basıncı tutma kabiliyeti hayati önem taşır.
Her iki durumda da, tam sıkıştırma kuvveti altında bağlantı çubuğundaki gerilimin ölçülmesi, kuvvet dağılımı hakkında objektif bilgi sağlar. Aşınma tespit edilirse, sıkıştırma ünitesinin hedefli bir revizyonu genellikle ünitenin işlevselliğini geri kazandırabilir; FISS, kullanılmış basınçlı döküm makineleri için servis ve destek hizmetlerisunmaktadır.
Sıkıştırma Ünitesi için Kontrol Noktaları
- Belgelerden sıkıştırma prensibi ve nominal sıkıştırma kuvveti doğrulanmıştır
- Bağlantı çubukları arasındaki mesafe ve kalıp yüksekliği aralığı, kalıpla karşılaştırılmıştır
- Tam sıkıştırma kuvveti altında tüm bağlantı çubuklarında gerilme ölçülmüştür
- Toggle: pimler ve burçlardaki boşluk, yağlama sisteminin çalışması
- Toggle: kalıp yüksekliği ayarı tüm aralık boyunca sorunsuz bir şekilde hareket ediyor
- İki plakalı: Kilit somunları ve bağlantı çubuğu oluklarında hasar yok
- İki plakalı: Sıkıştırma silindirleri, gözle görülür bir düşüş olmadan basıncı korur
- Kapalı konumda plakaların paralelliği ölçülür
- Planlanan düzen için zemin alanı ve çevresel erişim kontrol edildi
Sıkça Sorulan Sorular
Genel olarak tek bir sıkıştırma sistemi daha mı iyidir?
Hayır. Her iki prensip de basınçlı dökümde yaygın olarak kullanılmaktadır. Uygun seçim makine boyutu, kalıp, yerleşim ve bakım olanaklarına bağlıdır.
Üretim sırasında bir mafsallı makinede sıkıştırma kuvveti neden değişir?
Kalıp ısındıkça genleşir ve kilitli konumda bağlantı çubuğunun gerilmesini artırır. İzleme ve yeniden ayarlama yapılmazsa, gerçek kuvvet ayar noktasından sapabilir.
Sıkıştırma sistemi döküm kalitesini etkiler mi?
Dolaylı olarak. Düzensiz veya yetersiz sıkıştırma kuvveti, çapak oluşumuna ve boyutsal sapmalara neden olabilir. Önemli olan, prensip ne olursa olsun kuvvetin yeterli ve eşit bir şekilde dağıtılmış olmasıdır.
FISS, doğru sıkıştırma konseptini bulmanıza yardımcı olur.
Kullanılmış basınçlı döküm makinelerinin güncel tekliflerine göz atın ve FISS’in, mevcut makineleri kalıp boyutlarınız, gerekli sıkıştırma kuvveti ve yerleşim planınızla karşılaştırmanıza yardımcı olmasına izin verin.