
Dökümde Enerji Verimliliği: Enerjinin Nerede Kullanıldığı ve Nerede Tasarruf Edilebileceği
Enerji, basınçlı döküm tesislerinde en büyük maliyet kalemlerinden biridir ve fırınlar, makine hidrolik sistemleri, sıcaklık kontrol üniteleri, kompresörler ve emme sistemleri gibi birçok tüketiciye dağılmıştır. Etkili bir şekilde tasarruf etmek, enerjinin gerçekte nerede kullanıldığını bilmek ve hurdaya ayrılan her parçanın tam enerji miktarını tüketmiş olduğunu kabul etmek anlamına gelir.
Dökümcüler En Çok Nerede Enerji Tasarrufu Yapabilir?
En büyük etki alanı genellikle metaldir: eritme ve sıcak tutma işlemleri enerjinin çoğunu tüketir; bu nedenle yeniden eritilen her kilogram kalıp kanalı, taşma ve hurda önemlidir. Diğer etki alanları arasında talebe dayalı tahrik sistemlerine sahip makine hidrolik sistemleri, kalıpların ve fırınların termal yönetimi, basınçlı hava ve tutarlı bekleme modu yönetimi yer alır.
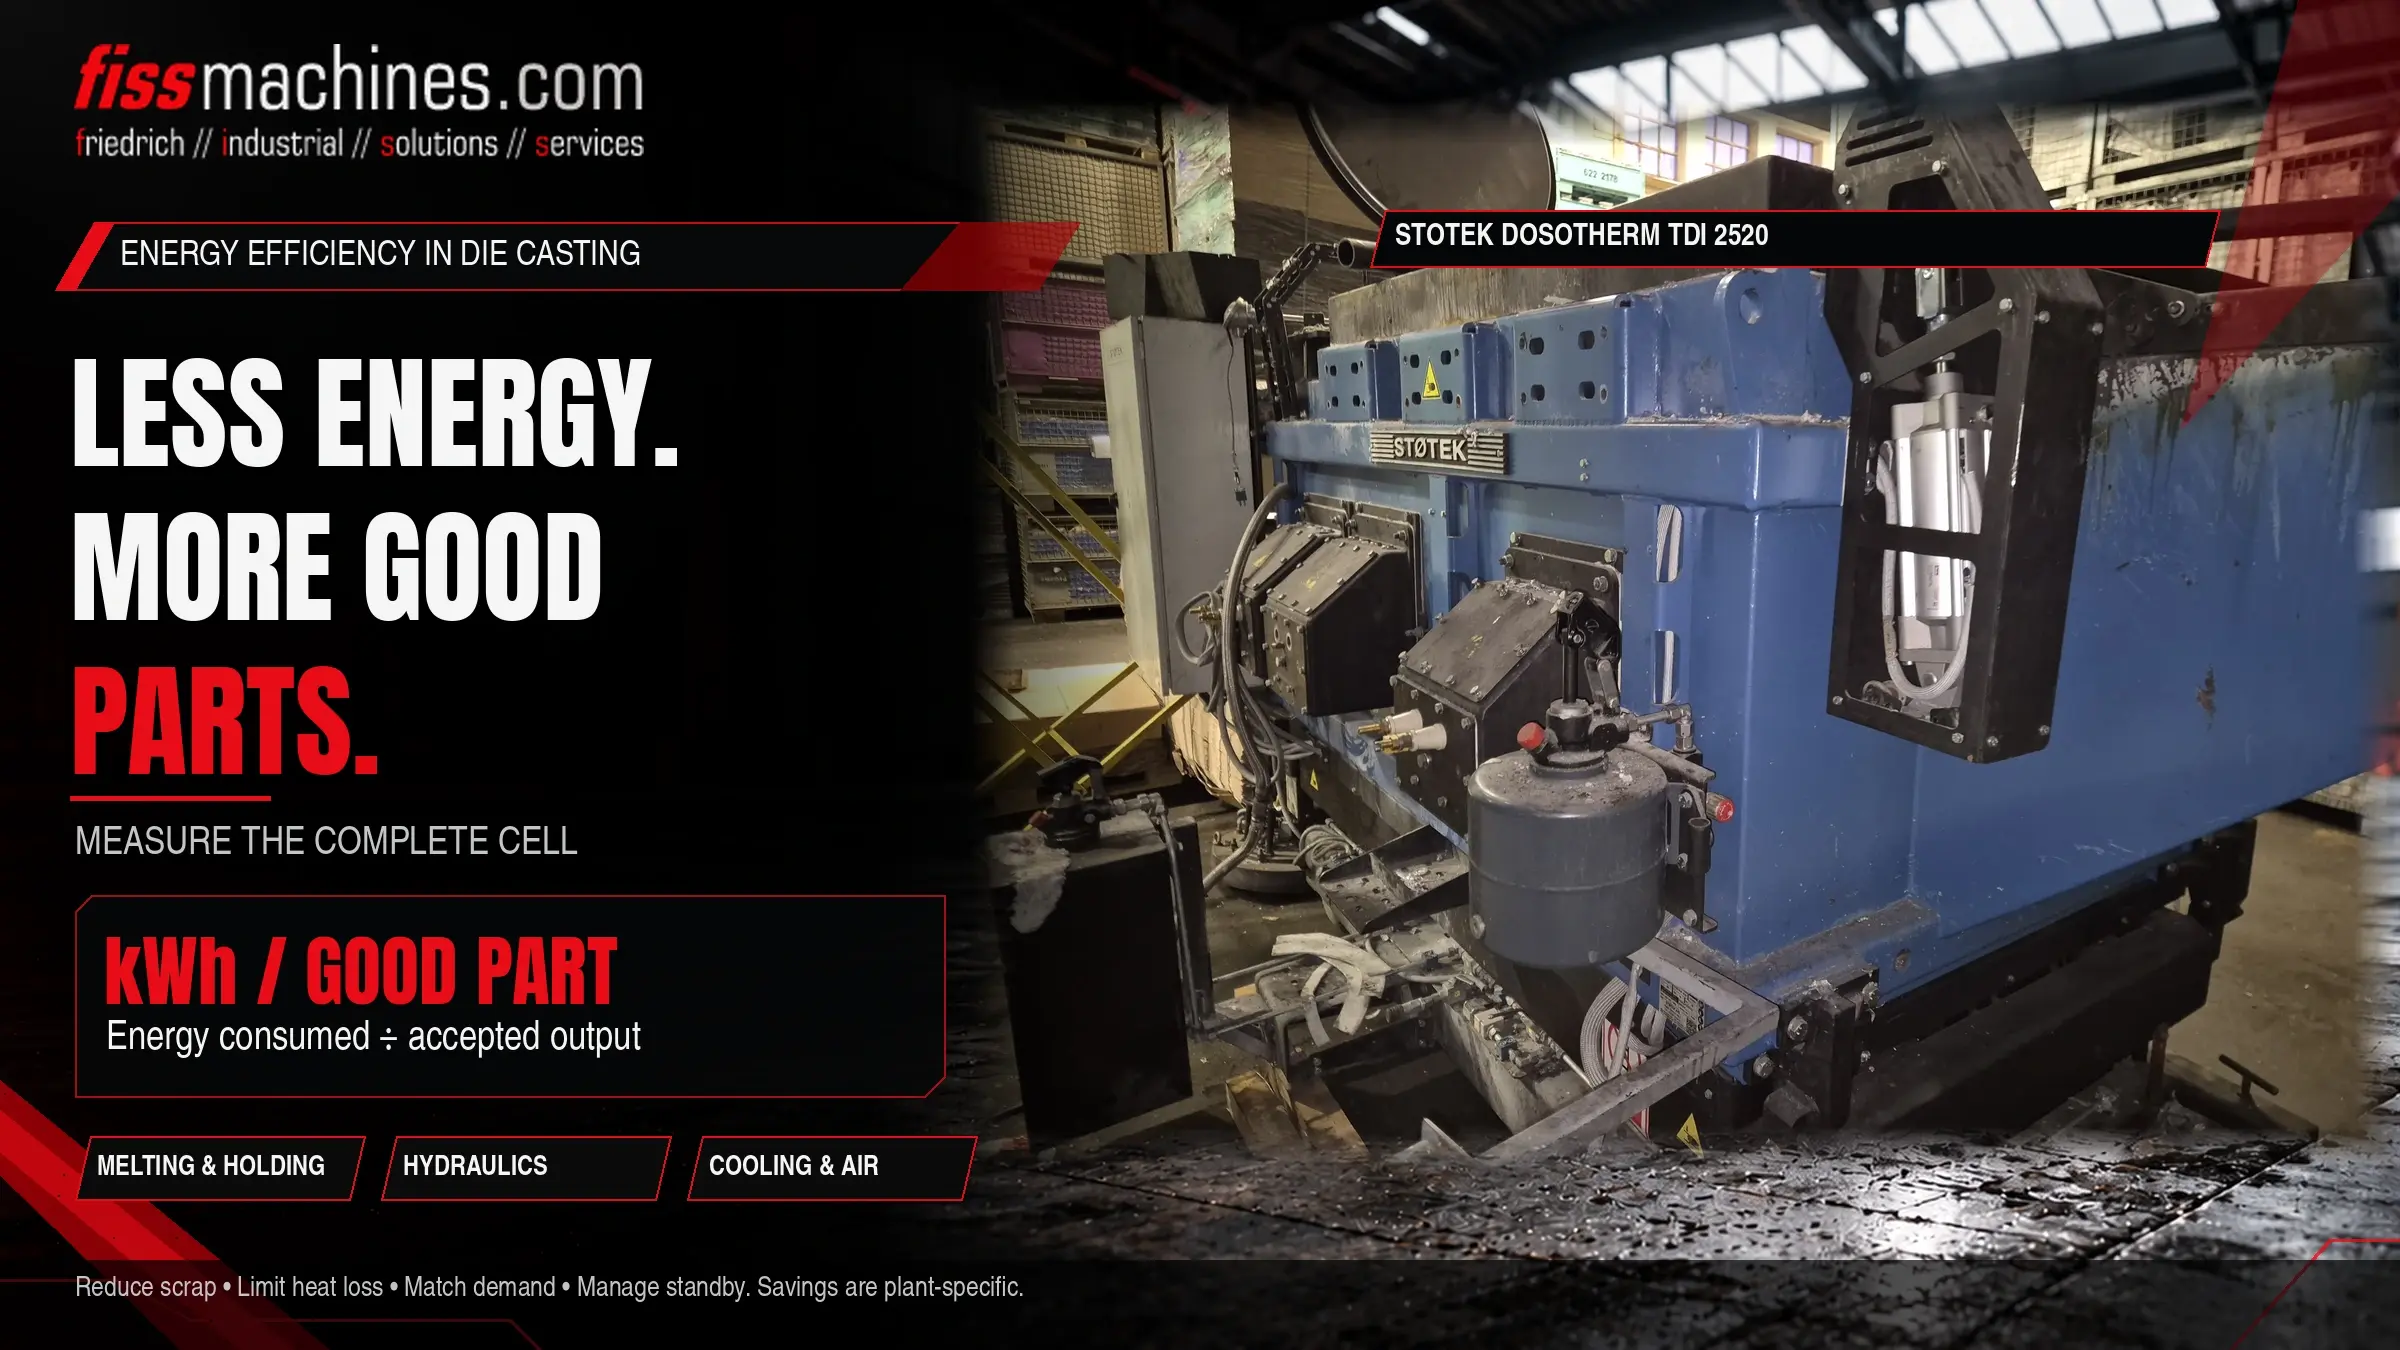
Öncelikle ölçüm yapılmalıdır: “İyi parça başına enerji” gibi bir temel gösterge, hangi önlemlerin gerçekten etkili olduğunu ortaya koyar.
Bir Döküm Hücresinde Enerji Nereye Gider?
ABD Enerji Bakanlığı'nın metal döküm endüstrisine ilişkin bir broşürü, enerji kullanımının %55'ini eritme işlemine atfetmektedir. Bu rakam eski olup tüm döküm endüstrisini kapsamaktadır, ancak kalıp dökümcülerin kendi tesislerinde gözlemlediklerini doğrulamaktadır: termal işlemler baskındır.
Eritme ve Isı Tutma
Ergitme fırınları, tutma ve dozajlama fırınları, pota nakliyesi. Molalar dahil olmak üzere sürekli olarak enerjiye ihtiyaç duyulur.
Makine Hidroliği
Sıkıştırma, atış ucu, ejektörler ve çekirdekler için pompalar. Sabit hızlı pompalarda, büyük bir kısmı yararlı iş yapmadan çalışır.
Sıcaklık Kontrolü ve Hava
Kalıp sıcaklık kontrol üniteleri, soğutma, püskürtme ve üfleme için basınçlı hava, emme ve taşıma.
Önce Ölçün, Sonra Karar Verin
Veriler olmadan, tasarruf önlemleri sadece tahminlerden ibarettir. Birçok tesiste enerji sadece ana sayacında kaydedilir. Fırınlar, makineler ve kompresörlerdeki alt sayaçlar, dağıtımı görünür kılar.
- Temel gösterge olarak, kusursuz parça başına veya kusursuz dökümlerin kilogramı başına enerji
- Molalar, hafta sonları ve kalıp değişimleri sırasındaki baz yük
- Aynı makineler veya vardiyalar arasında karşılaştırma
- Hurda ve iadelerin sadece parça sayısı olarak değil, kilogram cinsinden kaydı
Bunun için sistematik bir çerçeve, ISO 50001'e uygun enerji yönetim sistemleri tarafından sağlanmaktadır.
Dolaşımdaki Metal Miktarının Azalması, Isı Kaybının Azalması
Kusursuz bir parçaya dönüşmeyen her kilogram metalin yeniden eritilmesi gerekir. Verim – yani kusursuz döküm ağırlığının dökülen metal ağırlığına oranı – bu nedenle önemli bir enerji göstergesidir. Optimize edilmiş döküm kanalları ve taşma kanalları, istikrarlı süreçler ve düşük hurda oranları, geri dönüş miktarını azaltır.
- Fırın kapaklarını ve kapılarını kapalı tutun ve contaların sağlam olduğundan emin olun
- Yalıtımı ve refrakter astarı düzenli olarak kontrol edin – kabuk üzerindeki sıcak noktalar kayıplara işaret eder
- Bekletme sıcaklıklarını, sürecin gerektirdiğinden daha yüksek ayarlamayın
- Uzun bekletme sürelerinden ve gereksiz pota taşımacılığından kaçının
- Fırın boyutunu ve eritme kapasitesini gerçek talebe göre ayarlayın
Hangi fırın tipinin hangi göreve uygun olduğu, " Dozaj Fırını, Ergitme Fırını veya Tutma Fırını?" başlığı altında açıklanmaktadır. İkinci el fırınlar, " Fırınlar" bölümünde mevcuttur.
Hidrolik: Sadece Gerektiğinde Akış Sağlayın
Eski tip kalıp döküm makinelerinde, makine püskürtme, parça çıkarma veya bir sonraki döküm için beklerken bile sabit hızlı motorlar genellikle pompaları sürekli olarak çalıştırır. Değişken hızlı tahrik sistemleri ise akışı gerçek talebe göre ayarlar.
Örneğin Bühler, Carat ve Ecoline serileri için ServoDrive yükseltmesi sunmaktadır – bu, frekans kontrollü bir motor ile çok kademeli sabit deplasmanlı bir pompanın birleştirilmesinden oluşur – ve bunun makinenin elektrik enerjisi tüketiminde %40'tan fazla tasarruf sağlayabileceğini belirtmektedir. Bu rakamlar üreticinin beyanlarına dayanmaktadır; gerçek tasarruf, makineye, döngüye ve bekleme sürelerinin oranına bağlıdır.
Kalıp Sıcaklık Kontrolü, Püskürtme ve Soğutma
Kalıp belirli bir sıcaklık aralığında tutulmalıdır: başlangıçta ısıtılmalı, üretim sırasında soğutulmalıdır. Sıcaklık kontrol üniteleri, yalıtımlı hatlar ve iyi tasarlanmış bir kalıp soğutma sistemi, daha az enerji ile bu dengeyi sağlar. Püskürtme de kalıbı soğutur – aşırı püskürtme miktarı, kalıp ayırıcı madde, basınçlı hava ve genellikle ek ısıtma enerjisi israfına neden olur.
Bu konularla ilgili daha fazla bilgi için “Dökümde Sıcaklık Kontrolü” ve “Dökümde Kalıp Püskürtme” başlıklı makalelere bakabilirsiniz.
Basınçlı Hava: Pahalı ve Sık Sık Sızıntı Yapıyor
Basınçlı hava, bir fabrikadaki en pahalı enerji türlerinden biridir. Compressed Air Challenge'ın sızıntılarla ilgili bilgi notuna göre, sızıntılar kompresör çıkışının %20–30'unu boşa harcayabilir; bakımının iyi yapılmadığı bir tesiste sızıntı oranı toplam üretim kapasitesinin yaklaşık %20'si civarında olurken, bakımının iyi yapıldığı bir sistemde bu oran %10'un altında olmalıdır.
- Ultrasonik cihazlar gibi araçlarla düzenli sızıntı tespiti ve derhal onarım
- Hava tahliye sürelerinin kısaltılıp kısaltılamayacağını veya bu işlemlerin başka yöntemlerle değiştirilip değiştirilemeyeceğini kontrol edin
- Şebeke basıncını, en fazla hava tüketen tüketicinin gerektirdiğinden daha yüksek ayarlamayın
- Üretimde olmayan hücrelere giden beslemeyi kapatın
Kullanılmış Makineler ve Modernizasyon
Enerji verimliliği sadece en yeni makineyle ilgili bir konu değildir. Yeni bir makine üretmek de enerji ve hammadde tüketir; iyi durumda olan bir makineyi kullanmaya devam etmek ise bunu önler. Bir revizyon ile eski makineler, örneğin üreticinin sunduğu talep bazlı tahrik sistemleri gibi özelliklerle modernize edilebilir.
Sürdürülebilir üretimde kullanılmış makinelerin rolü hakkında daha fazla bilgiyi “Sürdürülebilir Alternatif” sayfasında bulabilirsiniz.
İstikrarlı Süreçler En İyi Enerji Tasarrufu Önlemidir
Dökümde enerji verimliliği metal ile başlar: Düşük hurda oranı, iyi verim ve iyi yalıtılmış fırınlar en büyük etkiye sahiptir. Talebe dayalı hidrolik sistemler, tutarlı bekleme modu yönetimi, iyi termal yönetim ve sıkı bir basınçlı hava ağı da buna katkıda bulunur. İyi parça başına enerji tüketimini ölçenler, önlemleri öncelik sırasına koyabilir ve etkilerini doğrulayabilir.
Dökümde Enerji Verimliliği Hakkında Sorular
Dökümhanede En Çok Enerji Nereye Harcanır?
Genel olarak, metali eritmek ve sıcak tutmaktır. Döküm endüstrisi hakkında ABD Enerji Bakanlığı tarafından yayınlanan bir rapora göre, enerji tüketiminin %55'i eritme işlemine aittir. Kesin dağılım, tesise göre değişir.
Servo Sürücü Yenilemesi Değerli mi?
Bu, makineye ve çalışma profiline bağlıdır. Döngü içindeki bekleme ve tutma sürelerinin payı ne kadar yüksekse, potansiyel de o kadar büyüktür. Yenileme öncesi ve sonrası tüketim ölçümleri, karar için güvenilir bir temel sağlar.
Parça Başına Enerji Nasıl Ölçülür?
Fırınlar, makineler ve kompresörlere takılan alt sayaçlar ve üretim verileri birleştirilerek ölçülür. Belirli bir dönemdeki enerji tüketimi, üretilen iyi parçaların sayısına veya ağırlığına bölünür.
Kullanılmış Döküm Makineleri Enerji Verimliliği Açısından Daha Mı Düşüktür?
İlle de öyle değildir. Tahrik teknolojisi, makinenin durumu ve proses istikrarı, makinenin yaşından daha önemlidir. Bakımı iyi yapılmış bir ikinci el makine, özellikle de genel bakım sırasında modernize edilmişse, verimli olabilir.
Durumu Kontrol Edilmiş Makineler ve Fırınlar.
FISS, kullanılmış kalıp döküm makineleri, fırınlar ve yan ekipmanlar tedarik eder ve revizyon ile devreye alma dahil olmak üzere, üretiminize uygun bir hücre seçimi konusunda danışmanlık hizmeti sunar.
Kaynaklar
ABD Enerji Bakanlığı, Endüstriyel Teknolojiler Ofisi: Metal Döküm – Geleceğin Endüstrisi (broşür, 2000 civarı) – metal dökümde enerji kullanımı: eritme %55, kalıp yapımı %12, ısıl işlem %6.
Bühler Group: ServoDrive yükseltmesi – çok kademeli sabit deplasmanlı pompalı frekans kontrollü motor, üretici açıklaması “%40’tan fazla” elektrik enerjisi tasarrufu, Carat ve Ecoline serileri, buhlergroup.com.
Basınçlı Hava Sorunu: Bilgi Notu #7 – Basınçlı Hava Sistemi Sızıntıları (2026'da güncellenmiştir), DOE Sanayi Kaynak Kitabı'ndan.
ISO 50001 – Enerji yönetim sistemleri: kullanım kılavuzu ile birlikte gereklilikler.
FISS Machines: Sürdürülebilir Alternatif, fiss-machines.com, 29 Ekim 2026 tarihinde erişilmiştir.