
Düşük Basınçlı Kalıp Dökümünün Açıklaması: Proses, Makineler ve Uygulamalar
Düşük basınçlı kalıp dökümü (LPDC), hızlı hareket eden bir piston yerine eriyik yüzeyine uygulanan gaz basıncı kullanarak kalıcı bir metal kalıbı alttan doldurur. Sonuç olarak, sakin ve kontrol edilebilir bir dolum ve katılaşırken metal ile beslenen bir döküm elde edilir. Bu özellik, bu işlemi alüminyum jantlar ve diğer güvenlikle ilgili veya basınca dayanıklı parçalar için yaygın bir tercih haline getirir. Adı benzer olmasına rağmen, yüksek basınçlı kalıp dökümünden çok farklı şekilde çalışır ve makinelerin yapısı da farklıdır.
Düşük Basınçlı Kalıp Dökümü Nasıl Çalışır?
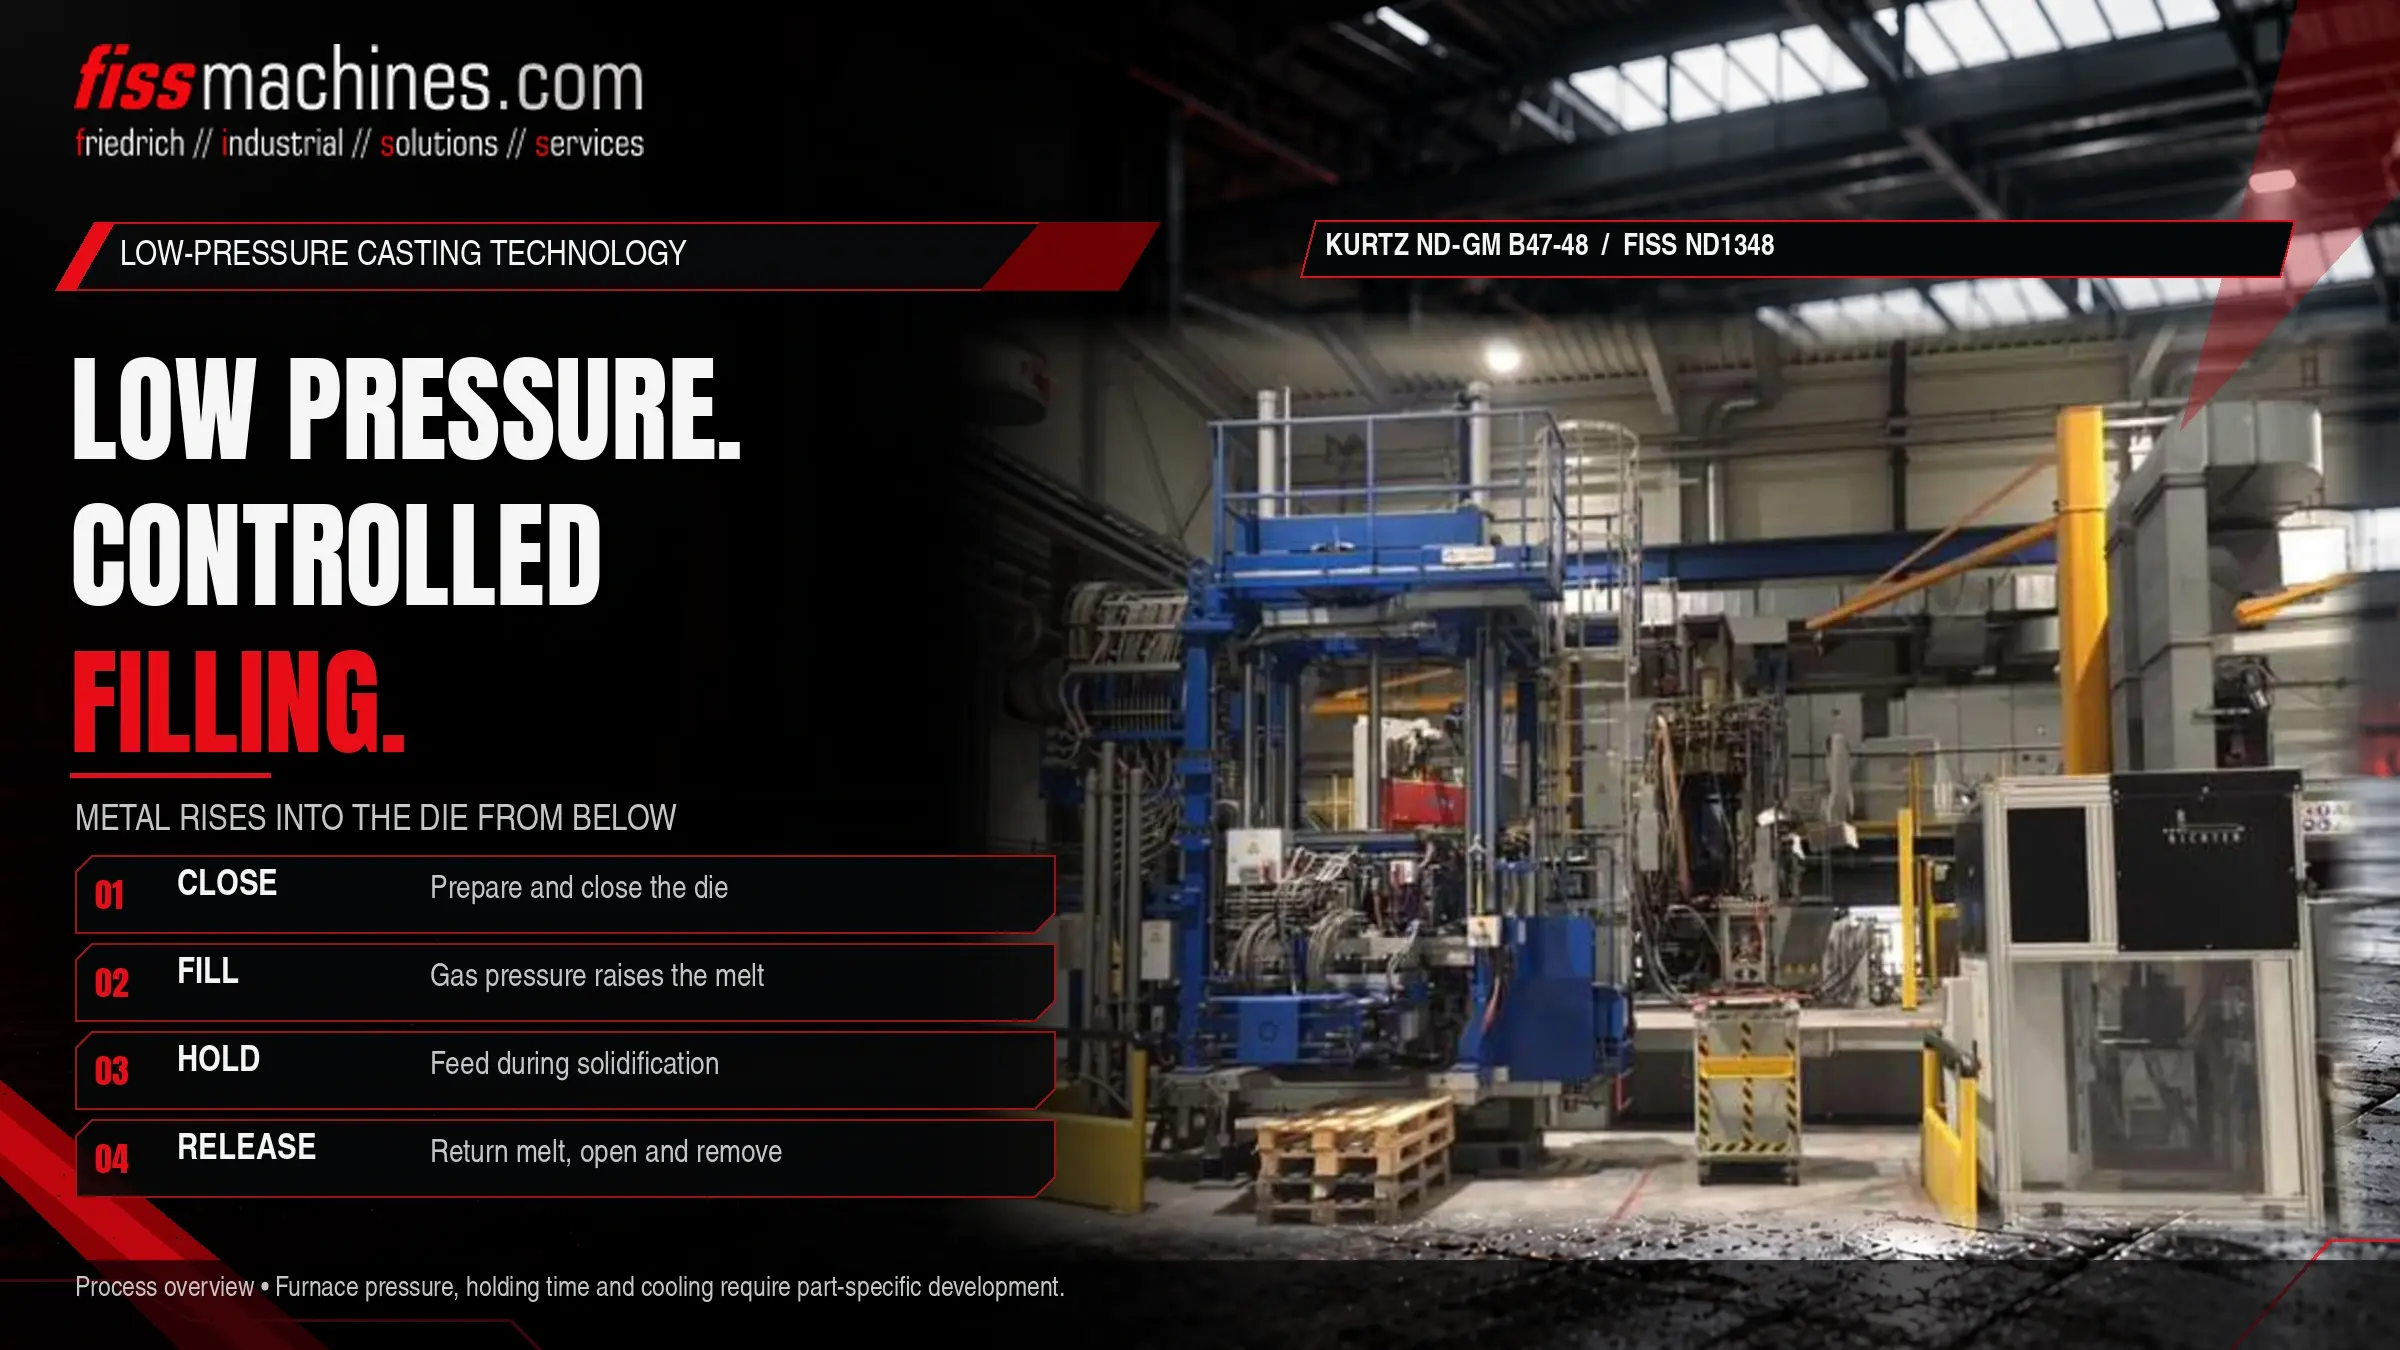
Sızdırmaz bir fırın, erimiş metali kalıbın altında tutar. Fırın kuru hava veya bir inert gazla basınçlandırıldığında, eriyik bir yükseltici boru aracılığıyla kalıp boşluğuna yükselir. Döküm yukarıdan aşağıya doğru katılaşırken basınç sürekli korunur, böylece yükseltici boru döküme metal beslemeye devam eder. Katılaşma tamamlandıktan sonra basınç boşaltılır, borudaki sıvı metal fırına geri akar ve kalıp açılır.
Yüksek basınçlı kalıp dökümüne kıyasla, dolum işlemi çok daha yavaştır ve basınç çok daha düşüktür. Bu nedenle LPDC, orta kalınlıktan kalın duvarlı parçalar, kum çekirdekler ve ısıl işleme tabi tutulacak parçalar için uygundur; HPDC ise ince duvarlı parçalar ve çok kısa döngüler için tercih edilir.
Adım Adım Düşük Basınçlı Döngü
Kalıbın kapatılması
Genellikle metal ek parçalar içeren ve çoğu zaman iç geometri için kum kalıplar bulunan kalıp, fırının üzerinde kapatılır.
Yükselme ve dolum
Fırındaki gaz basıncı kontrollü bir eğri izleyerek artar. Metal, yükseltici borudan yukarı doğru yükselir ve boşluğu alttan doldurur; bu sırada havayı, nispeten az türbülansla havalandırma deliklerine doğru iter.
Basıncın Tutulması ve Katılaşma
Basınç artırılır ve sabit tutulur. Kalıbın soğutması, dökümün, giriş deliğinden en uzak bölgelerden başlayarak giriş deliğine doğru katılaşması için düzenlenir; bu süreçte yükseltici borudaki sıvı metal giriş deliğine beslenir.
Basıncın boşaltılması ve çıkarma
Giriş bölgesi katılaştıktan sonra basınç boşaltılır ve kalan sıvı metal fırına geri döner. Kalıp açılır ve döküm, genellikle bir çıkarma cihazı yardımıyla çıkarılır.
LPDC'de kalite, fırının zaman-basınç eğrisi ve kalıp soğutması yoluyla kontrol edilir. Gerçek basınç değerleri, parça yüksekliğine, alaşıma, kalıp tasarımına ve makineye bağlıdır ve süreç geliştirme aşamasında belirlenir.
Düşük Basınçlı Döküm Makinesinin Ana Bileşenleri
Kalıbın altında bulunan, kapaklı, contalı ve yeniden doldurma düzenekli gaz sızdırmaz tutma ocağı.
Erimiş malzeme ile kalıbı birbirine bağlar; erimiş alaşıma dayanıklı malzemelerden imal edilir ve periyodik olarak değiştirilir.
Kalıp yarımları ve yan kızaklar hidrolik silindirlerle hareket ettirilir; sıkıştırma kuvvetleri HPDC makinelerinkinden çok daha düşüktür.
Basınç kontrol sistemi ile yönlü katılaşma için hava ve/veya su soğutma devreleri.
Birçok tesis, birkaç makine, merkezi bir eritme alanı ve metalin fırınlara taşınmasını içeren hücreler halinde kurulmuştur. Bekletme fırını döngüler arasında veya belirli aralıklarla yeniden doldurulur; bu nedenle, önceki aşamadaki eriyik işleme, diğer tüm alüminyum döküm süreçlerinde olduğu kadar önemlidir. Dökümhanelerde kullanılan fırın türlerine genel bir bakış, kullanılmış fırın kategorimizde bulunabilir.
Düşük Basınçlı ve Yüksek Basınçlı Kalıp Dökümü
Her iki işlemde de kalıcı çelik kalıplar kullanılır, ancak döküm kalıbının doldurulması ve beslenmesi temelde farklı şekillerde gerçekleşir. Tabloda bu işlemler niteliksel olarak karşılaştırılmıştır; gerçek değerler parçaya ve tesise göre değişir.
| Kriter | Düşük basınçlı kalıplama | Yüksek basınçlı kalıplama |
|---|---|---|
| Doldurma | Aşağıdan yükseltici boru aracılığıyla, yavaş ve kontrollü | Pistonla yüksek hızda kalıp girişlerinden enjekte edilir |
| Metal üzerindeki basınç | Erimiş metal yüzeyinde düşük gaz basıncı | Piston tarafından iletilen yüksek hidrolik basınç |
| Katılaşma sırasında besleme | Tutma basıncı altında yükseltici boru vasıtasıyla | Yoğunlaştırma basıncı yoluyla, erken kapak katılaşmasıyla sınırlı |
| Duvar kalınlığı | Orta ila kalın duvarlar | İnce duvarlar mümkündür |
| Çekirdekler | Karmaşık iç şekiller için kum çekirdekler mümkündür | Çoğunlukla metal kalıplar ve kızaklar |
| Isıl işlem | Yaygın olarak kullanılır | Hapsolmuş gaz nedeniyle geleneksel HPDC parçaları için sınırlıdır |
| Döngü süresi | Nispeten uzun | Kısa |
| Tipik alaşımlar | Çoğunlukla alüminyum, ayrıca magnezyum | Alüminyum, çinko, magnezyum |
Bililmesi gereken bir varyant, kalıp odasının da basınç altına alındığı ve dolumun basınç farkı ile sağlandığı karşı basınçlı dökümdür. Bu yöntem, katılaşma üzerinde daha fazla kontrolün gerektiği durumlarda kullanılır.
Düşük Basınçlı Kalıp Dökümünün Kullanıldığı Alanlar
En bilinen uygulama, simetrik merkezden dolum ve ısıl işlem uygulanabilme özelliklerinin kilit öneme sahip olduğu alüminyum otomobil jantlarıdır. Diğer tipik parçalar arasında kum çekirdekli silindir kafaları, şasi ve süspansiyon bileşenleri ile basınca dayanıklı olması gereken muhafazalar yer alır. Genel olarak, bir parça orta kalınlıkta duvarlar, bütünlük veya mekanik özelliklere ilişkin gereksinimler ile kalıcı kalıpların kullanılmasını haklı kılan seri üretim hacimlerini bir araya getirdiğinde, ancak HPDC'nin üretim kapasitesini gerektirmediğinde LPDC tercih edilir.
LPDC genellikle ilk tercih edilmez
Yüzey alanı geniş ve üretim hacmi yüksek olan çok ince cidarlı muhafazalar için genellikle yüksek basınçlı kalıp dökümü daha uygundur. Çinko alaşımları çoğunlukla sıcak odacıklı kalıp dökümü ile işlenir. HPDC makine tiplerinin karşılaştırılması konusu " Soğuk Odacıklı mı, Sıcak Odacıklı mı?"başlıklı bölümde ele alınmaktadır.
Kullanılmış bir Düşük Basınçlı Makineyi Kontrol Ederken Nelere Dikkat Edilmeli
Hidrolik sistem, kılavuzlar ve belgeler gibi diğer döküm makinelerinden bilinen birçok nokta burada da geçerlidir. Düşük Basınçlı Kalıp Döküm (LPDC) ise buna birkaç özel husus ekler. Fırın gaz sızdırmamalıdır; kapak contasında veya fırın gövdesinde meydana gelen sızıntılar, basınç eğrisini doğrudan etkiler. Refrakter astarın durumu, yeniden astarlamanın ne kadar sürede yapılması gerektiğini belirler. Basınç kontrol sisteminin çalışır durumda olup olmadığı ve yedek parça bulunabilirliği kontrol edilmelidir. Ayrıca, fırın basınçlı bir kap olduğundan, devreye almadan önce yeni tesis için geçerli denetim gerekliliklerinin netleştirilmesi gerekir.
Kontrol Listesi: LPDC, Parça İçin Uygun mu ve Makine Uygun mu?
- Duvar kalınlığı ve parça boyutu, yavaş, alttan yukarıya doğru bir doldurma sürecine uygundur
- Kum kalıplara veya ısıl işleme ihtiyacının değerlendirilmesi
- Gerekli üretim miktarı, elde edilebilir çevrim süreleriyle karşılaştırılmalıdır
- Kalıp boyutları ve yüksekliği, sıkıştırma ünitesiyle uyumludur
- Fırın kapasitesi ve yeniden doldurma yöntemi, döküm sırasına uygun
- Fırının sızdırmazlığı, kapak contaları ve refrakter durumu kontrol edilir
- Yükseltici boru tipi, kullanılabilirliği ve değiştirme prosedürü bilinmektedir
- Basınç kontrolü ve soğutma devrelerinin işlevsel olması ve belgelenmesi
- Basınçlı fırın için denetim gereklilikleri sahada netleştirilmiştir
Sık Sorulan Sorular
Düşük basınçlı kalıp dökümü, yüksek basınçlı kalıp dökümünün bir türü müdür?
Hayır. Her ikisi de kalıcı kalıplar kullanır, ancak LPDC eriyik üzerine gaz basıncı uygulayarak alttan doldururken, HPDC ise metalin yüksek hız ve basınçla bir piston vasıtasıyla enjekte edilmesini sağlar. Makineler, kalıplar ve işlem aralıkları farklıdır.
LPDC dökümleri neden sıklıkla ısıl işleme tabi tutulur?
Sakin dolum işlemi çok az hava hapseder, bu nedenle dökümler genellikle mekanik özelliklerini iyileştirmek için çözelti ısıl işlemine tabi tutulur ve yaşlandırılır. Geleneksel HPDC'de ise hapsolmuş gaz, bu tür işlemler sırasında kabarcık oluşumuna neden olabilir.
Yükseltici boru ne işe yarar ve ömrü ne kadardır?
Metali fırından kalıba taşır ve katılaşma sırasında döküme besler. Hizmet ömrü malzemeye, alaşıma, sıcaklığa ve kullanım koşullarına bağlıdır; bu nedenle aşınan bir parça olarak kabul edilir.
Düşük basınçlı bir makine farklı alaşımları dökebilir mi?
Bu makine esas olarak alüminyum için kullanılır. Alaşımların değiştirilmesi, fırın kirliliğine, yükseltici borunun uyumluluğuna ve kalıp kaplamasına dikkat edilmesini gerektirir ve proses sorumlusu ile mutabık kalınmalıdır.
FISS, ikinci el düşük basınçlı döküm makineleri sunmaktadır.
Parçanız, alaşımınız ve üretim hedefiniz hakkında bize bilgi verin. FISS, düşük basınçlı dökümün uygun olup olmadığını ve hangi mevcut makinelerin ve fırınların uygulamanıza uygun olabileceğini sizinle görüşebilir.