
Dökümde Sıkıştırma Kuvveti: Hesaplama ve Makine Seçimi
Sıkıştırma kuvveti, bir basınçlı döküm makinesi seçerken karşılaştırılan ilk teknik değerlerden biridir. Ancak, daha büyük bir döküm parçası, sırf ağırlığı daha fazla olduğu için otomatik olarak orantılı olarak daha büyük bir makine gerektirmez. İlgili kuvvet, döküm parçasının etkin izdüşüm alanına ve ilgili akış sistemine etki eden basınçtan kaynaklanır. Kalıp boyutları, atış kapasitesi ve proses gereksinimleri de birbiriyle uyumlu olmalıdır.
Gerekli sıkıştırma kuvveti nasıl belirlenir?
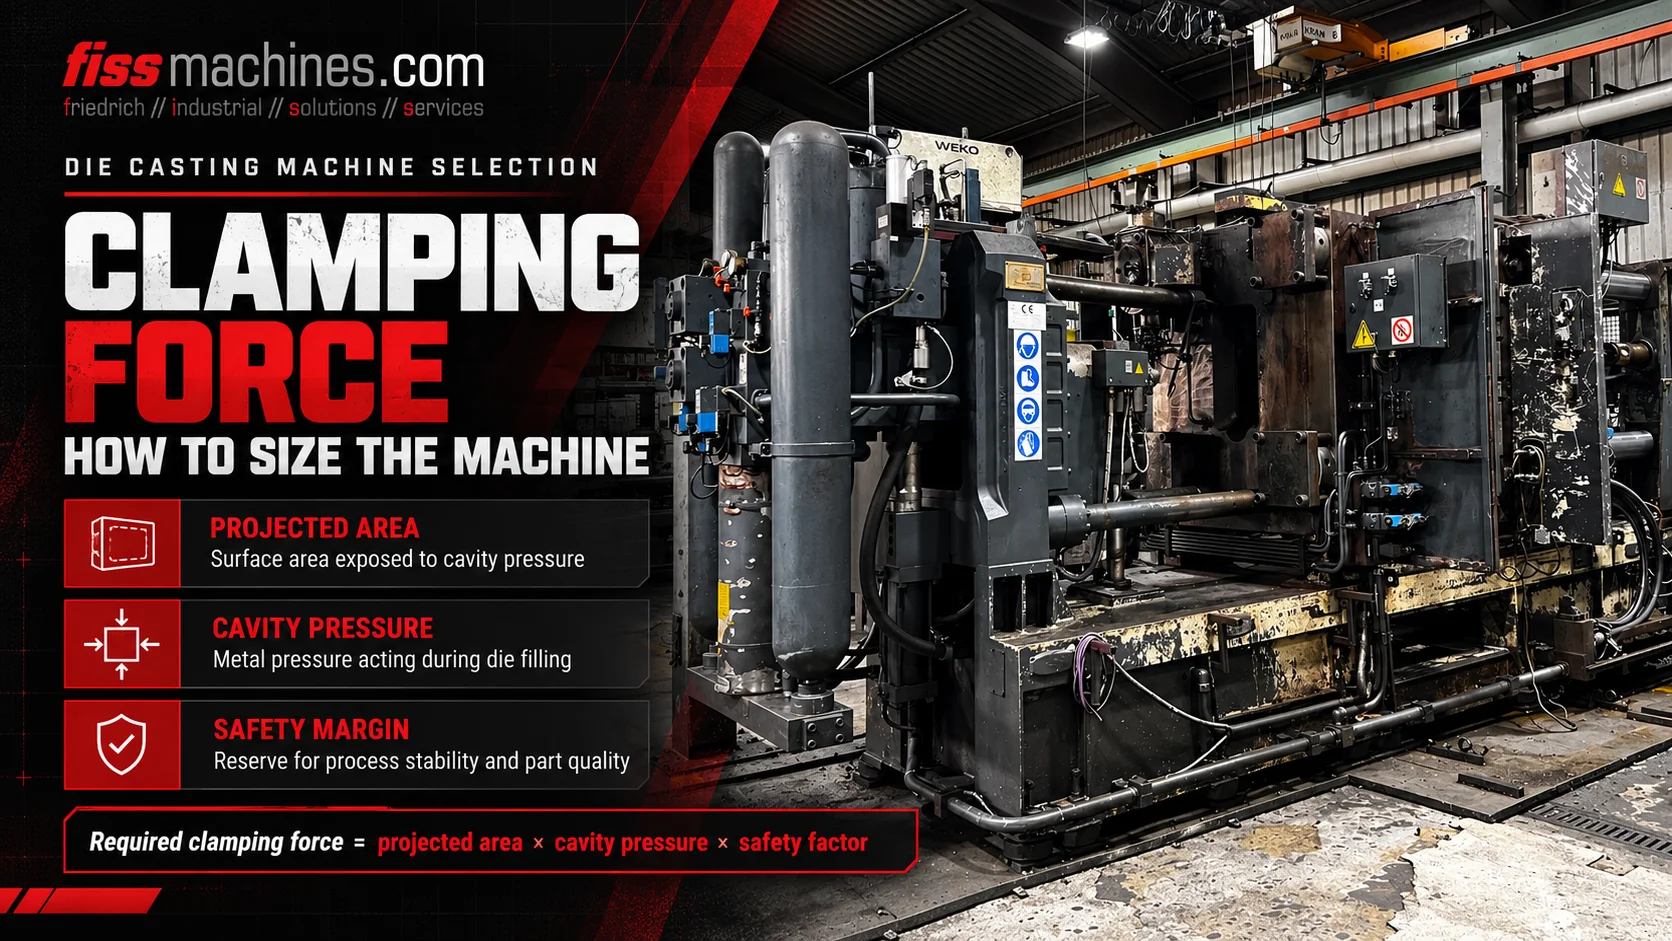
Basit bir ilk kontrol olarak, etkili izdüşüm alanı × metal basıncı formülünü kullanarak açma kuvvetini hesaplayın. Uygun bir mühendislik payı ekleyin ve sonucu makinenin kullanılabilir sıkıştırma kapasitesiyle karşılaştırın. Yansıtılan alan, kalıbın ayrılma düzlemi yönünde ölçülür ve sadece görünür olan bitmiş döküm parçası değil, tüm besleme kanalı ve taşma sisteminin basınçla ilgili bölgelerini de içermelidir.
Erimiş metal neden kapalı kalıbı açma eğilimindedir?
Enjeksiyon ve basınç artışı sırasında, erimiş metal, doldurulan boşluğu ve ilgili besleme sistemini tanımlayan yüzeylere etki eder. Kalıbın açılma yönünde ortaya çıkan kuvvet bileşeni, kalıbın iki yarısını birbirinden ayırma eğilimindedir.
Kilitleme ünitesi, bu ayrılma veya açılma kuvvetine karşı koymalıdır. Mevcut kuvvet, gerçek döküm koşulları için yetersizse, ayrılma yüzeyleri yerel olarak açılabilir ve çapak veya diğer kalite sorunları ortaya çıkabilir.
Makinenin nominal sıkıştırma kuvveti, enjeksiyon basıncıyla aynı değildir. Bu iki değer, farklı fiziksel büyüklükleri ifade eder. Benzer şekilde, belirtilen sıkıştırma kuvveti değeri yüksek olan bir makine bile, plaka geometrisi, bağlantı çubuğu aralığı, enjeksiyon kapasitesi veya kalıp yüksekliği nedeniyle yine de uygun olmayabilir.
Kalıptaki basınç
Çıkıntılı kalıp boşluğu ve kanal bölgelerine etki eden basınç, bir açma yükü oluşturur.
Etkili basınç alanı
İlgili geometri, kalıbın ayrım düzlemine yansıtılır.
Makinenin kapanma kapasitesi
Kilitleme sistemi, nominal çalışma sınırları dahilinde açma kuvvetine karşı koyar.
Yansıtılan alana neler dahildir?
Yansıtılan alan, üç boyutlu bir parçanın tüm dış yüzey alanı değil, doldurulmuş döküm sisteminin açıklık yönünden bakıldığında ilgili alanıdır. Seçilen kalıp için, dökümün kendisi ile birlikte basınçla ilgili girişler, kanallar ve taşma özellikleri de dikkate alınmalıdır.
Teknik literatürde, döküm sisteminde makineye ve işleme bağlı ek basınç alanları da tanımlanmaktadır. Bu nedenle, kesin etkin alan, bir fotoğraftan veya parça ağırlığından tahmin edilmek yerine, kalıp ve enjeksiyon düzeninden hesaplanmalıdır.
Kütleleri farklı olan iki döküm parçası, etkili izdüşüm alanları ve döküm basınçları benzer olduğunda benzer kilitleme kuvvetleri gerektirebilir. Tersine, nispeten hafif ancak düz ve geniş bir parça, önemli bir izdüşüm alanına sahip olabilir.
Sıkıştırma kuvveti hesaplamasına ilişkin anlaşılır bir örnek
Birimlerin tutarlılığı açısından, basitleştirilmiş bir açma kuvveti tahmini şu şekildedir: Fopening [kN] =Aprojected [cm²] ×pmetal [bar] / 100. Boyut dönüştürme, 1 cm²'lik bir alana etki eden 1 bar'ın 10 N'ye karşılık gelmesinden kaynaklanır.
Varsayımsal olarak 800 cm² 'lik bir etkin projeksiyon alanı ve 600 bar'lık bir varsayılan etkin metal basıncı ele alalım. Sonuçta elde edilen tahmini açma kuvveti 800 × 600 / 100 = 4.800 kN olur. Yalnızca örnek amaçlı olarak 1,25 'lik bir mühendislik payı seçilirse, karşılaştırma değeri 6.000 kN olur.
Bu örnekteki pay, evrensel bir güvenlik faktörü veya üretici tarafından onaylanmış bir makine kapasitesi değildir. Gerçek tasarımda kalıp yapısı, çekirdek düzenlemeleri, gerçek basınç geçmişi, enjeksiyon ünitesi, makine özellikleri ve ilgili mühendislik kuralları dikkate alınmalıdır.
| Giriş | Örnek değer | Anlam |
|---|---|---|
| Etkili projeksiyon alanı A | 800 cm² | Basınçla ilgili varsayılan yansıma alanı |
| Metal basıncı p | 600 bar | Dolu sistemde etki ettiği varsayılan basınç |
| Hesaplanan açma kuvveti | 4.800 kN | 800 × 600 ÷ 100 |
| Örnek pay | 1,25 | Sadece örnek amaçlıdır; genel olarak geçerli değildir |
| Örnek karşılaştırma değeri | 6.000 kN | 4.800 × 1,25 |
Basınç değerinin neden dikkatli bir şekilde seçilmesi gerektiği
Döküm enjeksiyonunda farklı hız ve basınç aşamaları vardır. Enjeksiyon sistemi, basınç artırma mekanizması ve basınç iletimi anlaşılmadan, bir hidrolik aktüatörün gösterdiği değer, kalıptaki etkin metal basıncının yerine doğrudan kullanılamaz.
Metal basıncı, kalıp boşluğunun doldurulması ve katılaşma sırasında değişebilir. Kalıp tasarımı, giriş noktasının donması, basınç tepe noktaları ve güçlendirme zamanlaması, makine boyutlandırması için hangi yükleme koşulunun uygun olduğunu etkileyebilir.
Ciddi proje çalışmaları için, genel internet değerlerine güvenmek yerine, doğrulanmış döküm ve makine verilerini, proses hesaplamalarını ve sorumlu üretici veya kalıp mühendisinin teknik şartnamesini kullanın.
Aktüatör tarafındaki miktar
Metal basıncıyla ilişkilendirmek için doğru makine dönüştürme değerinin kullanılması gerekir.
Döküm tarafındaki miktar
Gerçek enjeksiyon ve yoğunlaştırma koşullarına bağlı olmalıdır.
Geçici yükleme
Takım ve proses değerlendirmesinde uygun olduğu durumlarda dikkate alınmalıdır.
Yeterli sıkıştırma kuvvetine sahip bir makine neden yine de uygun olmayabilir?
Bir makine, kalıbı fiziksel olarak barındırabilmelidir. Bağlantı çubuğu açıklığı, plaka boyutları, kalıp montajı, minimum ve maksimum kalıp yüksekliği, açılma stroku ve itici düzeni, kalıbın çalıştırılıp çalıştırılamayacağını belirler.
Enjeksiyon ünitesinin uygun enjeksiyon kapasitesi ve strokuna, uyumlu bir enjeksiyon manşonuna veya sıcak odacık sistemine ve alaşım için doğru işleme aralığına sahip olması gerekir. Makine ayrıca hidrolik çekirdek çıkarma devrelerine, vakum arayüzlerine, kalıp sıcaklık kontrolüne ve uyumlu çıkarma ve püskürtme ekipmanlarına ihtiyaç duyabilir.
Kapsamlı bir değerlendirme, parça ve kalıp geometrisini makine seçimiyle ve istenen üretim döngüsüyle ilişkilendirir. Nominal sıkıştırma kuvveti, bu kararın sadece bir parçasıdır.
- Kanal ve taşma sistemi dahil olmak üzere etkin projeksiyon alanı
- Gerekli metal basıncı ve enjeksiyon profili
- Nominal ve kullanılabilir sıkıştırma kapasitesi
- Bağlantı çubuğu aralığı ve kullanılabilir plaka alanı
- İzin verilen kalıp yüksekliği ve gerekli açma stroku
- Enjeksiyon kapasitesi, manşon veya enjeksiyon sistemi konfigürasyonu
- Ejektör ve çekirdek çıkarma fonksiyonları
- Sıcaklık kontrolü, vakum ve otomasyon bağlantıları
Gerekli kuvvet sınıfına sahip ikinci el bir makinede nelere dikkat edilmeli
Kullanılmış bir basınçlı döküm makinesinde, gerçek modeli, beyan edilen sıkıştırma kuvveti değerini ve teknik durumunu doğrulayın. Bağlantı çubuklarını, plakaları, mafsal veya hidrolik kilitleme bileşenlerini, merkezi yağlama sistemini, kilitleme konumu geri bildirimini ve ilgili tüm bakım geçmişini inceleyin.
Mümkün olduğunca, makine uygun çalışma koşulları altında incelenmelidir. Ancak, temiz bir görsel sonuç veya belirtilen tip plakası değeri tek başına, yeni bir kalıpla tam döküm performansını kanıtlayamaz.
FISS, farklı boyutlarda ikinci el soğuk odalı ve sıcak odalı makinelerin yanı sıra komple döküm hücreleri de sunmaktadır. Nihai konfigürasyon, doğrulanmış kalıp ve üretim gereksinimlerine göre seçilmelidir.
Döküm Sıkıştırma Kuvveti Hakkında Sıkça Sorulan Sorular
Sıkıştırma kuvveti ile enjeksiyon basıncı arasındaki fark nedir?
Sıkıştırma kuvveti, kalıbın açılmasına karşı koyan mekanik bir kuvvettir ve genellikle kN cinsinden ifade edilir. Enjeksiyon veya metal basıncı ise eriyik üzerine uygulanan basınçtır ve genellikle bar veya MPa cinsinden ifade edilir.
Dökümün ağırlığı makine boyutunu belirler mi?
Tek başına belirlemez. Etkili projeksiyon alanı ve metal basıncı, temel açma kuvveti hesaplamasını belirler. Enjeksiyon kapasitesi ve geometri ise ek gereksinimlerdir.
Maça sürgüsü, makine seçimini etkiler mi?
Evet. Kalıp sürgüsünün geometrisi ve kilitleme mekanizması, yerel kalıp yüklerini ve geçerli tasarım payını etkileyebilir; ayrıca hidrolik devreler ve kontrol fonksiyonlarının da uyumlu olması gerekir.
Her zaman 1,25'lik bir tolerans gerekli midir?
Hayır. Örnekteki rakam sadece açıklayıcı niteliktedir. Uygulanabilir toleranslar, mühendislik yöntemine, kalıp yapısına ve makine/takım özelliklerine bağlıdır.
Kullanılmış bir makineyi onaylamak için yeterli sıkıştırma kuvveti yeterli midir?
Hayır. Bağlantı çubuğu aralığı, plakalar, kalıp yüksekliği, açılma stroku, enjeksiyon ünitesi, ejektörler, çekirdek çıkarma, otomasyon, güvenlik ve makinenin gerçek durumu da kontrol edilmelidir.
Doğrulanmış teknik verilere göre ikinci el bir basınçlı döküm makinesi seçin
FISS, kullanılmış soğuk odacıklı ve sıcak odacıklı makinelerin uluslararası alım ve satımını destekler. Hesaplanan proses gereksinimlerini, makinenin eksiksiz teknik özellikleri ve durumuyla karşılaştırın.
İkinci El Döküm Makinelerini GörüntüleyinTeknik dayanak ve kaynaklar
Teknik formül ve projeksiyon alanı prensibi: Handbuch Urformen, bölüm 1.6.4.1.1, denklemler 1.45–1.46. Örnek rakamlar açıkça varsayımsaldır; toleranslar genel tasarım onayı niteliğinde değildir. Orijinal metin ve örnek.