
Döküm Kusurları Açıklaması: Gözeneklilik, Çekme, Soğuk Kapama ve Kabarcıklar
Görsel olarak kabul edilebilir bir basınçlı döküm parçası bile gözenekler, büzülme boşlukları veya yerel kusurlar içerebilir. Bazı kusurlar ancak CNC işleme, ısıya maruz kalma veya sızıntı testi sonrasında görünür hale gelir. Bu nedenle tutarlı bir kalite elde etmek için sadece yüzey incelemesi yetmez: metal hazırlığı, döküm profili, kalıp havalandırması, sıcaklık kontrolü ve döküm ekipmanının durumu birbiriyle bağlantılı bir süreç olarak değerlendirilmelidir.
Yüksek basınçlı kalıp dökümünde en yaygın kusurlar nelerdir?
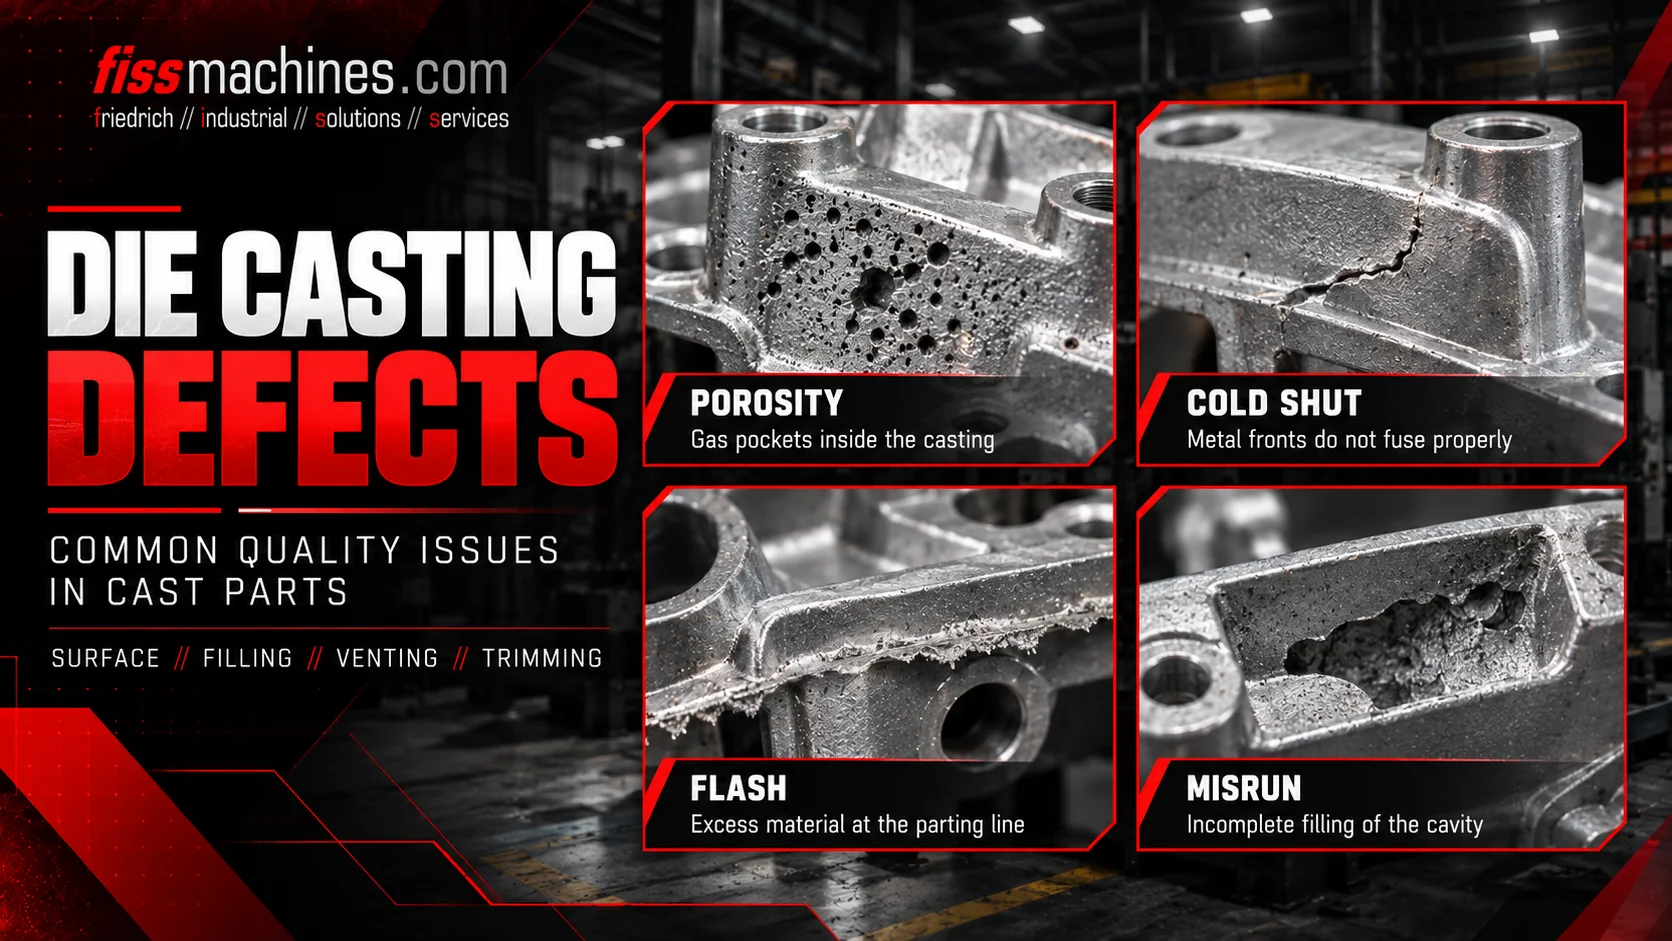
Önemli kusur grupları arasında, hapsolmuş veya salınan gazların neden olduğu gaz gözenekliliği, katılaşma büzülmesiyle ilişkili büzülme gözenekliliği, eriyik cephelerinin düzgün bir şekilde birleşemediği soğuk kapanmalar, kalıbın tam olarak doldurulamadığı hatalı dökümler ve ısıtma sonrasında görünür hale gelebilen kabarcıklar yer alır. Yalnızca bu kusurların ortaya çıkması, güvenilir bir kök neden teşhisi için her zaman yeterli değildir.
Bir kusur adının neden henüz bir teşhis olmadığı
Aynı görsel belirti, farklı nedenlerle ilişkili olabilir. Bir gözenek, hapsolmuş havadan, kalıntılardan salınan gazlardan, eriyik işleminden veya katılaşma sırasında meydana gelen hacimsel büzülmeden kaynaklanabilir. Aynı dökümde farklı mekanizmalar da ortaya çıkabilir.
Kök neden analizi, bir kusurun konumunu ve morfolojisini döküm eğrisi, kanal ve havalandırma düzeni, eriyik kalitesi, kalıp sıcaklığı, püskürtme formülü ve sonradan işleme süreçleriyle ilişkilendirmelidir. Tüm kusurları tek bir basınç veya sıcaklık ayarına indirgemek, güvenilmez düzeltmelere yol açar.
| Kusur | Tipik gözlem | Olası etken faktörler |
|---|---|---|
| Gaz gözenekliliği | Bazen yuvarlak şekilli, gazla dolu boşluklar | Hava sürüklenmesi, proses gazları, sınırlı havalandırma veya eriyikle ilgili gazlar |
| Büzülme gözenekliliği | Katılaşma sırasında büzülmeyle ilişkili boşluklar | Sıcak noktalar, besleme sınırlamaları, basınç iletimi ve katılaşma yolu |
| Soğuk kapanma | İki metal cephesinin birleştiği dikiş veya çizgi | Erken soğuma, oksit tabakaları ve elverişsiz dolum yolu |
| Yanlış akış | Kavitenin doldurulmamış kısmı | Yetersiz akışkanlık veya uygun olmayan dolum koşulları |
| Kabarcık | Genellikle ısıya maruz kaldıktan sonra yüzeyde kabaran kabarcık | Yüzeye yakın, iç kısımda hapsolmuş gazın genleşmesi |
Gaz gözenekliliği: hapsolmuş gaz nereden gelir?
Soğuk odalı makinelerde, uygun olmayan ilk piston hareketi, enjeksiyon manşonunda devrilen eriyik dalgalarına neden olabilir ve metal kapıya ulaşmadan önce havanın hapsolmasına yol açabilir. Kanal ve kalıp boşluğundaki fazla hava, çok kısa süren dolum aşaması sırasında dışarı çıkmalıdır.
Gazlar, kalıp ayırıcı madde veya yağlayıcı kalıntılarının ısıtılmasıyla da oluşabilir. Yerel havalandırma tıkanıklıkları, dökümde kalan gaz miktarını artırabilir. İşlenen alaşım için eriyik temizliği ve çözünmüş gaz içeriği de dikkate alınmalıdır.
Havalandırma sistemleri, taşma cepleri ve uygun durumlarda vakum desteği, gaz hapsolmasını azaltmayı amaçlar. Bunların hiçbiri, elverişsiz bir dolum profilini veya aşırı püskürtme kalıntılarını otomatik olarak telafi etmez.
Kontrollü ilk aşama
Uygun olmayan eriyik dalgalarını ve bunlara bağlı hava hapsolmasını önleyin.
Gaz geçiş yollarını açın
Havalandırma deliklerini, taşma bölgelerini ve varsa vakum arayüzlerini kontrol edin.
Tekrarlanabilir uygulama
Aşırı kalıntı oluşumunu ve kontrolsüz gaz oluşumunu önleyin.
Büzülme boşlukları ile gaz gözenekleri arasındaki farklar
Sıvı metal soğudukça ve katılaştıkça büzülür. Katılaşma sırası ve basınç iletimi bu hacim değişikliğini telafi edemediği durumlarda, yerel büzülme boşlukları veya mikro gözeneklilik oluşabilir.
Uygulamada, özellikle mekanizmaların birbiriyle örtüştüğü durumlarda, gaz gözenekleri ile büzülme boşlukları arasındaki ayrımı yapmak zor olabilir. Şekil ve konum ipucu verebilir, ancak kaynağını kesin olarak belirleyemeyebilir. Metalografik inceleme, radyografi veya CT ile birlikte proses analizi gerekebilir.
Önemli faktörler arasında kalıp sıcaklığı, kesit kalınlığı, yerel sıcak noktalar, giriş dondurması, basınç zamanlaması ve genel dolum tasarımı yer alır. Basınç, etkilenen bölgeye iletilemiyorsa, daha yüksek bir yoğunlaştırma ayarı tek başına bir iyileşmeyi garanti etmez.
Soğuk kapanmalar ve hatalı akışlar: birbiriyle ilişkili, ancak aynı değildir
Soğuk kapanma, bitişik metal akışlarının sağlam bir bağ oluşturmadan birleşmesi sonucu meydana gelir. Gözle görülür bir çizgi veya dikiş şeklinde ortaya çıkabilir. Oksit filmleri, yerel soğuma ve metal cephelerinin birleşme açısı ile hızı bu duruma katkıda bulunabilir.
Doldurma hatası ise kalıp boşluğunun tamamen doldurulmaması anlamına gelir; bir köşe, ince bir nervür veya başka bir özellik eksik kalır. Buna neden olabilecek faktörler arasında yetersiz metal sıcaklığı, uygun olmayan kapak ve kanal tasarımı, aşırı akış direnci veya yetersiz doldurma performansı sayılabilir.
Uygun düzeltici önlem, fiili dolum mekanizmasına bağlıdır. Simülasyon sonuçlarını, kalıp sıcaklıklarını ve enjeksiyon eğrilerini incelemek, kanıt olmadan tek bir makine parametresini ayarlamaktan daha yararlı olabilir.
Eksik birleşme
İki cephe birleşir ancak sağlam ve kesintisiz bir bölge oluşturacak şekilde kaynaşamaz.
Eksik doldurma
Erimiş malzeme, kalıbın tamamına ulaşamıyor veya kalıbı tamamen dolduramıyor.
Kanıtları karşılaştırın
Kusurun konumunu akış yönü, sıcaklık ve enjeksiyon verileriyle eşleştirin.
Isıtma sonrasında neden kabarcıklar oluşabilir?
Yüzeye yakın bir yerde hapsolmuş gaz, sonraki ısıtma işlemleri sırasında genleşerek yerel bir kabarma veya kabarcık oluşturabilir. Bu durum, özellikle termal son işlem planlandığında önemlidir; çünkü önemli miktarda gaz hapseden yüksek basınçlı dökümler, belirli ısıl işlem koşulları için uygun olmayabilir.
Bu risk, alaşım türüne, döküm kalitesine, gazın bulunduğu yere, sıcaklığa ve işlem geçmişine bağlıdır. Her yüzey kabarcığının nedeni tam olarak aynı değildir; bu nedenle, kesit alınmış bir numune ve ilgili işlem kayıtları, gaz kaynaklı kabarcıkları diğer yüzey hasarlarından ayırt etmeye yardımcı olabilir.
Önleyici tedbirler, sürecin başlarında alınmalıdır: kontrollü doldurma, uygun havalandırma, uyarlanmış kalıp ayırıcı maddesi uygulaması ve sabit kalıp sıcaklığı.
Hangi testler kusurları güvenilir bir şekilde tespit etmeye yardımcı olur?
Görsel inceleme ve boyutsal kontroller yüzey kusurlarını tespit etmek için yararlıdır, ancak iç gözeneklilik için ek yöntemler gereklidir. Parçaya ve kabul kriterlerine bağlı olarak, X-ışını muayenesi, endüstriyel bilgisayarlı tomografi, kesit alma, metalografi, yoğunluk değerlendirmesi veya sızıntı testi uygun olabilir.
İşlevsel gereksinime uygun ölçüm yöntemini seçin. Sızdırmazlık yüzeyi, yapısal bölge ve kozmetik parça farklı kabul kriterleri gerektirebilir; her gözenekleri eşit derecede kritik olarak değerlendirmek yanıltıcı olabilir.
Tekrarlayan kusurlar söz konusu olduğunda, boşluğun konumunu, atış numarasını, sıcaklık koşullarını, operatör değişikliklerini ve makine eğrilerini belgelendirin. Bu kayıtları birbiriyle ilişkilendirmek, tek tek reddedilen parçaları incelemekten genellikle daha fazla bilgi sağlar.
- Kusuru, tanımlanmış bir parça çizimi üzerinde belirleyin
- Gözlemin yüzeysel mi yoksa içsel mi olduğunu sınıflandırın
- Erimiş malzemenin taşınmasını, dozajlamayı ve enjeksiyon profilini kontrol edin
- Kalıp havalandırma deliklerini, taşma deliklerini ve vakum sistemini inceleyin
- Püskürtme reçetesini ve kalıbın termal durumunu gözden geçirin
- Gerekli işlev için uygun bir doğrulama yöntemi seçin
- Düzeltici eylemleri kaydedin ve ölçülen sonuçları karşılaştırın
Döküm hücresinin durumu kalite tutarlılığını nasıl etkiler?
Basınç ve hızın binlerce döngü boyunca tekrarlanması gerektiğinde makinenin durumu önemlidir. Aşınmış enjeksiyon bileşenleri, dengesiz hidrolik sistemler, arızalı kalıp sıcaklık kontrol ekipmanları veya dozaj, püskürtme ve çıkarma işlemleri arasındaki güvenilir olmayan arayüzler, proses değişkenliğine katkıda bulunabilir.
Kullanılmış bir kalıp döküm makinesini veya komple hücreyi incelerken, enjeksiyon sistemini ve proses kayıtlarının mevcudiyetini, ayrıca nominal sıkıştırma kuvvetini ve atış kapasitesini kontrol edin. FISS, kullanılmış döküm makineleri ve otomasyon sistemlerinin uluslararası alım ve satımını desteklemektedir.
Döküm Kusurları Hakkında Sıkça Sorulan Sorular
Gaz gözenekliliği ile büzülme gözenekliliği aynı şey midir?
Hayır. Gaz gözenekliliği, hapsolmuş veya salınan gazlarla ilişkilidir; büzülme gözenekliliği ise katılaşma büzülmesi ve yetersiz yerel telafi ile bağlantılıdır. Her iki türün karışık halleri de görülebilir.
X-ışını muayenesi her kusuru tespit edebilir mi?
Hiçbir yöntem, her koşulda her kusuru tespit edemez. Tespit edilebilirlik, kusurun boyutuna, konumuna, malzeme kalınlığına ve muayene yöntemine bağlıdır.
Soğuk kaynaklar neden oluşur?
Soğuk birleşmeler, örneğin sıcaklık kaybı, oksit tabakaları veya elverişsiz akış düzeni gibi nedenlerle ayrı metal yüzeylerin sağlam bir bağ oluşturmadan bir araya gelmesi durumunda ortaya çıkabilir.
Enjeksiyon basıncının artırılması büzülme kusurlarını ortadan kaldırır mı?
Otomatik olarak değil. Etkisi, basınç zamanlamasına, kalıp ağzındaki katılaşmaya, beslemeye ve yerel termal koşullara bağlıdır.
Isıl işlemden sonra kabarcıklar oluşabilir mi?
Evet. Döküm yüzeyine yakın bölgelerde hapsolmuş gazlar, alaşım ve işleme koşullarına bağlı olarak ısıtma sırasında genleşerek gözle görülür kabarcıklar oluşturabilir.
Döküm makinenizi ve proses gereksinimlerinizi değerlendirin
FISS, ikinci el kalıp döküm makineleri, ekipmanları ve komple döküm hücreleri sunmaktadır. Güvenilir bir seçim yapabilmek için proses gereksinimlerini, enjeksiyon sisteminin durumunu ve mevcut otomasyon seçeneklerini karşılaştırın.
İkinci El Döküm Makinelerini KeşfedinTeknik temel ve kaynaklar
Teknik arka plan: Handbuch Urformen, bölüm 1.6.4.1.2 (doldurma), 1.6.4.1.4 (havalandırma) ve 1.8 (kalite/simülasyon). Muayene yöntemleri ve kök neden kılavuzu, genel mühendislik bağlamında sunulmuştur; doğrulanmamış bir teşhis değildir. Orijinal metin.