
Basınçlı Dökümde Kesme: Kesme Presleri, Kalıplar ve Son İşlemler
Yüksek basınçlı kalıp döküm parçası kalıptan çıkarıldığında, üzerinde hala kanallar, taşma kısımları ve ince çapaklar bulunabilir. Bunların giderilmesi, sadece kozmetik bir düzeltme değil, tanımlanmış bir üretim aşamasıdır. Kesme presleri, kesme kalıpları ve sonraki aşamadaki çapak alma sistemleri, parçaların kontrol, montaj veya CNC işleme için hazırlanmasına yardımcı olur.
Kesme presi, kalıp dökümde ne işe yarar?
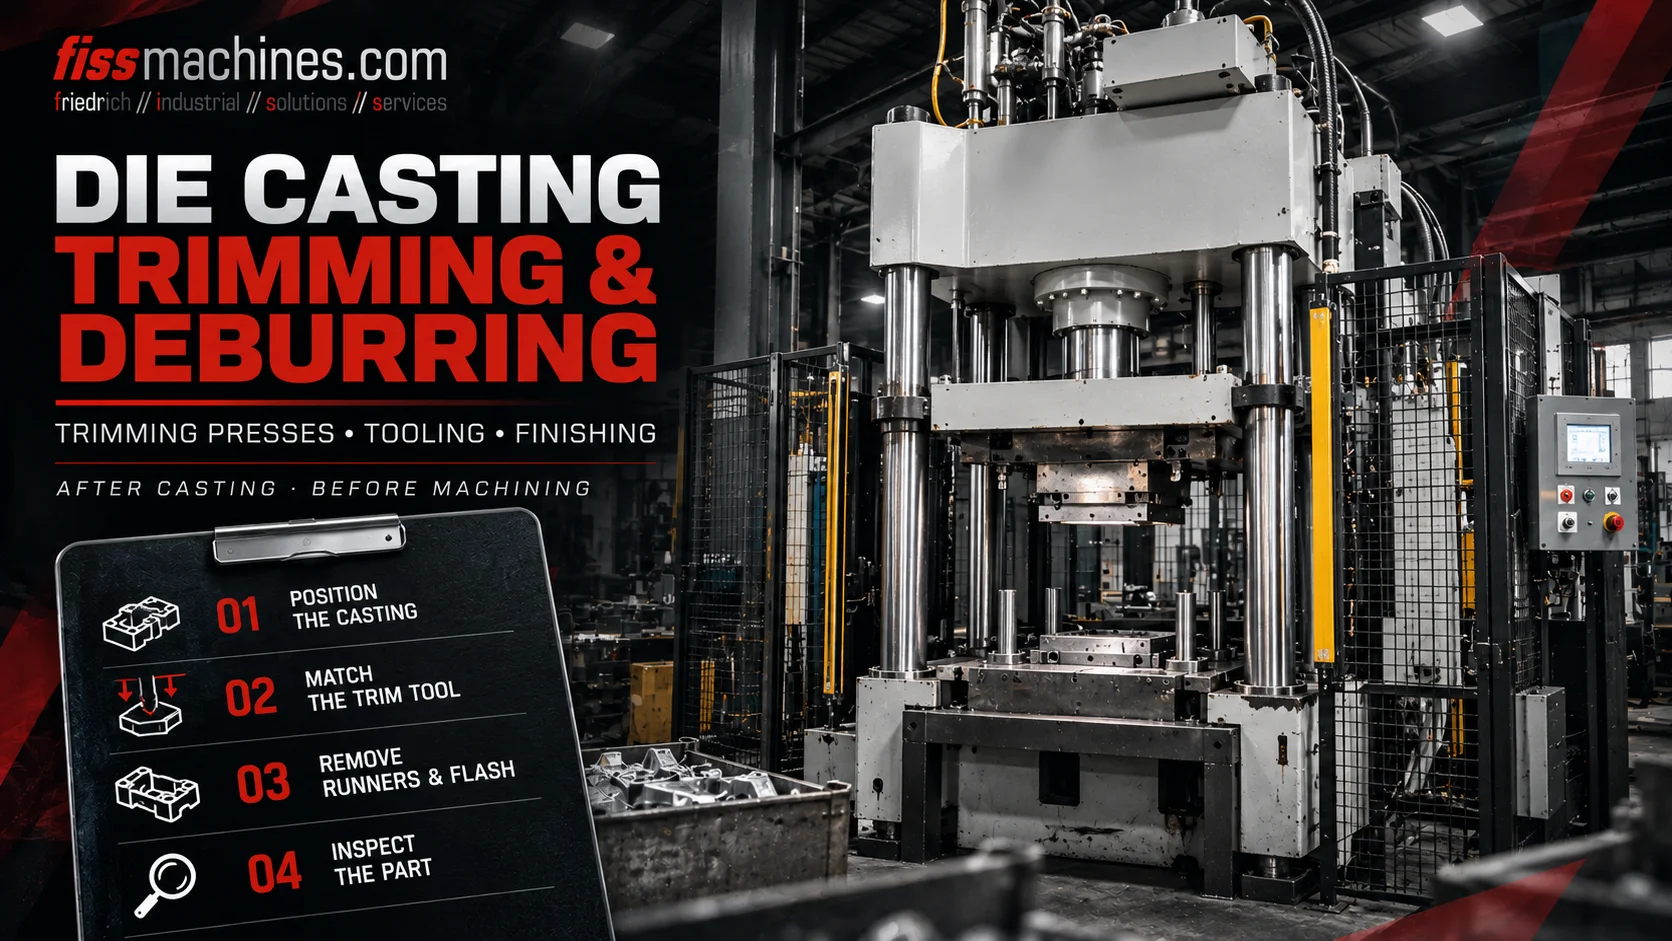
Bir kesme presi, özel bir kesme kalıbını kontrollü bir strok boyunca hareket ettirerek, dökümden akış kanallarını, taşma kısımlarını ve seçilen fazla malzemeyi ayırır. Bu işlem, robotik çıkarma ve transfer sistemleriyle entegre edilebilir. Geometri ve kalite gereksinimlerine bağlı olarak, ek çapak alma veya işleme işlemleri yine de gerekli olabilir.
Dökümün çıkarılmasından kesilmiş parçaya kadar
Döküm yeterince katılaştıktan sonra kalıp açılır ve parça manuel olarak veya bir robot ya da çıkarıcı vasıtasıyla çıkarılır. Dökümde hâlâ bir akış kanalı sistemi, giriş kalıntıları, taşma cepleri ve belirli kenarlarda çapak bulunabilir.
Otomatik bir hücrede, kalıp alanı boşaldığında bir taşıma robotu dökümü bir kesme presine aktarabilir. Parça, uygun bir kesme kalıbına yerleştirilir ve uygun noktalardan desteklenir. Pres daha sonra tanımlanan stroku gerçekleştirerek istenmeyen malzemeyi ayırır.
Kesilen döküm parçası çıkarılır ve kum püskürtme, titreşimli son işlem, yıkama, muayene veya CNC işleme aşamalarına geçebilir. Bu işlem sırası uygulamaya göre değişiklik gösterir; her döküm parçası için aynı kesme ekipmanı gerekli değildir.
Parçayı güvenli bir şekilde çıkarın
Parça ve ona bağlı besleme ve taşma sistemi, döküm kalıbından çıkarılır.
Tanımlanmış özellikleri ayırın
Uygun bir kesme kalıbı, istenen besleme kanallarını, akış kanallarını ve fazla kenarları ortadan kaldırır.
Kritik yüzeylerin son işlenmesi
Teknik özelliklere bağlı olarak, daha fazla çapak alma, kumlama veya işleme işlemleri gerçekleştirilir.
Kesme presi ve takımları nasıl çalışır?
Tipik bir kalıp döküm kesme presi, sağlam bir çerçeve, bir üst veya hareketli plaka, bir alt takım desteği ve gerekli kuvveti ve stroku sağlayan bir tahrik sistemine sahiptir. Hidrolik tahrik sistemleri yaygın olarak kullanılır, ancak kesin tasarım, uygulamaya göre değerlendirilmelidir.
Kesme kalıbı, konumlandırma ve destek elemanları, kesme kenarları ve gerektiğinde itici veya ayırma mekanizmalarını içerir. Kesme geometrisi, belirli bir döküm için üretilir; genel amaçlı bir kesme aleti, üretime özgü bir kesme kalıbının yerini otomatik olarak alamaz.
Presin, kalıp döküm makinesinin sıkıştırma sistemi ile aynı kuvveti üretmesi gerekmez. Kesme kuvveti, ayrılacak malzemeye, kesme uzunluğuna, etkin kalınlığa, geometriye ve takım koşullarına bağlıdır. Bu kuvvet, söz konusu işlem için belirlenmelidir.
| Bileşen | İşlev | Değerlendirme noktası |
|---|---|---|
| Pres çerçevesi ve kılavuzlar | Kılavuzlu, tekrarlanabilir strokun korunması | Kılavuz açıklığı, hizalama ve deformasyon |
| Hidrolik veya diğer tahrik sistemleri | Pres kuvveti ve strok sağlama | Sızıntılar, hız, basınç ve kontrol |
| Kesme kalıbı | Malzemeyi konumlandırma ve ayırma | Kesici kenar hasarı, uyum, aşınma ve destek |
| Çıkarma ve sıyırma | Kesilmiş parçayı veya hurdayı serbest bırakma | Güvenilir çıkarma ve güvenli parça taşıma |
Kesme, çapak alma ve CNC işleme farklı işlemlerdir
Kesme işlemi genellikle, bir pres ve kesme aleti kullanılarak döküm kanalları ve taşma cepleri gibi belirli döküm özelliklerinin ayrılması anlamına gelir. Çapak alma işlemi ise daha küçük kalıntı çapakları veya keskin kenarları hedefler ve farklı işlemlerle gerçekleştirilebilir.
Yüzey gereksinimlerine bağlı olarak, son işlem aşaması manuel aletler, robotlu çapak alma, titreşimli son işlem, kumlama veya hedefli işlemeyi içerebilir. CNC işleme, hassas işlevsel yüzeylerin, deliklerin veya dişlerin daha sıkı toleranslara uyması gereken durumlarda kullanılır.
Bu nedenle, presle kesilmiş bir döküm parçası, mutlaka bitmiş bir bileşen anlamına gelmez. Tam işlem zinciri, fiili kontrol ve müşteri gereksinimlerine göre tanımlanmalıdır.
Yapışık parçaları çıkarma
Pres kalıbı, döküm ağzını, kanalları ve seçilen taşma kanallarını ayırır.
Kenarları iyileştirme
Kalan çapakları, keskin kenarları ve küçük kalıntıları giderin.
Hassas özellikler oluşturun
Delikleri, birleşme yüzeylerini ve kesme işlemi gerektiren diğer boyutları sonlandırın.
Çıkarma robotları ve kesme preslerinin birbirleriyle nasıl etkileşime girdiğini
Robotik taşıma sistemi, döküm makinesini bir kesme presine bağlayabilir. Tutucular, güvenli aktarım ve tekrarlanabilir yerleştirme sağlarken, parçanın gerçek geometrisini ve sıcaklığını da dikkate almalıdır.
İşlem sırası, kalıp döküm makinesi, çıkarma sistemi, kesme presi ve herhangi bir boşaltma ekipmanı arasında çarpışmaları önlemelidir. Güvenlik koruma önlemleri, izlenen erişim ve doğru şekilde entegre edilmiş makine sinyalleri hayati önem taşır.
Döngü süresi, yalnızca pres strok süresine bakılarak değerlendirilemez. Yükleme, hassas konumlandırma, kesme, parça ve hurda çıkarma ile olası soğutma veya denetim adımlarının tümü, hücre döngüsünün verimliliğine katkıda bulunur.
Uygun olmayan bir kesme işlemi hangi kusurlara yol açabilir?
Parçanın yetersiz desteklenmesi veya keskin olmayan kesme kenarları, ince döküm bölümlerinin deforme olmasına veya istenmeyen kenar kırılmalarına neden olabilir. Hizalama hataları, tutarsız kesme çizgilerine veya işlevsel yüzeyde hasara yol açabilir.
Tercih edilen çözüm, kesme takımı geometrisinin, makine hizalamasının, parça konumunun, işlem sırasının ve döküm malzemesinin durumunun sistematik bir şekilde kontrol edilmesidir. Kesme işlemi, döküm sırasında oluşan gözeneklilik veya diğer kusurları düzeltemez.
- Dökümün fikstürüne doğru şekilde yerleştirildiğini doğrulayın
- Takımın kesme kenarlarını ve aşınan parçaları inceleyin
- Kesme düzlemini, stroku ve takım hizalamasını kontrol edin
- Parça deformasyonunu ve kenar kalitesini izleyin
- Hurdanın kaldırıldığını ve aleti tıkamadığını doğrulayın
- Güvenlik konseptini ve otomasyon arayüzlerini inceleyin
Kullanılmış bir basınçlı döküm kesme presini nasıl değerlendirirsiniz?
Kullanılmış bir kesme presi için nominal presleme kuvveti yalnızca bir başlangıç noktasıdır. Net çalışma boyutları, açıklık genişliği, strok, plaka geometrisi, taşıma için erişim, kontrol sistemi ve kalıp arayüzleri de aynı derecede önemlidir.
Çerçeveyi, kılavuzları, hidrolik sistemi, elektrikli ekipmanı, kalıp yuvasını, güvenlik cihazlarını ve belgelenmiş makine geçmişini inceleyin. İkinci el bir pres, yeni bir kesme kalıbı ve üretim hücresine uyarlanma gerektirebilir.
FISS, döküm ve endüstriyel uygulamalar için ikinci el kesme presleri sunmaktadır. Satın almadan önce presin ve fiili aksesuar kapsamının, parça ve üretim gereksinimlerine uygun olduğundan emin olunmalıdır.
| Seçim kriteri | Neden önemlidir |
|---|---|
| Presleme kuvveti | Belirli kesme işlemine uygun olmalıdır |
| Strok ve açıklık | Takım yüksekliği ve hareketine uygun olmalıdır |
| Masa ve kılavuz düzeni | Takımın oturmasını, tekrarlanabilirliği ve erişimi etkiler |
| Taşıma ve koruma | Genel hücreye güvenli bağlantıyı belirler |
| Dokümantasyon ve durum | Servis, nakliye ve yeniden devreye almayı destekler |
Döküm Kesme İşlemiyle İlgili Sıkça Sorulan Sorular
Döküm kesme presi ile neler ayrılır?
Kesme kalıbına bağlı olarak, akış kanalları, giriş bölümleri, taşma kısımları, çapaklar ve diğer tanımlanmış fazla malzemeler ayrılabilir.
Her kalıp döküm işlemi için bir kesme presi gerekli midir?
Hayır. Seçilen son işlem yöntemi, parça geometrisine, döküm sürecine, üretim hacmine ve kalite gereksinimlerine bağlıdır.
Kesme işlemi, çapak alma işlemiyle aynı mıdır?
Tam olarak değil. Kesme işlemi genellikle daha büyük ve belirgin birleşik parçaları ayırırken, çapak alma işlemi ise kalan çapakları veya keskin kenarları giderir.
Gerekli pres kuvveti nasıl hesaplanır?
Bu, malzemeye, efektif kesme uzunluğuna, kalınlığa, kesme geometrisine ve takım koşullarına bağlıdır. Döküm makinesinin sıkıştırma kuvvetinden farklıdır.
Kullanılmış bir kesme presi, farklı bir dökümle çalışabilir mi?
Genellikle evet, ancak kuvvet, strok, çalışma alanı, kumanda sistemleri ve güvenlik özelliklerinin uygun olması şartıyla. Parçaya özel bir kesme kalıbı ve diğer uyarlamalar gerekebilir.
Kullanılmış bir kesme presi mi arıyorsunuz?
FISS, ikinci el kesme preslerini listeler ve makine seçimi ile uluslararası ekipman projeleri konusunda destek sağlar. Presi, kesme kalıbını ve işleme konseptini her zaman amaçlanan dökümle uyumlu hale getirin.
İkinci El Kesme Preslerini GörüntüleyinTeknik temel ve kaynaklar
Genel proses bilgisi: Handbuch Urformen, ayırma ve çapak alma ile ilgili 1.7.2 ve 1.7.3 bölümleri; FISS'in kamuya açık ikinci el kesme presleri kategorisi. Orijinal makale; makineye özgü performans iddiaları içermez.