
Döküm Kalıplarını Anlamak: Sabit ve Hareketli Yarılar, İticiler ve Kaydırıcılar
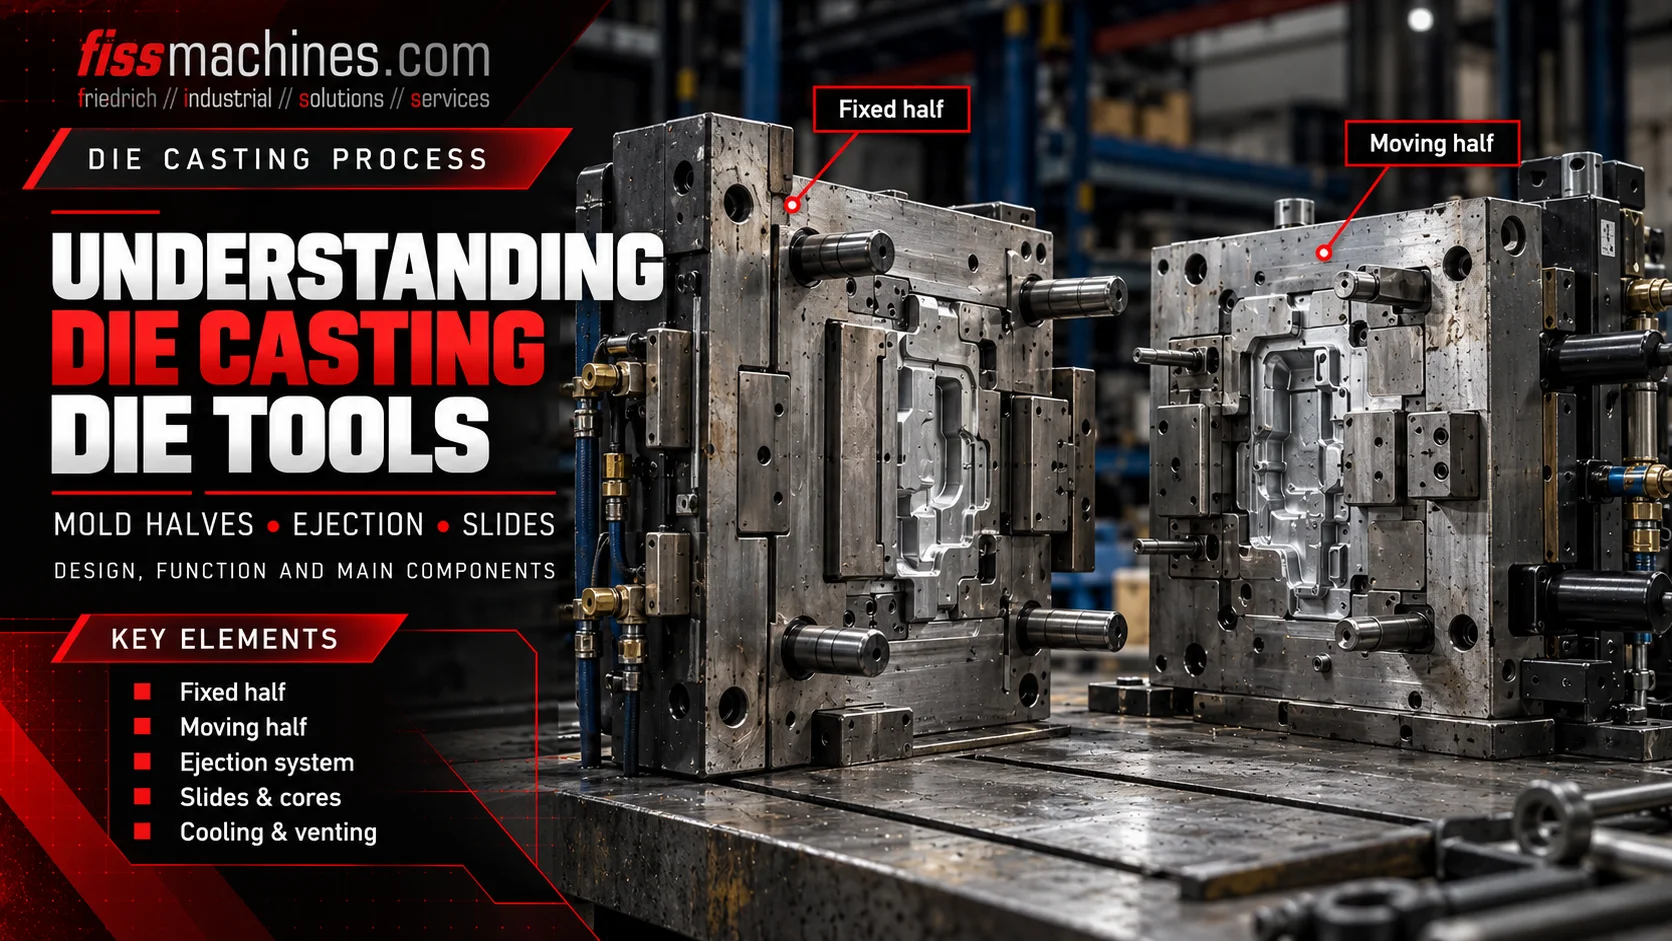
Bir basınçlı döküm kalıbı, sıvı metali basınç altında şekillendiren hassas bir alettir. Kalıbın ana elemanları birbiriyle uyumlu çalışmalıdır: sabit kalıp yarısı erimiş metali kalıba alır, hareketli yarısı makineyle birlikte açılır, ejektörler katılaşmış dökümü çıkarır ve kızaklar ana açılma yönünde çıkarılamayan özellikleri oluşturur. Bu elemanları anlamak, uygun bir ikinci el basınçlı döküm makinesi seçerken de yardımcı olur.
Döküm kalıbının ana bileşenleri nelerdir?
Tipik bir yüksek basınçlı kalıp döküm kalıbı , sabit enjeksiyon tarafı yarısı ve hareketli ejektör tarafı yarısından oluşur. Ayrıca kalıp ekleri, akış kanalları ve girişler, taşma ve havalandırma özellikleri, soğutma veya sıcaklık kontrol devreleri, ejektör pimleri ve mekanik veya hidrolik olarak çalıştırılan kızaklar da içerebilir. Kesin düzenleme, döküm ve kalıplama konseptine bağlıdır.
İki kalıp yarısı nasıl birlikte çalışır?
Sabit kalıp yarısı, enjeksiyon tarafında, sabit makine plakasına monte edilir. Hareketli kalıp yarısı ise hareketli plakaya monte edilir ve genellikle döküm çıkarma sistemini barındırır. Her iki yarısı da ayrılma yüzeyinde birleşir ve enjeksiyon sırasında makine tarafından kapalı tutulur.
Kavite, her iki kalıp yarısının şekillendirilmiş yüzeyleri ve gerektiğinde ek maça ve hareketli elemanlar tarafından oluşturulur. Kalıp ekleri, yüksek yük altındaki veya detaylı bölgelerin ayrı olarak üretilmesine, bakımının yapılmasına veya değiştirilmesine olanak tanır. Makine, gerekli katılaşma süresinin ardından kalıbı açar; ardından döküm serbest bırakılır ve çıkarılır.
Teknik çizimde, boşluğa bakan yüzey ile hareketli yarının arka yüzü birbirinden ayrılmalıdır. Çıkarma pimleri genellikle hareketli taraf kalıp ek parçasının arkasından döküme yaklaşır; bunlar, ayrılma çizgisinden gevşek dış bileşenler olarak kalıba girmezler.
Enjeksiyon tarafı montajı
Sabit plakaya monte edilir; genellikle metal giriş bölgesini ve kalıbın bir kısmını içerir.
Ejektör tarafı montajı
Makine açılırken hareket eder ve genellikle şekillendirme yüzeyinin arkasında ejektör sistemini içerir.
Tanımlanmış kapanma arayüzü
Temas eden yüzeyler hassas bir şekilde kapanmalı ve kontrollü metal tutma ile havalandırmayı sağlamalıdır.
Ejektör pimleri ve ejektör plakaları dökümü nasıl serbest bırakır?
Kalıp açıldıktan ve ilgili tüm kızaklar geri çekildikten sonra, döküm kalıptan ayrılmalıdır. İtici tertibatı normalde bir veya daha fazla itici plaka tarafından desteklenen itici pimler, kılavuz elemanlar ve makinenin itici mekanizmasına bağlı bir tahrik veya bağlantı elemanından oluşur.
Çıkarma işlemi sırasında plakalar, hareketli yarıda doğru şekilde yerleştirilmiş deliklerden pimleri ileriye doğru hareket ettirir. Pimlerin uçları, dökümün belirli noktalarına baskı uygular ve ideal olarak, ince duvarları veya işlevsel yüzeyleri zarar vermeden kuvveti eşit olarak dağıtır. Ardından sistem, bir sonraki kapanma hareketinden önce geri döner.
Tipik sorunlar arasında pimin sıkışması, yetersiz yağlama, dengesiz çıkarma veya gözle görülür pim izleri sayılabilir. Bu belirtiler, sadece çıkarma kuvvetini artırmak yerine, kalıp sıcaklığının, hizalamasının, pim açıklığının, döküm geometrisinin ve çalışma sırasının değerlendirilmesini gerektirir.
Kayanlar ve çekirdekler ne zaman gereklidir?
Enine delikler, yan açıklıklar ve alt kesimler gibi özellikler her zaman ana kalıp açılma yönü boyunca serbest bırakılamaz. Genellikle kızak veya çekirdek kızak olarak adlandırılan hareketli çekirdekler, bu geometrileri oluşturmak için kullanılır.
Yapısına bağlı olarak, bir kızak kalıbın hareketi ile mekanik olarak veya hidrolik bir tahrik sistemi tarafından çalıştırılabilir. Dökümden önce amaçlanan şekillendirme konumuna ulaşmalı ve açma ve çıkarma sırasındaki tanımlanmış noktada geri çekilmelidir.
Kızak kılavuzlarında, kilitleme yüzeylerinde veya contalarda meydana gelen aşınma, boyutsal sapmalara, sızıntıya veya kalıbın tıkanmasına neden olabilir. Bu nedenle, ikinci el makine seçiminde, makinenin mevcut hidrolik çekirdek çekme devreleri ve kontrol fonksiyonları dikkate alınmalıdır.
Yanal açıklıklar oluşturur
Aksi takdirde parçanın doğrudan serbest bırakılmasını engelleyecek bir geometri oluşturur.
Hareketi kontrol eder
Hareketi sınırlar ve tekrarlanabilir konumlandırmayı destekler.
Basınca dayanıklıdır
Metal dolumu sırasında etki eden kuvvetlere karşı çekirdeği destekler.
Kanal, kapak, havalandırma delikleri ve sıcaklık kontrol devreleri
Kanal ve kapak sistemi, erimiş metali kalıp boşluğuna yönlendirir. Bu sistemin tasarımı, dolum davranışını ve daha sonra kanallar ve kapaklar olarak çıkarılacak malzeme miktarını etkiler. Taşma cepleri ve doğru tasarlanmış havalandırma delikleri, akışı yönetmeye yardımcı olur ve hava ile proses gazlarının kalıp boşluğundan çıkmasını sağlar.
Kalıptaki sıcaklık kontrol kanalları, kalıp sıcaklığını ve yerel katılaşma koşullarını etkilemek üzere uygun ortamı dolaştırır. Dış kalıp püskürtme, iç sıcaklık kontrolünü tamamlar ancak onun yerini almaz. Aşırı kalıp ayırıcı kalıntısı da havalandırma performansını bozabilir.
Tüm bu unsurlar birbiriyle bağlantılı tek bir süreç oluşturur: döküm ağzı geometrisinin değiştirilmesi, havalandırma, yerel soğutma veya püskürtme koşullarındaki değişiklikler, döküm sonucunu değiştirebilir. Bu nedenle kalıp, izole bir mekanik bileşen olarak değil, döküm parametreleriyle birlikte değerlendirilmelidir.
| Kalıp elemanı | Birincil işlev | Tipik kontrol |
|---|---|---|
| Kanal ve kapak | Erimiş malzemenin kalıp boşluğuna doğrudan akışı | Hasar, birikintiler, aşınma ve amaçlanan akış yolu |
| Taşma ve havalandırma | Son dolum bölgelerini yönetme ve gazları giderme | Birikintiler, tıkanma ve aşınma |
| Sıcaklık kontrol devresi | Yerel termal koşulları kontrol etme | Sızdırmazlık, akış ve bağlantılar |
| Şekillendirme ekleri | Gerekli döküm geometrisini oluşturma | Çatlaklar, aşınma, yıpranma ve hizalama |
Kapanmadan çıkarma aşamasına kadar basitleştirilmiş bir süreç
Koordineli bir kalıp döküm döngüsü normalde hareketli kalıpları yerine getirir, kalıbı kapatır ve kilitler, boşluğu doldurur ve gerekli tutma veya yoğunlaştırma koşullarını uygular. Katılaşma sonrasında, kalıplar gerektiği gibi çekilir, kalıp açılır ve döküm çıkarılarak alınır.
Kesin sıra, makineye, kalıba ve uygulamaya göre farklılık gösterebilir. Örneğin, bazı yan çekirdekler açılmadan önce, açılma sırasında veya açıldıktan sonra farklı noktalarda hareket eder. Kilitleme mekanizmaları, iticiler, kızaklar, robotlar veya püskürtme aletleri güvenli olmayan bir konumdayken makinenin kapanmamasını sağlar.
- Kapatmadan önce kızak ve kalıp çekirdeklerinin konumlarını kontrol edin
- Bir sonraki dökümden önce ejektörlerin geri çekildiğini doğrulayın
- Çıkarma ve püskürtme ünitelerinin kalıp alanından ayrıldığını doğrulayın
- Takım sıcaklıklarını ve soğutma sıvısı akışını izleyin
- Ayırma yüzeylerini ve havalandırma kanallarını temiz tutun
Kalıp ile döküm makinesi arasında nelerin uyumlu olması gerekir?
Makine değişimi veya ikinci el makine alımı söz konusu olduğunda, kalıp boyutları ve kütlesi sadece başlangıçtır. Plaka boyutu, bağlantı çubuğu aralığı, gerekli açılma stroku, kalıp yüksekliği veya kalınlık aralığı ve ejektör bağlantısı, mevcut kalıpla uyumlu olmalıdır.
Makine ayrıca, öngörülen alan ve döküm basıncı için yeterli sıkıştırma kuvvetine, uygun atış kapasitesine, gerekli çekirdek çıkarma devrelerine ve uygun proses bağlantılarına sahip olmalıdır. Yalnızca uygun bir nominal sıkıştırma kuvveti sınıfı, belirli bir kalıbın monte edilebileceğini kanıtlamaz.
FISS, ikinci el soğuk odacıklı ve sıcak odacıklı kalıp döküm makineleri ile ilgili otomasyon çözümleri sunmaktadır. Ekipmanların mevcut durumu ve makineye özgü uygunluk, her zaman gerçek proje verileriyle karşılaştırılarak kontrol edilmelidir.
Döküm Kalıpları Hakkında Sıkça Sorulan Sorular
Sabit ve hareketli kalıp yarısı arasındaki fark nedir?
Sabit kalıp yarısı, enjeksiyon tarafındaki sabit plakada kalır. Hareketli kalıp yarısı ise hareketli plaka ile birlikte açılır ve genellikle ejektör tertibatını içerir.
Ejektör pimleri nereye takılır?
Tipik bir yüksek basınçlı kalıp döküm kalıbında, ejektör pimleri hareketli tarafın şekillendirme yüzeylerinin arkasındaki ejektör plakaları tarafından desteklenir ve dökümü dışarı itmek için takılmış deliklerden geçer.
Kızaklar neden kullanılır?
Kızaklar ve hareketli kalıp çekirdekleri, ana kalıp açılma yönünde serbest bırakılamayan delikleri, alt kesimleri ve yan özellikleri oluşturur.
Her kalıp hidrolik kızaklarla donatılmış mıdır?
Hayır. Birçok döküm, hareketli kalıplar kullanılmadan çıkarılabilir; diğer kalıplarda ise mekanik hareketler, hidrolik kızaklar veya bunların bir kombinasyonu kullanılır.
Bir kalıp, yeterli sıkıştırma kuvvetine sahip herhangi bir makineye takılabilir mi?
Hayır. Plaka ve bağlantı çubuğu geometrisi, açılma ve çıkarma strokları, atış kapasitesi, ortam bağlantıları, kalıp çekme ekipmanı ve kontroller de birbiriyle uyumlu olmalıdır.
Uygun bir kalıp döküm makinesi mi arıyorsunuz?
FISS, ikinci el kalıp döküm makineleri ve komple döküm hücrelerinin alım ve satımını desteklemektedir. Mevcut ekipmanlarla gerçek kalıp verilerini ve üretim gereksinimlerini karşılaştırın.
İkinci El Döküm Makinelerini GörüntüleyinTeknik temel ve kaynaklar
Teknik temeller: Bührig-Polaczek, Michaeli ve Spur (der.), Handbuch Urformen, bölüm 1.6.4, Carl Hanser Verlag. FISS makine kategorisi ve teknik seçim bilgileri. Orijinal metin; telif hakkıyla korunan şekiller kullanılmamıştır.