
Döküm Hücresinde Otomasyon: Modern Bir Döküm Sistemine Hangi Yardımcı Ekipmanlar Dahildir?
Modern bir basınçlı döküm hücresi, sadece basınçlı döküm makinesinden çok daha fazlasını içerir. Metal besleme, kalıp püskürtme, sıcaklık kontrolü, parça çıkarma, kesme, taşıma ve elleçleme işlemleri, tek bir koordineli üretim sistemi olarak birlikte çalışmalıdır. Otomasyonun amacı, sadece manuel işin yerine geçmek değil, tek tek proses adımlarını daha tekrarlanabilir, kontrol edilebilir ve sürekli endüstriyel üretime uygun hale getirmektir.
Otomatik Döküm Hücresinde Genellikle Hangi Ekipmanlar Kullanılır?
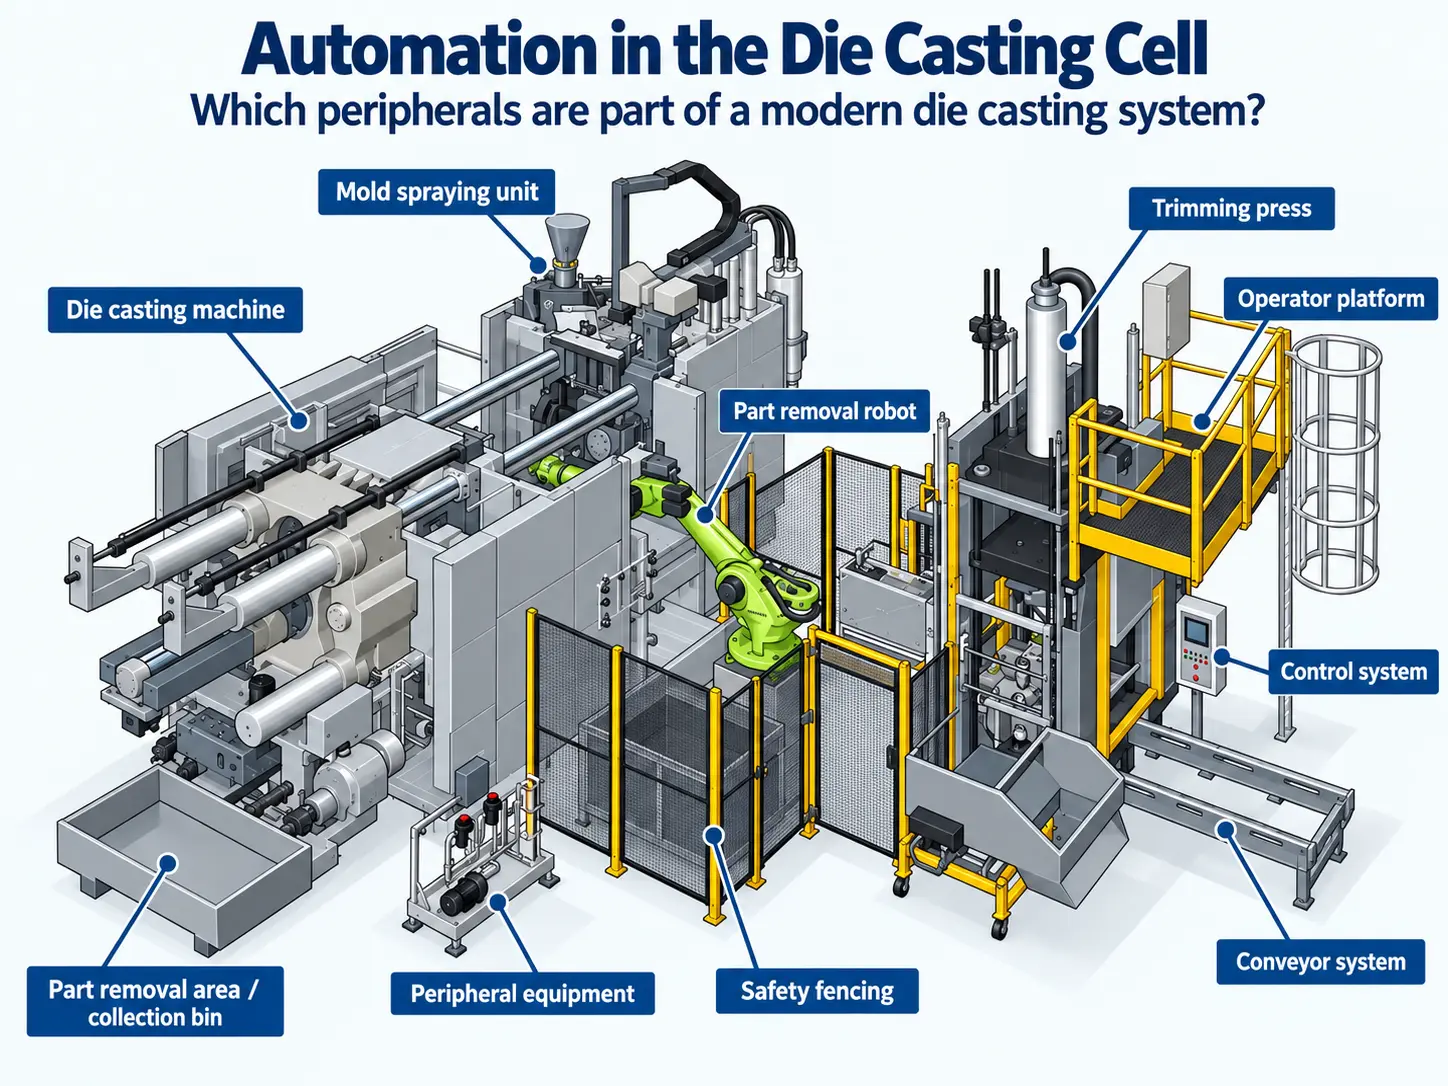
Döküm sürecine ve parçaya bağlı olarak, otomatik bir döküm hücresi şunları içerebilir: dozaj fırını veya metal dozaj sistemi, kalıp püskürtme ekipmanı, sıcaklık kontrol üniteleri, bir ekstraksiyon robotu, bir kesme presi, taşıma sistemleri ve otomatik parça taşıma.
Bu bileşenler, kontrol arayüzleri ve tanımlanmış bir proses sırası aracılığıyla kalıp döküm makinesiyle koordine edilir. Kesin konfigürasyon, alaşım, makine tipi, kalıp, parça geometrisi, döngü süresi ve kalite gereksinimlerine bağlıdır.
Döküm Hücresi Nedir?
Bir kalıp döküm hücresi, ana kalıp döküm makinesini, asıl döküm işleminin öncesinde, sırasında ve sonrasında gerekli olan yardımcı ekipmanlarla birleştirir. Her bir makineyi ayrı bir birim olarak ele almak yerine, hücre tüm üretim sürecini kapsayacak şekilde tasarlanmıştır.
Dökümden önce erimiş metalin hazır olması ve kalıbın gerekli sıcaklığa getirilmesi gerekir. Dökümden sonra, parça güvenli bir şekilde çıkarılmalı, döküm kanallarından ve çapaklardan ayrılmalı, taşınmalı ve üretim konseptine bağlı olarak, denetlenmeli veya bir sonraki işleme aşamasına aktarılmalıdır.
Bu nedenle, tek tek modüllerin sadece mekanik olarak değil, aynı zamanda döngü süresi, kontrol sinyalleri, güvenlik fonksiyonları ve malzeme akışı açısından da birbirleriyle uyumlu olması gerekir.

Erimiş Metalden Bitmiş Döküm Parçasına
Kesin sıra üretim hatlarına göre farklılık gösterir, ancak yüksek düzeyde otomatikleştirilmiş bir soğuk odacıklı kalıp döküm hücresi genellikle tekrarlayan bir yapı izler.
Erimiş Metalin Beslenmesi ve Dozajlanması
Gerekli miktarda erimiş metal, döküm makinesine beslenir. Otomatik soğuk odacıklı üretimde, bu işlem bir dozaj fırını veya başka bir kontrollü metal dozaj sistemi aracılığıyla gerçekleştirilebilir.
Kalıbın Hazırlanması
Bir önceki döküm çıkarıldıktan sonra, açık kalıp püskürtülerek bir sonraki döngü için hazırlanabilir. Ayırıcı madde uygulaması, soğutma ve kurutma işlemleri, gerekli kalıp sıcaklığıyla uyumlu olarak gerçekleştirilmelidir.
Döküm
Kalıp kapanır ve döküm döngüsü başlar. Erimiş metal kalıp boşluğuna enjekte edilir, basınç oluşturulur ve döküm, kalıbın açılabilmesi için yeterli derecede katılaşır. 04
Dökümün Çıkarılması
Bir çıkarma robotu veya çıkarma cihazı, dökümü açık kalıptan alır ve üretim sırasındaki bir sonraki istasyona güvenli bir şekilde aktarır.
Kesme ve Ayırma
Döküm kanalları, taşma kısımları ve çapaklar, bir kesme presinde veya başka bir son işlem sisteminde ayrılabilir. Parçaya bağlı olarak, ek işleme adımları da uygulanabilir.
Taşıma, İnceleme ve Nakliye
Parça daha sonra konteynerlere, konveyörlere, denetim ekipmanlarına veya sonraki üretim süreçlerine aktarılabilir. Otomasyon derecesi, üretim konseptine bağlıdır.
Bir Basınçlı Döküm Hücresindeki Başlıca Otomasyon Modülleri
Her kalıp döküm hücresi aynı çevre ekipmanlarına ihtiyaç duymaz. Bununla birlikte, endüstriyel kalıp döküm üretiminde bazı modüller yaygın olarak kullanılmaktadır. Metal Besleme.
Dozaj Fırını
Atış odasına belirli miktarda erimiş metal sağlar. Tekrarlanabilir dozajlama, istikrarlı atış koşullarını ve tutarlı üretim döngülerini destekler.
Püskürtme Ünitesi
Ayırıcı maddeyi uygular ve kontrollü kalıp soğutmasını destekler. Püskürtme şekli, miktarı, hava üfleme ve döngü süresi, kalıp ve işleme uygun olmalıdır.
Sıcaklık Kontrol Ünitesi
Isıtma ve soğutma ortamlarını kullanarak seçilen kalıp devrelerini kontrol eder. Kararlı termal koşullar, tekrarlanabilir döküm koşullarına ve parça kalitesine katkıda bulunur.
Çıkarma Robotu
Dökümü kalıptan çıkarır ve onu bir sonraki işlem istasyonuna aktarır. Hücre düzeni izin verdiği durumlarda robotlar, ek taşıma görevlerini de gerçekleştirebilir.
Kesme Presi
Dökümden akış kanallarını, taşma kısımlarını ve çapakları ayırır. Kesme aleti, parça ve döküm sistemine uygun olmalıdır.
Taşıma ve Parça Taşıma
Konveyörler, aktarma üniteleri ve konteynerler, dökümleri, hurdayı ve bitmiş parçaları istasyonlar arasında ve hücre dışına taşır.
Otomatik Döküm Hücresinin Avantajları Nelerdir?
Otomasyon, yalnızca kurulu robot sayısına göre değerlendirilmemelidir; asıl değeri, tekrarlanan işlemleri kontrol etmekte ve bunları döküm makinesiyle koordine etmede yatmaktadır.
| Amaç | Otomasyonun Katkısı | Önemli Koşul |
|---|---|---|
| İşlem tekrarlanabilirliği | Dozajlama, püskürtme, çıkarma ve taşıma işlemleri, tanımlanmış sıralamalar ve parametreler kullanılarak gerçekleştirilebilir. | Ekipman durumu ve proses ayarları sabit kalmalıdır. |
| Tutarlı döngü | Otomatik modüller, manuel müdahalenin yol açtığı sapmaları azaltabilir. | En yavaş işlem adımı, yine de ulaşılabilir genel hücre döngüsünü belirler. |
| Operatör güvenliği | Robotlar ve otomatik taşıma sistemleri, personelin yüksek sıcaklıklı ve hareketli makine alanlarına girme ihtiyacını azaltabilir. Koruma sistemleri, kilitleme mekanizmaları ve genel güvenlik konsepti | Koruma sistemleri, kilitleme mekanizmaları ve genel güvenlik konsepti doğru bir şekilde tasarlanmalıdır. |
| Kalite kontrol | Proses izleme ve otomatik taşıma, tekrar edilebilirliği artırabilir ve tanımlanmış denetim sıralarını destekleyebilir. | Otomasyon, doğru proses tasarımı ve kalite değerlendirmesinin yerini almaz. |
| Malzeme akışı | Bileşenler ve hurda, üretim istasyonları arasında belirlenmiş bir sırayla aktarılabilir. | Tamponlar ve taşıma kapasitesi, üretim hızına uygun olmalıdır. |
Makineler Arasındaki Arayüzler, Makineler Kadar Önemlidir
Tek tek çalışan makinelerden oluşan bir grup, otomatik olarak işlevsel bir otomatik kalıp döküm hücresi oluşturmaz. Ekipmanlar arasında sinyal alışverişi olmalı ve tanımlanmış bir sırayı takip etmelidir.
Örneğin, basınçlı döküm makinesi, püskürtme ünitesinin kalıp alanından ne zaman ayrıldığını, robotun ne zaman güvenli bir konumda olduğunu ve metal dozajlamasının ne zaman tamamlandığını bilmelidir. Aynı şekilde, çevre ekipmanları da makine durumu, kalıp konumu ve mevcut proses adımı hakkında bilgi almalıdır.
- makine hazır ve döngü başlatma sinyalleri
- kalıp açık ve kalıp kapalı durumu
- robot ve püskürtme ünitesinin güvenlik konumları
- dosaj tamamlandı sinyali
- parça algılandı veya parça çıkarıldı sinyalleri
- arıza ve alarm yönetimi
- acil durdurma ve güvenlik devreleri
- işlem izleme sistemlerine arayüzler
- Gerektiğinde üst düzey üretim sistemleriyle veri alışverişi
Soğuk Odacıklı ve Sıcak Odacıklı Dökümde Otomasyon Farklı mıdır?
Soğuk Odacıklı Döküm
Soğuk odacıklı makinelerde, her döküm döngüsü için erimiş metalin döküm odacığına aktarılması gerekir. Bu nedenle, otomatik metal dozajlama birçok alüminyum kalıp döküm hücresinde özellikle önemli bir rol oynar.
Daha büyük soğuk odalı hücrelerde, makine genellikle şu ekipmanlarla birleştirilir: dozajlama ekipmanları, püskürtme sistemleri, robotlar, sıcaklık kontrolü, kesme presleri ve diğer son işlem ekipmanları.
Sıcak Hücreli Döküm
Sıcak odacıklı bir makinede, enjeksiyon ünitesi doğrudan erimiş metale bağlanır. Bu nedenle, tipik bir soğuk odacıklı alüminyum hücresine benzer ayrı bir metal dozajlama adımı gerekmez.
Bununla birlikte, püskürtme, çıkarma, sıcaklık kontrolü, taşıma ve diğer otomasyon işlemleri, parça ve üretim sürecine bağlı olarak yine de önemli kalabilir. Bu iki makine konsepti hakkında daha fazla bilgi için bkz.
Bu iki makine konsepti hakkında daha fazla bilgi için bkz. Soğuk Oda mı, Sıcak Oda mı? Uygulamanız İçin Hangi Döküm Makinesi Doğru Seçimdir?
Yardımcı Ekipman Nasıl Seçilmeli?
Periferik ekipman, kalıp döküm makinesinden bağımsız olarak seçilmemelidir. Başlangıç noktası her zaman amaçlanan döküm işlemi ve üretilecek parçadır.
Döküm Sürecini Tanımlayın
Alaşım, soğuk veya sıcak odacıklı proses, döküm ağırlığı, kalıp konsepti ve üretim hacmi, hücrenin temel gereksinimlerini belirler.
Gerekli Döngüyü Tanımlayın
Dozajlama, püskürtme, çıkarma, soğutma, kesme ve taşıma işlemleri, gerekli üretim sırası dahilinde çalışabilmelidir. .
Mekanik Uyumluluğu Kontrol Edin
Robotun erişim mesafesi, taşıma kapasitesi, kurulum alanı, aktarım yükseklikleri, kalıba erişim, pres boyutları ve konveyör düzeni, gerçek üretim ortamına uygun olmalıdır.
Kontroller ve Arayüzleri Kontrol Edin
Sinyaller, iletişim, güvenlik teknolojisi ve yazılım, tüm bileşenlerin birbiriyle güvenilir bir şekilde çalışmasını sağlamalıdır.
Tüm Hücreyi Değerlendirin
Nihai değerlendirme sadece teknik uyumluluğu değil, aynı zamanda bakım, yedek parçalar, dokümantasyon, enerji kaynağı, yer kaplama alanı ve devreye alma gereksinimlerini de içermelidir.
Komple İkinci El Hücre mi, Yoksa Tek Tek Makineler mi?
Kullanılmış eksiksiz bir basınçlı döküm hücresi, ana makine ve yardımcı ekipmanların halihazırda bir üretim ortamında birlikte çalışmış olması nedeniyle cazip olabilir. Bu durum, her bir modülü ayrı ayrı tedarik etmeye kıyasla mühendislik çalışmalarının bir kısmını azaltabilir.
Ancak bu avantaj, yalnızca mevcut konfigürasyonun yeni üretim görevine uygun olması durumunda geçerlidir. Daha önce koordine edilmiş bir hücre, kalıp, döküm ağırlığı, otomasyon sırası veya yerel altyapı değiştiğinde yine de değişikliklere ihtiyaç duyabilir.
| Seçenek | Olası Avantaj | Kontrol Edilmesi Gerekenler |
|---|---|---|
| Komple kullanılmış hücre | Ana makine ve çevresel ekipmanlar zaten tek bir üretim sisteminde birleştirilmiştir. | Yeni bileşene uygunluk, durum, arayüzler, dokümantasyon ve gerekli değişiklikler. |
| Mevcut makine + kullanılmış otomasyon | Mevcut üretim ekipmanı, tüm hücrenin değiştirilmesine gerek kalmadan potansiyel olarak genişletilebilir. | Mekanik entegrasyon, kontrol arayüzleri, döngü süresi ve güvenlik konsepti. |
| Bireysel bileşenler | Hücre, amaçlanan sürece göre özel olarak yapılandırılabilir. | Daha yüksek entegrasyon ve mühendislik çalışması gerekebilir. |
FISS, kullanılmış basınçlı döküm makineleri sunmanın yanı sıra soğuk odalı kalıp dökümü için otomasyon ve yardımcı ekipmanlar .
Kullanılmış bir Döküm Hücresi Satın Almadan Önce Neler Kontrol Edilmelidir?
- ana makinenin üreticisi, modeli ve üretim yılı
- sıkıştırma kuvveti ve enjeksiyon ünitesi konfigürasyonu
- Yardımcı ekipmanların tam listesi
- robot modeli, yük kapasitesi ve çalışma aralığı
- püskürtme ünitesi konfigürasyonu ve eksen hareketleri
- dozaj sistemi ve uyumlu alaşım
- sıcaklık kontrol üniteleri ve mevcut ısıtma/soğutma kapasitesi
- kesme presi ve mevcut kesme aletleri
- konveyör ve malzeme akış düzeni
- kontrol sistemleri ve iletişim arayüzleri
- güvenlik cihazları, koruma önlemleri ve acil durdurma konsepti
- elektrik ve ortam gereksinimleri
- bakım geçmişi ve teknik durum
- mevcut kılavuzlar, çizimler ve yazılım yedekleri
- yedek parça ve teknik destek mevcudiyeti
- sökme, nakliye ve yeniden devreye alma gereksinimleri
Döküm Makinesi, Üretim Hücresinin Yalnızca Merkezidir
Otomatik bir basınçlı döküm hücresi, döküm, metal besleme, ısı yönetimi, kalıp hazırlığı, parça çıkarma, son işlemler ve malzeme taşıma işlemlerini tek bir koordineli üretim akışında birleştirir.
Bu nedenle, başarılı otomasyonun anahtarı, tek tek makinelerin sayısı değil, bu makinelerin bileşene, kalıp döküm sürecine ve birbirlerine ne kadar iyi uyum sağladıklarıdır.
Yeni veya kullanılmış bir hücreyi değerlendirirken, sistemin tamamı dikkate alınmalıdır: makine teknolojisi, çevre birimleri, arayüzler, döngü süreleri, güvenlik, dokümantasyon ve gelecekteki üretim sürecinin gereksinimleri.
Döküm Hücrelerinde Otomasyonla İlgili Sorular
Otomatik Döküm Hücresi Nedir?
Otomatik bir basınçlı döküm hücresi, basınçlı döküm makinesini metal dozajlama, püskürtme, sıcaklık kontrolü, robotik çıkarma, kesme ve malzeme taşıma gibi yardımcı ekipmanlarla koordineli bir üretim sürecinde bir araya getirir.
Hangi Yardımcı Ekipmanlar En Önemlidir?
Her sürece uyan tek bir konfigürasyon yoktur. Tipik ekipmanlar arasında dozaj sistemleri, püskürtme üniteleri, sıcaklık kontrol üniteleri, çıkarma robotları, kesme presleri ve taşıma sistemleri bulunur. Gerekli ekipman, bileşene ve döküm sürecine bağlıdır.
Dökümde Neden Püskürtme Ünitesi Kullanılır?
Bir püskürtme ünitesi, kalıp ayırıcı maddeyi uygular ve döküm döngüleri arasında kalıp yüzeyinin kontrollü bir şekilde soğutulmasını sağlayabilir. Püskürtme şekli, miktarı, hava tahliyesi ve döngü süresi, kalıba ve işleme göre ayarlanmalıdır.
Çıkarma Robotu Ne Yapar?
Çıkarma robotu, dökümü açık kalıptan çıkarır ve bir sonraki istasyona aktarır. Hücreye bağlı olarak, robot ek taşıma görevlerini de yerine getirebilir.
Sıcaklık Kontrol Üniteleri Neden Önemlidir?
Sıcaklık kontrol üniteleri, seçilen kalıp devrelerini düzenler ve tanımlanmış termal koşulların korunmasına yardımcı olur. Kararlı kalıp sıcaklıkları, tekrarlanabilir döküm süreçleri için önemli bir faktördür.
Otomasyon Her Zaman Döngü Süresini Kısaltır mı?
Hayır. Otomasyon, proses adımlarını daha tekrarlanabilir hale getirebilir ve manuel sapmaları azaltabilir, ancak elde edilebilecek döngü süresi, katılaşma, püskürtme, çıkarma, kesme ve malzeme taşıma dahil olmak üzere tüm proses tarafından belirlenir.
Kullanılmış Komple Döküm Hücresi Satın Almanın Avantajı Nedir?
Komple bir ikinci el hücre, entegrasyon çabasını azaltabilir çünkü ana makine ve çevresel ekipmanlar zaten birlikte çalışmışlardır. Bununla birlikte, yeni bileşen, kalıp ve üretim ortamı ile olan teknik uyumluluk yine de kontrol edilmelidir.
Mevcut Otomasyon Sistemi Başka Bir Döküm Makinesiyle Birleştirilebilir mi?
Muhtemelen evet, ancak entegrasyondan önce mekanik kurulum, robot erişim mesafesi, döngü süresi, kontrol arayüzleri, güvenlik sistemleri ve tüm bileşenler arasındaki iletişim kontrol edilmelidir.
FISS, ana makine ile çevresel ekipmanların birbirine uygunluğunu sağlamaya yardımcı olur.
İster tek bir kalıp döküm makinesi, otomasyon ekipmanı ister eksiksiz bir ikinci el üretim hücresi arıyor olun, teknik konfigürasyonun amaçlanan bileşen ve üretim süreciyle uyumlu olması gerekir. FISS, uygun ikinci el makineler, çevre birimleri ve eksiksiz kalıp döküm hücrelerinin aranmasında destek sağlayabilir.
Kaynak
Bührig-Polaczek, A.; Michaeli, W.; Spur, G. (der.): Kalıp Şekillendirme El Kitabı, Carl Hanser Verlag, dozaj teknolojisi, kalıp döküm ve döküm sonrası işleme ile ilgili bölümler; FISS'in kullanılmış kalıp döküm makineleri, hücreleri ve çevre birimleri ile ilgili pratik deneyimleriyle desteklenmiştir.