
Döküm Döngü Süresi: Darboğazların Belirlenmesi ve Sıralamaların İyileştirilmesi
Bir kalıp döküm hücresinin döngü süresi, bir vardiyada kaç parça üretilebileceğini ve dolayısıyla bir makine saatinin gerçek maliyetini belirler. Ancak makine ekranında gösterilen rakam, zamanın nereye gittiğini nadiren açıklar. Kalıbın kapanması, malzeme beslemesi, enjeksiyon, katılaşma, kalıbın açılması, parçanın çıkarılması, püskürtme ve taşıma işlemleri, hepsi aynı saniyeler için rekabet halindedir. Üretimi gerçekten sınırlayan adımı bulmak ve kaliteden ödün vermeden bu adımı kısaltmak, her ayarı daha hızlı hale getirmekten ziyade sistematik bir görevdir.
Döküm Döngüsündeki Darboğazı Nasıl Bulursunuz?
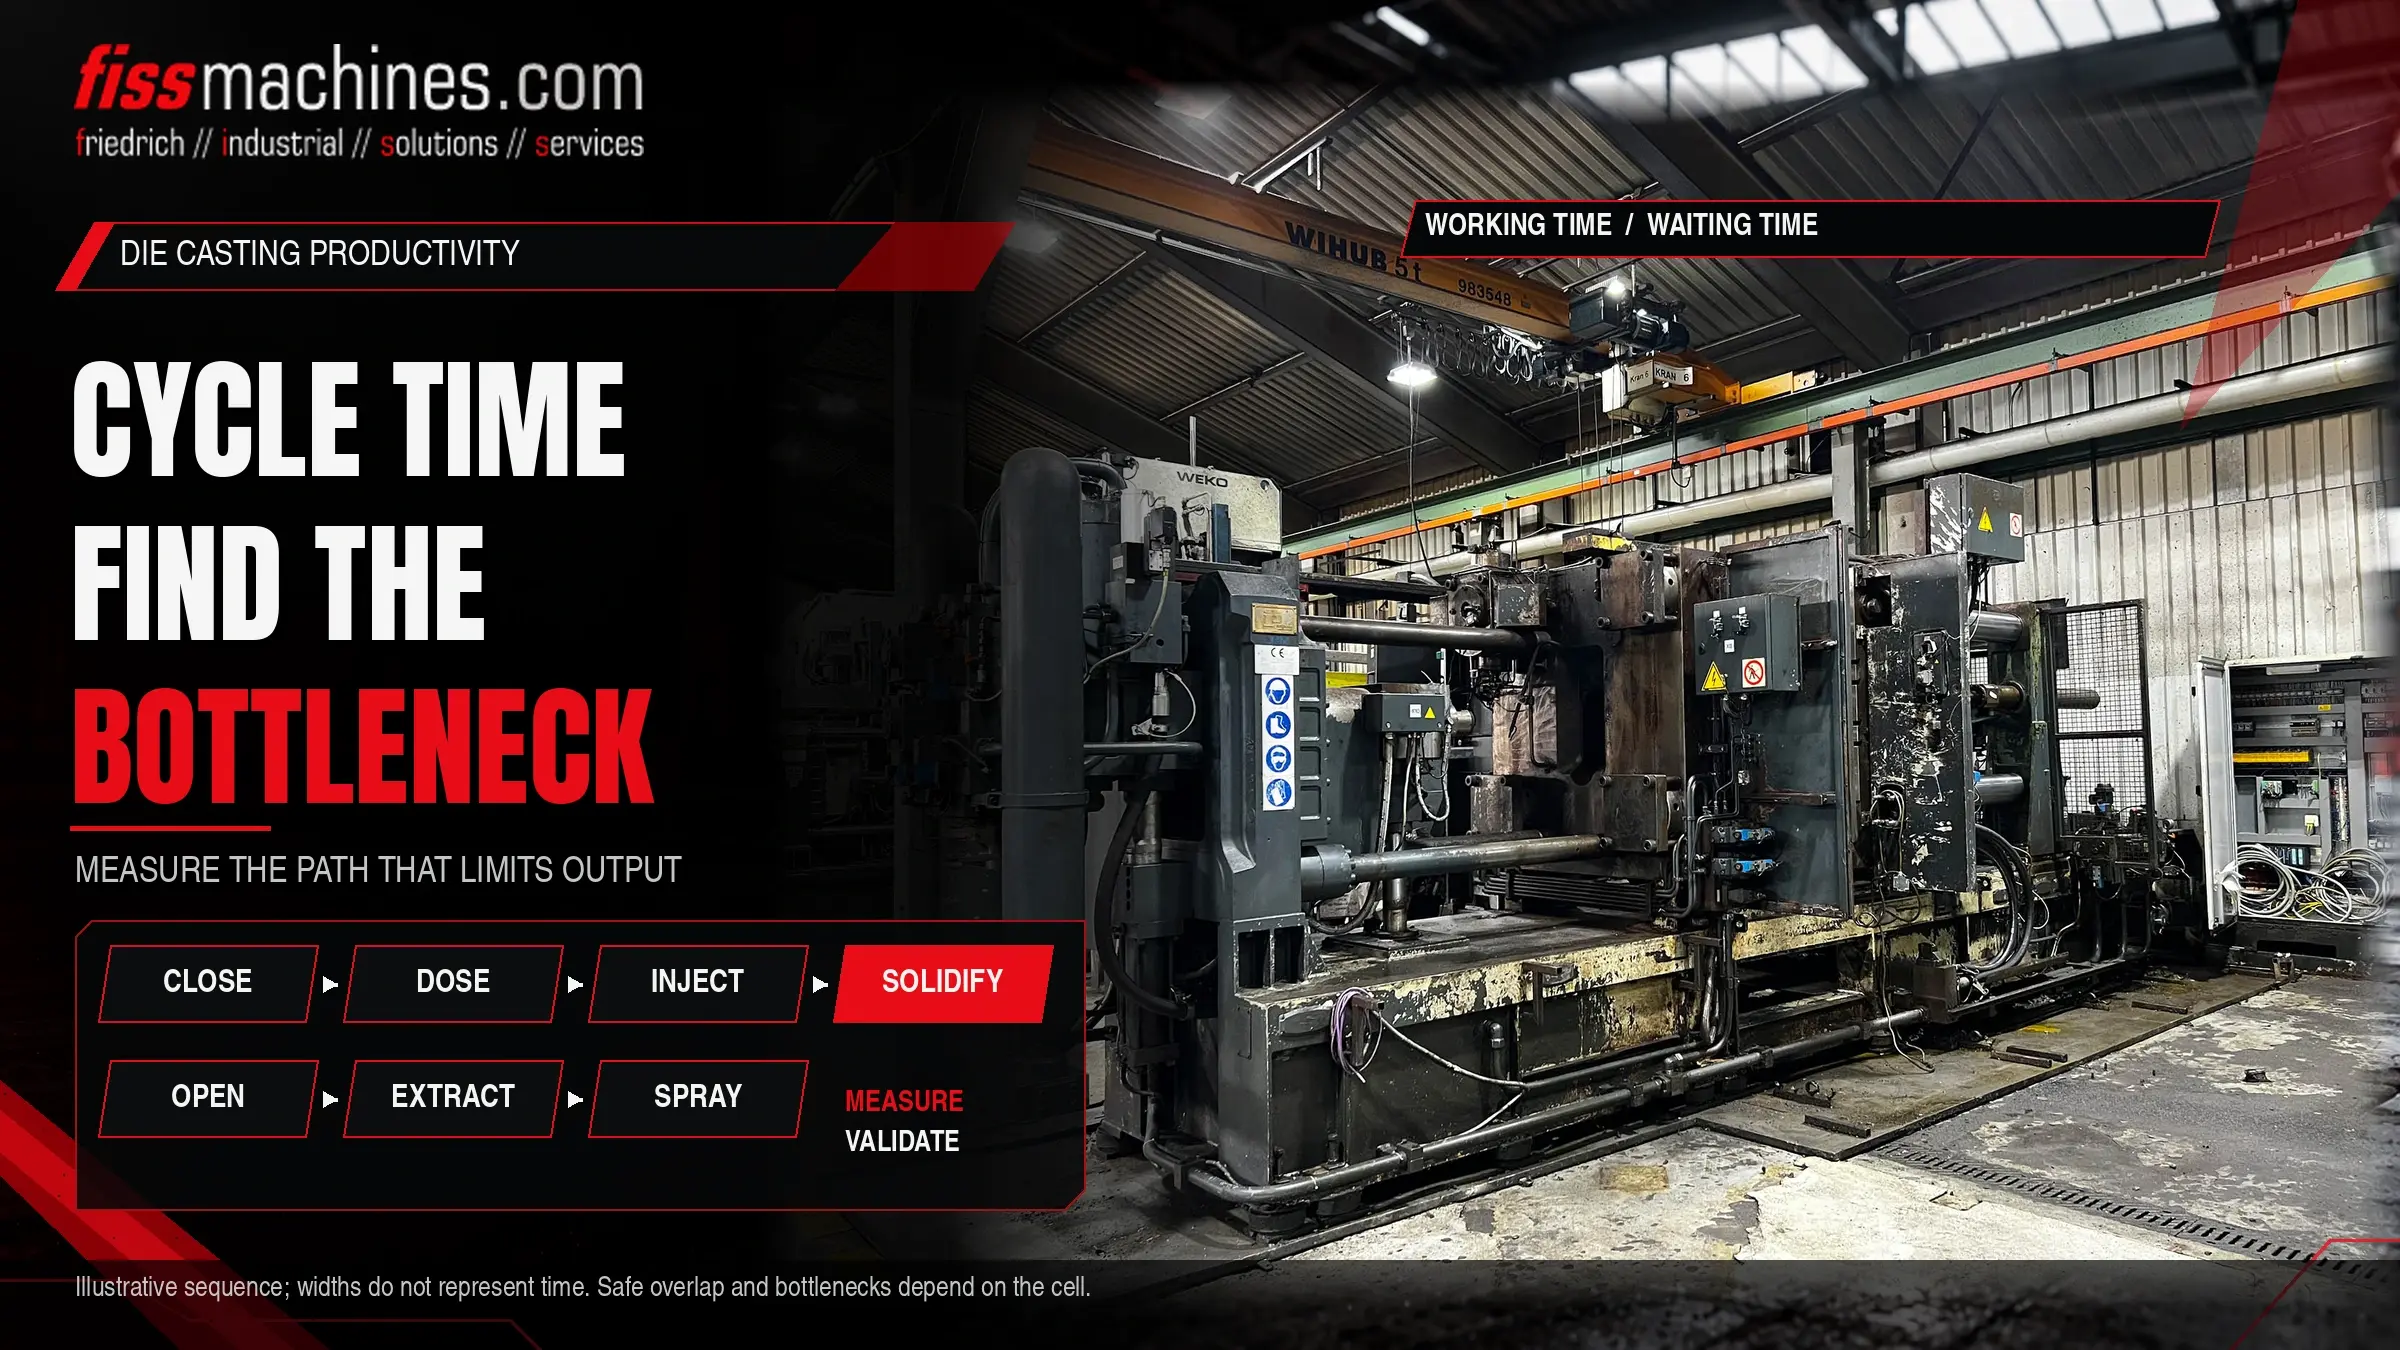
Döngüyü tek tek adımlara ayırın, birçok döküm boyunca her birinin süresini ölçün ve hangi adımların sırayla, hangilerinin ise paralel olarak yürüdüğünü işaretleyin. Darboğaz, sıralı yol, yani kritik yol üzerinde en fazla zaman alan veya en fazla değişkenlik gösteren adımdır. Yalnızca bu adımı kısaltmak döngü süresini azaltır; paralel adımları hızlandırmak hiçbir şeyi değiştirmez.
Katılaşma süresi genellikle en büyük tek engeldir, ancak bu durum parça kalitesi ve kalıp sıcaklığıyla bağlantılıdır. Kazançlar genellikle bekleme süreleri, taşıma ve püskürtme sıralamalarında daha kolay bulunur.
Bir Döküm Döngüsü Nelerden Oluşur?
Kesin sıra, makine türüne, parçaya ve otomasyon düzeyine bağlıdır, ancak bir soğuk odalı hücre genellikle aşağıdaki adımları izler. Sıcak odalı makinelerde, dozajlama işlemi yerine kaz boynu dolumu kullanılır; bu da sıranın o kısmını önemli ölçüde kısaltır.
| Unsur | Ana etkenler | Tipik etkenler | Dikkatsizce kısaltılması durumunda ortaya çıkabilecek risk |
|---|---|---|---|
| Kalıbın kapanması ve kilitlenmesi | Plaka stroku, hız profili, kalıp koruma aşaması | Optimize edilmiş stroklar ve hız geçişleri | Kalıp koruması daha az etkili, kalıba darbe |
| Dozajlama ve döküm | Kürek hareketi veya dozaj fırını, döküm ağırlığı | Güvenli olduğu durumlarda kalıbın kapanmasına paralel olarak dozajlamaya daha erken başlama | Metal manşon içinde soğur, tutarsız ham döküm |
| Döküm ve yoğunlaştırma | Parçanın proses gereksinimleri | Genellikle çok az; tipik bir darboğaz değildir | Dolum ve gözeneklilik üzerinde doğrudan etki |
| Katılaşma (kalıp kapalı) | Duvar kalınlığı, alaşım, kalıp sıcaklığı, soğutma düzeni | Kalıp soğutması ve termal denge, yerel soğutma | Çarpılma, sıcak yırtıklar, çıkarma sorunları |
| Kalıp açma, çekirdek çekme, çıkarma | Stroklar, kızak dizileri, ejektör hareketi | Kontrolün izin verdiği durumlarda üst üste binen hareketler | Çarpışmalar, kızaklarda veya dökümde hasar |
| Çıkarma | Robot veya çıkarma yolunun, kavrama işleminin, parça kontrolünün | Daha kısa yollar, kalıp alanına daha erken giriş | Çarpışma riski, dengesiz kavrama |
| Püskürtme ve üfleme | Kalıp boyutu, püskürtme şekli, termal gereksinimler | Optimize edilmiş püskürtme programı, daha az ancak hedefe yönelik püskürtme | Lehimleme, yapışma, değişen kalıp sıcaklığı |
Döngünün Doğru Şekilde Ölçülmesi
Tek bir kronometre okuması yeterli değildir. Döngü adımları değişiklik gösterir ve ara sıra yaşanan uzun bekleme süreleri, genellikle hafif bir hareket yavaşlığından daha pahalıya mal olur. En yararlı veriler, birçok makine ve robot kontrol sisteminin kaydedebildiği kontrol sinyallerinin zaman damgalarından elde edilir. Bunun mümkün olmadığı durumlarda, birkaç döngünün video kaydı pratik bir alternatiftir.
Her adımın başlangıcını ve sonunu tanımlayın
"Kalıp kilitlendi" veya "robot kalıp alanından çıktı" gibi net sinyaller kullanın, böylece aynı adım her seferinde aynı şekilde ölçülür.
Birçok döngüyü kaydedin
Normal bozulmaları da içeren temsili bir dönemi kaydedin. Ortalama değerler varyasyonu gizler; dağılımı ve uç değerleri de inceleyin.
Sırayı çizin
Basit bir zaman çubuk grafiği, hangi adımların çakıştığını ve hangilerinin birbirini beklediğini gösterir. Bağımlı adımlardan oluşan en uzun zincir, kritik yoldur.
Beklemeyi çalışmadan ayırın
Bir birimin hazır olduğu ancak bir sinyal beklediği her dönemi işaretleyin. Bekleme süresi, genellikle ortadan kaldırılması en ucuz olan süredir.
Uygulamada Tipik Darboğazlar
Katılaşma ve kalıp sıcaklığı
Kalıbın kapalı kalma süresi, en kalın kesitler ve kalıbın ısıyı ne kadar iyi uzaklaştırdığına bağlıdır. Soğutmayı iyileştirmeden bu süreyi kısaltmak, çarpılma veya çıkarma sorunlarına yol açabilir. Bu konuda gerçek kazançlar genellikle kalıptan elde edilir: soğutma kanalları, yerel soğutma veya daha dengeli bir termal düzen, genellikle uyarlanmış bir sıcaklık kontrol ünitesi ile birleştirilir.
Püskürtme
Püskürtme, kalıp yüzeyini soğutur ve korur; bu nedenle hem bir zaman tasarrufu hem de bir termal araçtır. Yıllar içinde gelişen bir püskürtme programı genellikle gereksiz geçişler içerir. Bu geçişlerin azaltılması, kalıp sıcaklığı ve yapışma durumuna göre kontrol edilmelidir.
Yardımcı ekipman ve el sıkışma işlemleri
Çıkarma robotları, püskürtücüler, kesme presleri ve konveyörler, sinyaller aracılığıyla makineyle iletişim kurar. Aşırı temkinli kilitlemeler veya yavaş el sıkışmaları, makine ayarlarında hiçbir yerde görünmeyen saniyeler ekler. Döküm hücresindeki otomasyonhakkındaki makalemiz, tipik çevre birimlerini ve görevlerini açıklamaktadır.
Dozajlama
Küp veya dozaj fırını hızı yetersiz kalırsa, makine kalıp kapalı veya manşon boş halde bekler. Bu nedenle dozaj kapasitesi ve doğruluğu, herhangi bir döngü analizinin bir parçası olarak kontrol edilmelidir. Fırın türleri arasındaki farklar, " Dozaj, Ergitme veya Tutma Fırını?"başlıklı yazımızda ele alınmaktadır.
Kaliteden Ödün Vermeden Sıralamayı İyileştirme
Sıra iyileştirmeleri, kontrollü deneyler olarak en iyi sonucu verir. Her seferinde tek bir şeyi değiştirin, termal dengeye ulaşacak kadar uzun süre çalıştırın ve öncesi ile sonrası arasında döngü süresini, hurda oranını ve döküm kalitesini karşılaştırın.
Genellikle düşük riskli
Gereksiz bekleme sürelerini ortadan kaldırmak, kontrol ve güvenlik kuralları izin verdiği yerlerde hareketleri paralel olarak başlatmak, robot yollarını kısaltmak ve makine ile çevre birimleri arasındaki yavaş iletişimleri düzeltmek.
Dikkatli bir doğrulama gerektirir
Katılaşma süresini kısaltmak, püskürtme miktarını veya desenini değiştirmek ve kalıp yakınındaki hareket hızlarını artırmak. Bunlar kalıp sıcaklığını, parça kalitesini ve aşınmayı etkiler ve dökümlerin incelenmesiyle test edilmelidir.
Çakışan hareketler, makinenin güvenlik konsepti sınırları içinde kalmalıdır. Döngü süresini kısaltmak için kilitleme ve koruma fonksiyonları asla atlanmamalıdır; güvenlikle ilgili mantık değişiklikleri, uzman bir değerlendirme gerektirir.
Döngü Süresi, Arıza Süresi ve OEE
Daha kısa bir döngü süresi, ancak hücre gerçekten çalışıyorsa fayda sağlar. Genel ekipman verimliliği (OEE), kullanılabilirlik, performans ve kaliteyi bir araya getirir. Hızlı döngü süresine sahip ancak sık sık duran, kalıp değişim süreleri uzun olan veya hurda oranı yüksek bir hücre, daha yavaş ama istikrarlı bir hücreden daha az üretim yapabilir. Bu nedenle, döngü analizinin yanı sıra duruş nedenlerini ve hurda oranını da incelemek önemlidir.
OEE = Kullanılabilirlik × Performans × Kalite
Kullanılabilirlik = çalışma süresi / planlanan üretim süresi; Performans = (ideal döngü süresi × üretilen parça sayısı) / çalışma süresi; Kalite = iyi parçalar / üretilen parça sayısı. Bu üç değer de 0 ile 1 arasında bir kesir olarak ifade edilir.
Döngü Süresi Analizi Kontrol Listesi
- Her döngü adımı için başlangıç ve bitiş sinyalleri tanımlanmıştır
- Bozulmalar dahil olmak üzere birçok döngü boyunca kaydedilen veriler
- Kritik yol belirlenmiş; paralel adımlar ayrı olarak işaretlenmiş
- Makine, robot, püskürtücü ve pres arasındaki bekleme süreleri nicel olarak belirlenmiştir
- Katılaşma süresi, kalıp soğutması ve sıcaklık ile birlikte değerlendirildi
- Püskürtme programı, gereksiz geçişler açısından gözden geçirildi
- Dozaj kapasitesi ve doğruluğu, döngü hedefiyle karşılaştırılarak kontrol edildi
- Sonraki adımlar (kesme, soğutma, konveyörler) kapasite açısından kontrol edildi
- Her değişiklik ayrı ayrı test edildi ve hurda ve kalite verileriyle değerlendirildi
- Her çakışan hareket için güvenlik konseptine uyulur
Sıkça Sorulan Sorular
Daha hızlı bir makine, döngü süresini kısaltmanın en kolay yolu mudur?
Nadiren. Makine hareketleri, katılaşma, püskürtme ve taşıma işlemlerine kıyasla genellikle döngünün küçük bir bölümünü oluşturur. Daha hızlı bir makine, yalnızca hareketleri kritik yol üzerindeyse yardımcı olur.
Kalıp değişiminden sonra döngü süresi neden uzadı?
Farklı kalıpların farklı termal davranışları, püskürtme programları ve kayan sekansları vardır. Her kalıp için ayrı bir analiz gerekir; başka bir kalıptan alınan ayarlar yalnızca bir başlangıç noktasıdır.
Kesme presi, hücreyi sınırlayabilir mi?
Evet. Pres, soğutma istasyonu veya konveyör parçayı zamanında alamazsa, robot bekler ve makine de onunla birlikte bekler. Darboğaz, döküm makinesinin dışında olabilir.
FISS, uygun makine ve ekipmanları bulmanıza yardımcı olur.
Analiziniz, bir makinenin, fırının veya yardımcı ünitenin üretimi sınırladığını gösteriyorsa, FISS, parçanız ve döngü hedefinize uygun ikinci el ekipmanları değerlendirmenize yardımcı olabilir.