
Enjeksiyon Ağırlığı ve Döküm Hacmi: Doğru Enjeksiyon Ünitesinin Seçimi
Kişiler genellikle ilk olarak sıkıştırma kuvvetini karşılaştırır, ancak bir döküm makinesi her enjeksiyonda doğru basınçta doğru miktarda metal sağlamalıdır. Enjeksiyon ağırlığı, piston çapı, enjeksiyon manşonu hacmi ve spesifik döküm basıncı birbiriyle yakından ilişkilidir. Bu ilişkileri anlamak, bir enjeksiyon ünitesinin bir kalıba ve parçaya gerçekten uygun olup olmadığını değerlendirmede yardımcı olur.
Enjeksiyon ünitesinin yeterince büyük olup olmadığını nasıl kontrol edersiniz?
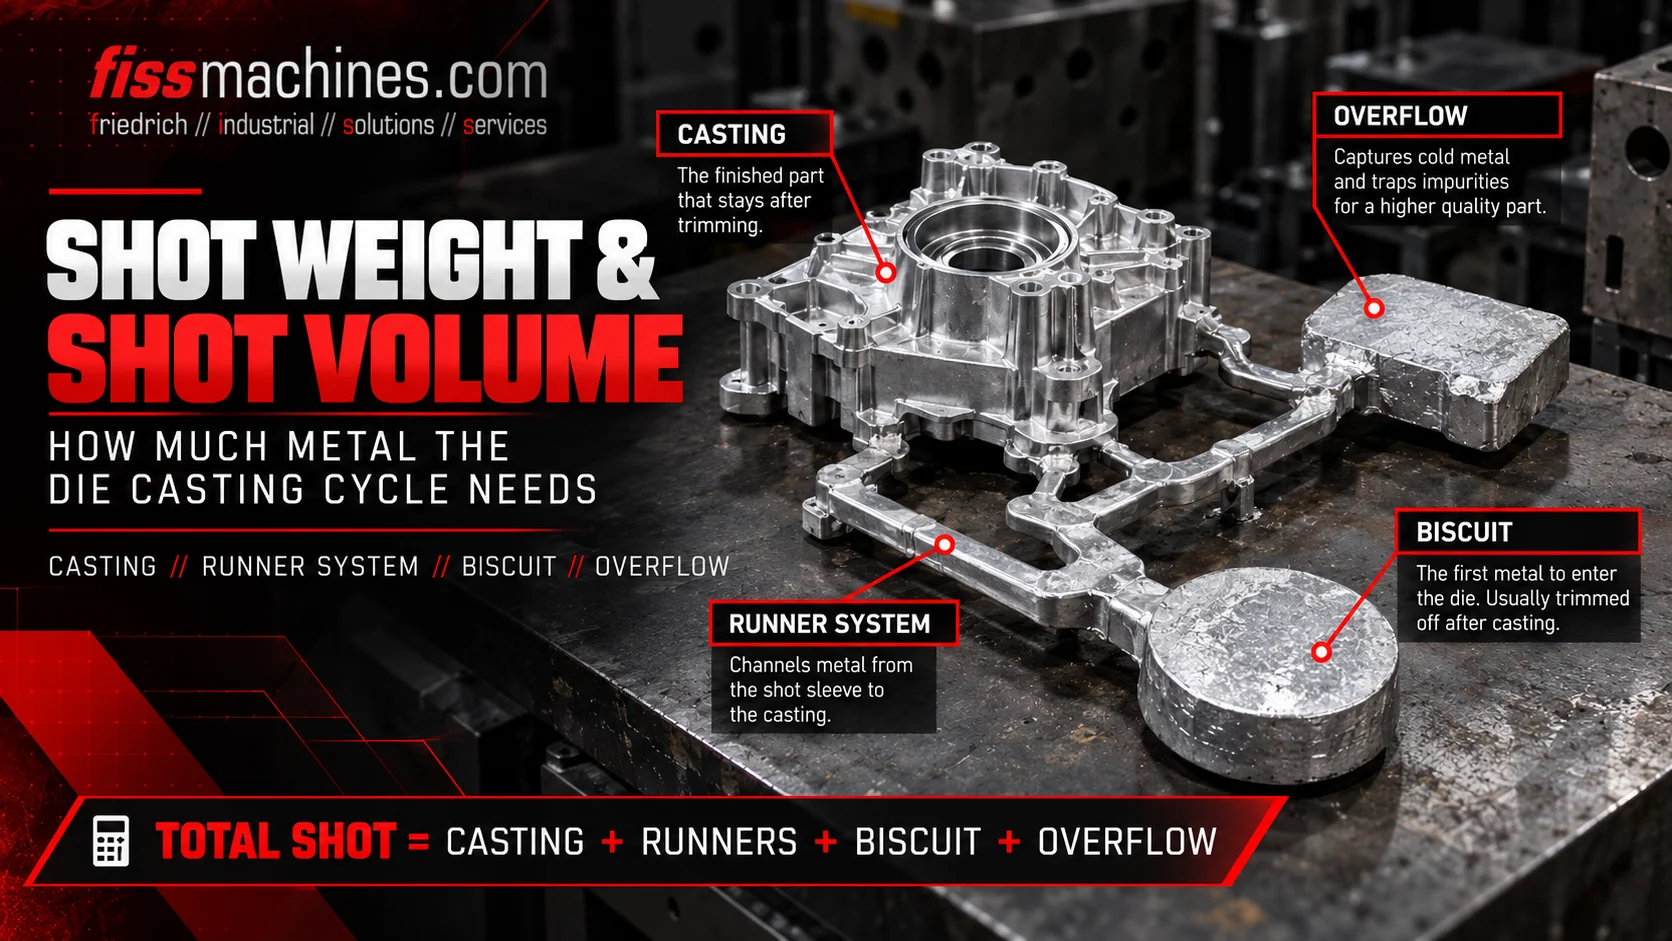
Toplam enjeksiyon miktarını hesaplayın: tüm dökümler artı yolluklar, girişler, taşma kanalları ve bisküvi. Bu kütleyi, sıvı alaşımın yoğunluğunu kullanarak metal hacmine dönüştürün. Ardından bunu, planlanan piston çapı için kullanılabilir döküm manşonu hacmiyle karşılaştırın ve elde edilen dolum oranını ve döküm ucunun bu çapla üretebileceği özgül döküm basıncını kontrol edin.
Çok büyük bir piston, elde edilebilecek döküm basıncını düşürür; çok küçük olan ise yeterli miktarda metal tutamayabilir. Doğru seçim, makine verileri ve kalıp tasarımıyla doğrulanmış, ikisi arasında bir dengedir.
Döküm Ağırlığı Neleri İçerir?
Döküm ağırlığı, tek bir döngüde enjekte edilen metalin toplam kütlesidir; sadece bitmiş dökümün ağırlığı değildir. Uygulamada, besleme sistemi ve taşma miktarları, özellikle ince cidarlı parçalar veya çok boşluklu kalıplarda döküm ağırlığının önemli bir kısmını oluşturabilir.
| Bileşen | İşlev | Not |
|---|---|---|
| Dökümler | Asıl parçalar; her kalıplama işlemi başına bir veya daha fazla adet. | İşleme öncesi brüt ağırlığı kullanın. |
| Kanal ve girişler | Metali manşondan kalıp boşluğuna yönlendirir. | Kalıp tasarımıyla belirlenir. |
| Taşma kanalları ve havalandırma delikleri | Soğuk, oksitlenmiş metali toplar ve boşluğun havalandırılmasına yardımcı olur. | Erken hesaplamalarda genellikle göz ardı edilir. |
| Bisküvi | Pistonu iten ve basıncı ileten, pistonun önünde kalan metal. | Kalınlığı, dozajlama hassasiyetine göre değişir. |
Sıcak odacıklı makinelerde bisküvi yoktur; enjeksiyon, kaz boynu ve nozülden beslenir ve hesaplamada bu yer, döküm kanalı tarafından doldurulur.
Ergitme Ağırlığını Metal Hacmine Dönüştürme
Döküm manşonu bir kütle değil, bir hacim barındırır. Bu nedenle döküm ağırlığı, katı dökümün yoğunluğundan daha düşük olan sıvı haldeki alaşımın yoğunluğuna bölünmelidir. Alüminyum alaşımları için, döküm sıcaklığına yakın sıvı yoğunluğu yaklaşık 2,3 ila 2,4 g/cm³'tür; kesin değer alaşım verilerinden alınmalıdır.
Vmetal =mshot /ρsıvı
Vmetal cm³ cinsinden,mshot g cinsinden, ρsıvı g/cm³ cinsindendir. Varsayım: bisküvi dahil tam döküm dikkate alınır ve metal döküldüğünde tamamen sıvı haldedir.
Makine teknik özellik belgelerinde genellikle her bir piston çapı için maksimum döküm ağırlığı belirtilir. Bu değerleri kendi hesaplamalarınızla karşılaştırmadan önce, hangi alaşım ve hangi referans koşullarına dayandığını kontrol edin.
Dolum Oranı: Şut Kılıfı Ne Kadar Dolu?
Dolum oranı, dökümden sonra kullanılabilir döküm manşon hacminin ne kadarının metal tarafından kaplandığını ifade eder. Bu oran, manşon içinde ne kadar hava bulunduğunu ve dökümün yavaş geçen ilk aşamasında metal dalgasının nasıl davrandığını büyük ölçüde etkiler.
Dolum oranı =Vmetal / (Aplunger ×Leff)
Aplunger = π × d² / 4 in cm² (d = piston çapı, cm cinsinden); Leff = başlangıç konumundaki piston yüzeyi ile kovanın kalıp tarafındaki ucu arasındaki kullanılabilir kovan uzunluğu, cm cinsinden.
Düşük bir dolum oranı, metalin üzerinde büyük bir hava hacmi bırakır; bu da dalga oluşumunu ve hava hapsolmasını daha olası hale getirir ve dikkatle ayarlanmış bir yavaş enjeksiyon gerektirir. Çok yüksek bir dolum oranı hava hacmini azaltır ancak döküm için daha az marj bırakır ve metalin döküm açıklığından taşma riskini artırabilir. Uygun hedef değerler, manşon uzunluğuna, yavaş enjeksiyon profiline ve parçaya bağlıdır ve süreç içinde doğrulanmalıdır. Sonraki dolum aşamalarının kaliteyi nasıl etkilediği, kalıp dolumu ve vakum konulu makalemizde açıklanmaktadır.
Özgül Döküm Basıncı ve Piston Çapı
Enjeksiyon silindiri bir kuvvet uygular. Metal üzerinde etkiyen basınç, bu kuvvetin piston alanına bölünmesiyle elde edilir. Aynı enjeksiyon kuvveti durumunda, daha küçük bir piston daha yüksek bir özgül basınç üretir, ancak daha az metal tutar.
p [bar] = 100 ×Fshot [kN] /Aplunger [cm²]
1 kN/cm² 100 bar'a eşit olduğundan, sürtünme ve dinamik etkilerden kaynaklanan kayıplar bu basitleştirilmiş ilişkide göz ardı edilmiştir.
Özgül basınç, sıkıştırma kuvveti gereksinimini de belirler, çünkü metal basıncı, dökümün ve döküm kanal sisteminin izdüşüm alanına etki eder. Bu nedenle, enjeksiyon ucu ve sıkıştırma ünitesi her zaman birlikte değerlendirilmelidir.
Basitleştirilmiş Bir Hesaplama
Aşağıdaki rakamlar varsayımsaldır ve yalnızca yöntemi açıklamak amacıyla verilmiştir. Varsayımlar: 3,5 kg alüminyum döküm (döküm parçaları, döküm kanalları, taşma kanalları ve bisküvi), sıvı yoğunluğu 2,4 g/cm³, kullanılabilir manşon uzunluğu 50 cm ve 400 kN yoğunlaştırma kuvveti.
| Piston Çapı | Piston Alanı | Manşon Hacmi | Dolum Oranı | Özgül Basınç |
|---|---|---|---|---|
| 70 mm | 38,5 cm² | 1.924 cm³ | yaklaşık %76 | yaklaşık 1.040 bar |
| 80 mm | 50,3 cm² | 2.513 cm³ | yaklaşık %58 | yaklaşık 800 bar |
Her iki durumda da metal hacmi: 3.500 g / 2,4 g/cm³ ≈ 1.458 cm³. Karşılaştırma bir dengeleme olduğunu göstermektedir: daha küçük piston daha fazla basınç ve daha dolu bir manşon sağlarken, daha büyük olan daha düşük basınçta daha fazla hacim rezervi bırakır. Hangi seçeneğin parçaya uygun olduğu, parçanın kalite gereksinimlerine ve kalıp tasarımına bağlıdır.
Enjeksiyon Ünitesini Değerlendirme Kontrol Listesi
- Taşma ve bisküvi dahil olmak üzere toplam enjeksiyon ağırlığı belirlenir
- Alaşım verilerinden alınan sıvı alaşım yoğunluğu (katı yoğunluk değil)
- Makine için mevcut piston çapları ve enjeksiyon manşonları belirlenmiştir
- Kullanılabilir manşon uzunluğu ölçülmüş veya belgelerden alınmış
- Her bir aday piston çapı için dolum oranı hesaplandı
- Atış kuvveti ve ortaya çıkan özgül basınç, gereksinimlere göre kontrol edildi
- Ortaya çıkan basınç ve öngörülen alan için sıkıştırma kuvveti doğrulanmıştır
- Kürek veya fırının dozaj doğruluğu, tutarlı bisküvi kalınlığı için yeterli
- Kullanılmış makinelerde atış manşonu, piston ve atış silindirinin durumu incelenmiştir
Tutarlı dozajlama, tekrarlanabilir dolum oranları için bir ön koşuldur. Dozaj, eritme ve tutma fırınları arasındaki farklar, "Dozaj, Eritme veya Tutma Fırını mı?"başlıklı makalemizde ele alınmaktadır.
Sık Sorulan Sorular
Mevcut bir makinede piston çapı değiştirilebilir mi?
Genellikle evet, üreticinin belirlediği aralık dahilinde. Enjeksiyon manşonu, piston, manşon montajı ve muhtemelen kalıp arayüzü birbiriyle uyumlu olmalıdır. Belirli bir makine için hangi boyutların onaylandığını kontrol edin.
Neden katı yoğunluk yerine sıvı yoğunluk kullanılır?
Manşon, katı haldeki aynı kütleye göre daha fazla hacim kaplayan sıvı metal ile doldurulur. Katı yoğunluk kullanılması, gerekli hacmin düşük tahmin edilmesine neden olur.
Daha büyük bir enjeksiyon ünitesi her zaman daha güvenli bir seçim midir?
İlle de öyle değildir. Aşırı büyük bir ünite, düşük dolum oranına veya daha düşük özgül basınçlı daha büyük bir pistona neden olabilir. Amaç, maksimum değer değil, uygun bir eşleşmedir.
FISS, enjeksiyon sonu verilerini parçanızla karşılaştırmanıza yardımcı olur.
Parçanızın döküm ağırlığını, alaşımını ve kalıp boyutlarını bize gönderin. FISS, hangi ikinci el soğuk odacıklı kalıp döküm makinelerinin uygun bir döküm kapasitesi, piston boyutu ve sıkıştırma kuvveti kombinasyonu sunduğunu kontrol edebilir.