
Döküm Eğrilerini Anlamak: Basınçlı Dökümde Proses İzleme
Modern bir kalıp döküm makinesindeki her döküm işlemi bir iz bırakır: piston konumu, piston hızı ve hidrolik basınç, birkaç saniyenin kesirleri boyunca kaydedilir. Doğru şekilde yorumlandığında, bu döküm eğrileri makinenin istenen sırayı tekrarlayıp tekrarlamadığını, nerede sapma olduğunu ve hangi bileşenin sorumlu olabileceğini gösterir. Verilerin güvenilir olması ve bunları yorumlayan kişilerin normal durumun neye benzediğini bilmesi koşuluyla, bunlar dökümhanedeki en yararlı teşhis araçlarından biridir.
Bir Döküm Eğrisi Size Ne Anlatır?
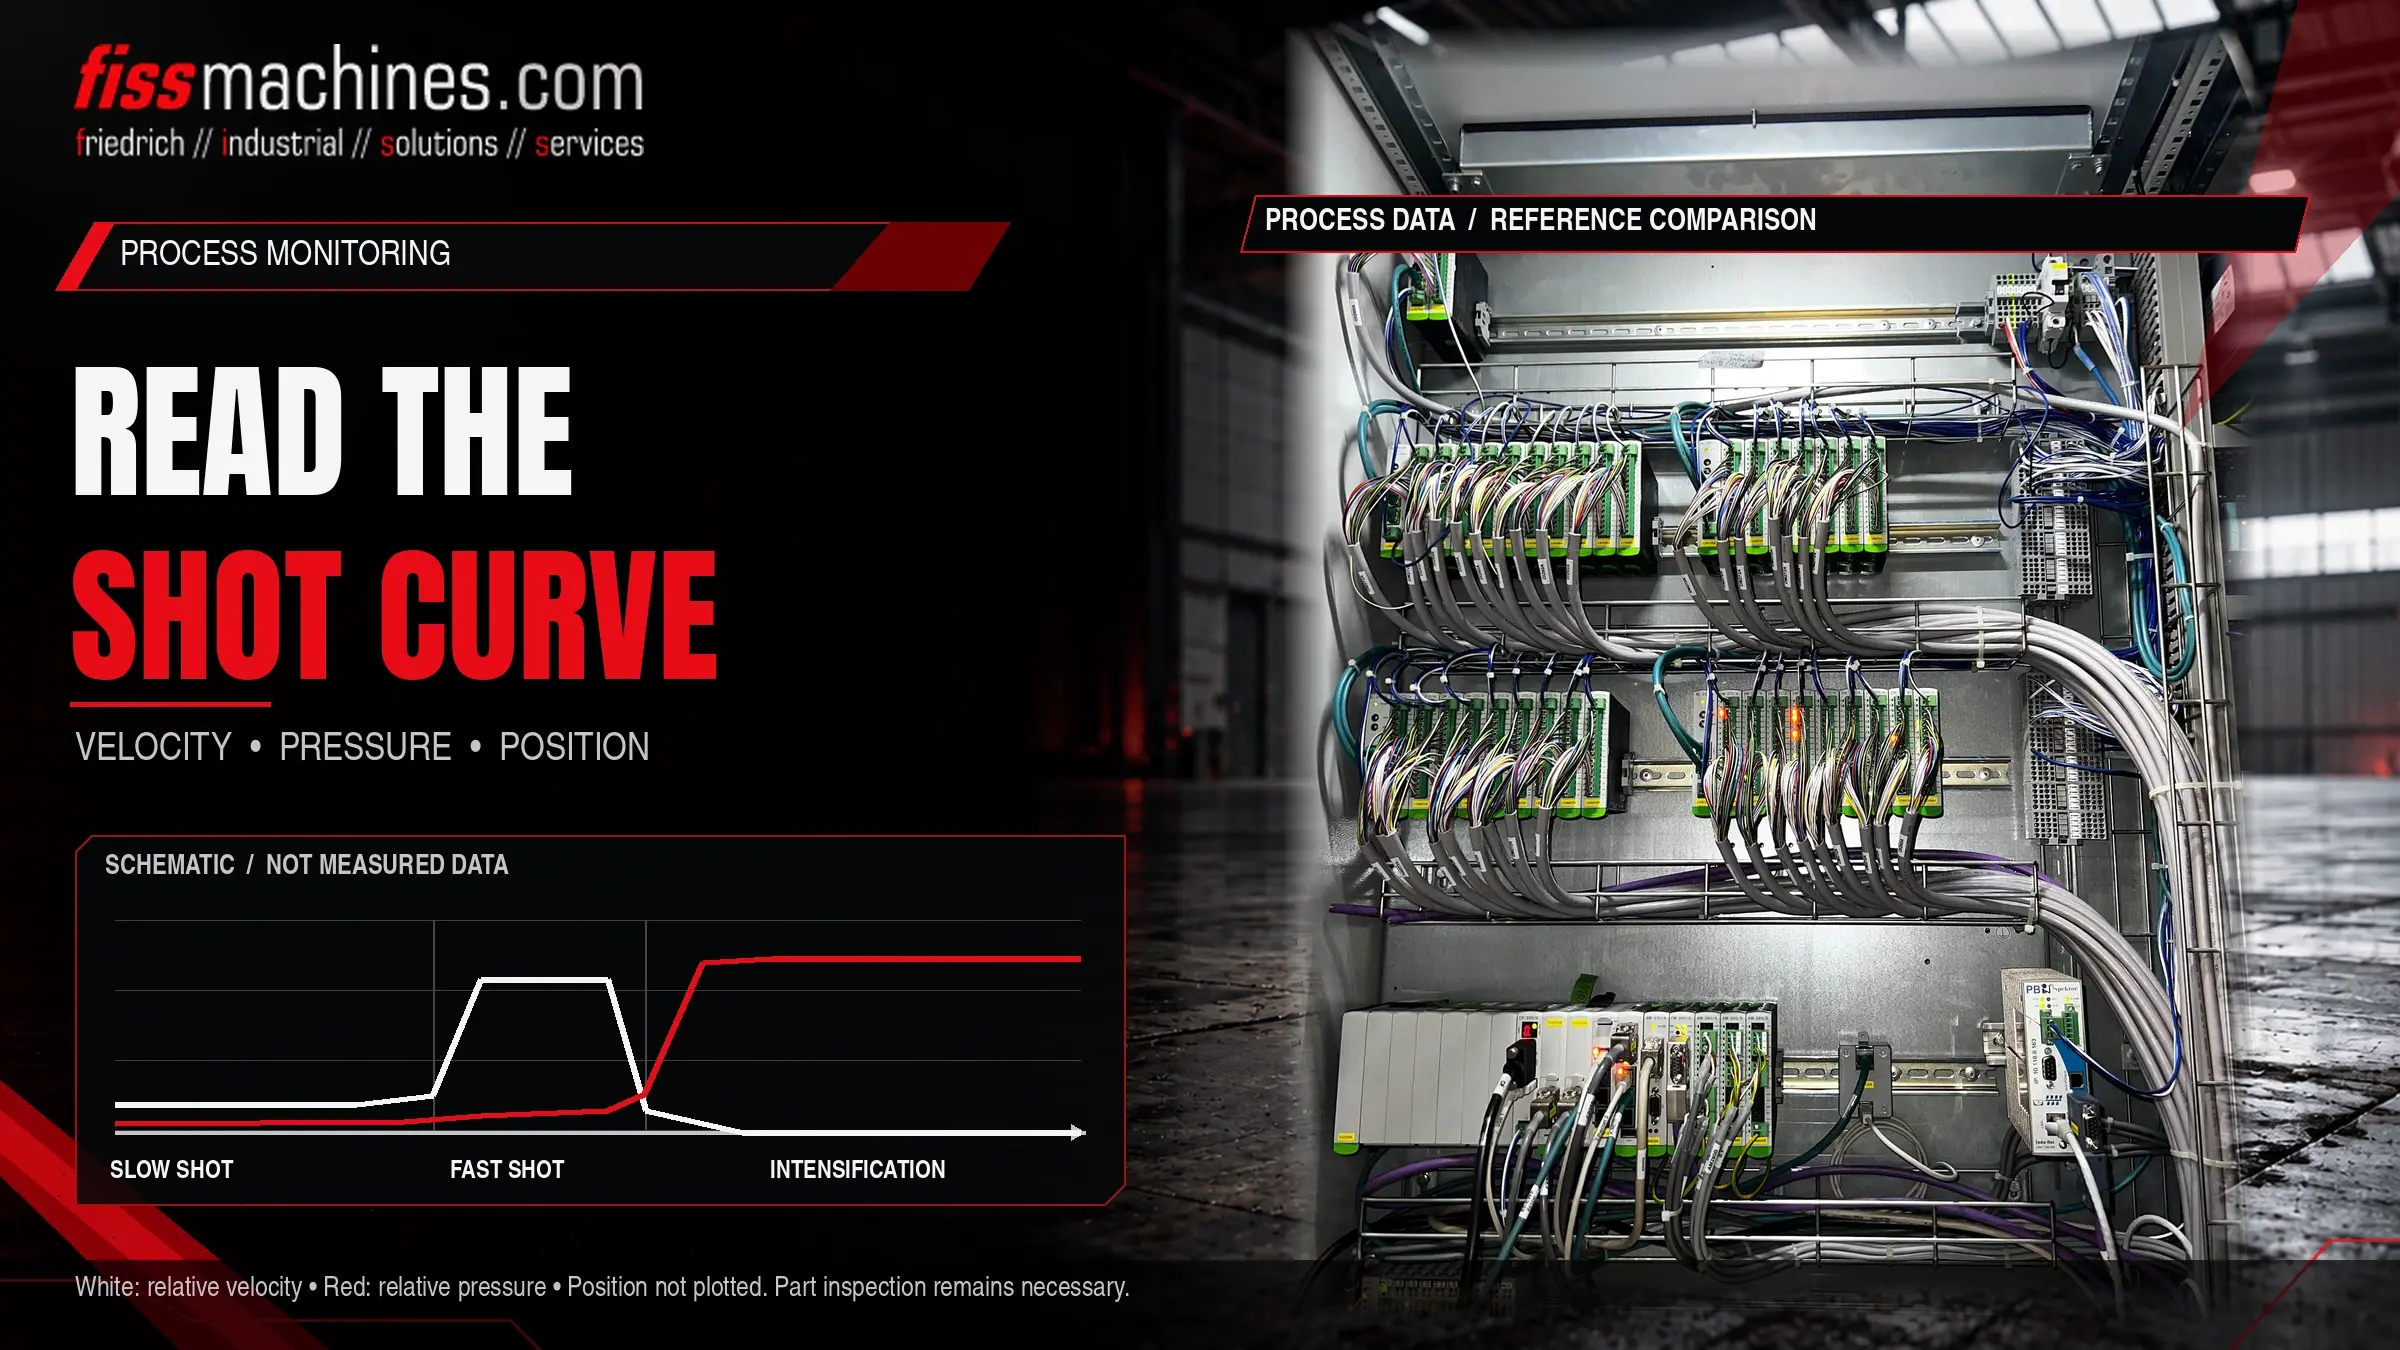
Bir döküm eğrisi, tek bir döküm için pistonun hareketini, hızını ve basıncını zamana veya stroka göre gösterir. Bilinen ve iyi bir referans enjeksiyonla karşılaştırıldığında, yavaş aşamadaki sapmaları, hızlı enjeksiyona geçişi, hızlı enjeksiyon hızını, yoğunlaşma sırasında basınç artışını ve pistonun son konumunu ortaya çıkarır.
Bir eğri, bir dökümün iyi olduğunu kanıtlamaz. Sadece makinenin amaçlandığı gibi çalışıp çalışmadığını gösterir; bu çalışmanın sağlam parçalar üretip üretmediği ise dökümlerin incelenmesiyle teyit edilmelidir.
Bir Döküm Eğrisini Oluşturan Sinyaller Nelerdir?
Kesin kanal seti, makineye ve kontrol sistemine bağlıdır, ancak çoğu sistem benzer temel verileri kaydeder. Bazı değerler doğrudan ölçülür, diğerleri ise hesaplanır. Eğrinin garip göründüğü durumlarda hangisinin hangisi olduğunu bilmek önemlidir.
| Sinyal | Kaynağı | Neyi gösterir | Sınırlamalar |
|---|---|---|---|
| Piston konumu | Atış silindiri üzerindeki doğrusal konum dönüştürücüsü | Zaman içindeki strok, geçiş noktası, son konum | Montaj ve kalibrasyon doğru olmalıdır |
| Piston hızı | Genellikle konum sinyalinden türetilir | Yavaş atış profili, hızlı atış hızı, yavaşlama | Örnekleme hızına ve filtrelemeye duyarlı |
| Hidrolik basınç | Atış silindiri üzerindeki basınç dönüştürücüler (piston ve çubuk tarafı) | Doldurma sırasında direnç, yoğunlaşma artışı | Sensör tepkisi ve devredeki konumu, izi etkiler |
| Metal basıncı | Hidrolik basınçlar ve alan oranlarından hesaplanır | Metal üzerinde etki eden yaklaşık basınç | Hesaplanan değer; sürtünme ve dinamik kayıplar dahil değildir |
| Akümülatör basıncı | Akümülatör devresinde bulunan transdüser (varsa) | Hızlı atış ve güçlendirme için kullanılabilir enerji | Her makinede kaydedilmez |
Birçok hücre, eğrilerin yanı sıra her atış için tekil değerleri de depolar; örneğin hızlı atış hızı, geçiş konumu, yoğunlaştırma yükselme süresi, son piston konumu ve döngü süresi. Bu değerler, her eğriyi açmaya gerek kalmadan yüzlerce atış boyunca eğilimleri görünür kılar.
Bir Atış Eğrisini Adım Adım Okuma
Doldurma aşamalarının fiziksel mekanizmaları — örneğin, yavaş enjeksiyonun neden metalin önündeki havayı itmesi gerektiği ve havalandırma ile vakumun neden önemli olduğu — kalıp doldurma ve vakum konulu makalemizde açıklanmaktadır. Burada odak noktası, kaydedilen verilerde nelere dikkat edilmesi gerektiğidir.
Başlangıç konumu ve yavaş aşama
Pistondan aynı konumdan başladığını ve düzgün bir şekilde hızlandığını kontrol edin. Yavaş aşamadaki düzensiz bir hız eğrisi, valf davranışına, manşondaki sürtünmeye veya değişken döküm hacmine işaret edebilir.
Hızlı enjeksiyona geçiş
Hızın keskin bir şekilde arttığı strok konumunu ayarlanan değerle karşılaştırın. Geçiş noktasının kayması, hızlı aşama başladığında döküm sisteminde halihazırda bulunan metal miktarını etkiler.
Hızlı enjeksiyon hızı ve frenleme
Hızlı aşamanın seviyesine, kararlılığına ve sonuna bakın. Doldurma işleminin sonundaki ani artışlar genellikle enjeksiyon sonundaki frenleme davranışıyla bağlantılıdır ve kalıbı ve makineyi zorlayabilir.
Yoğunlaşma ve son konum
Kavite dolduktan sonra basıncın ne kadar hızlı arttığını ve istikrarlı kalıp kalmadığını değerlendirin. Pistonun son konumu, bisküvi uzunluğunu ve dolayısıyla dozajlamanın ne kadar tutarlı olduğunu gösterir.
Tipik Sapmalar ve Olası Nedenler
Aşağıdaki tabloda sık görülen örüntüler listelenmiştir. Nedenler, araştırılması gereken olasılıklardır, otomatik teşhisler değildir; aynı anda birden fazla neden geçerli olabilir ve aynı örüntü, farklı makinelerde farklı nedenlere bağlı olabilir.
| Örüntü | Olası nedenler | İlk kontroller |
|---|---|---|
| Son konum atıştan atışa değişkenlik gösteriyor | Düzensiz dozajlama, manşon içinde metalin katılaşması | Dozaj sistemi, kepçe veya fırın, manşon sıcaklığı |
| Hızlı döküm hızı ayarlanan değerden düşük | Düşük akümülatör şarjı, valf tepkisi, artan sürtünme | Akümülatör basıncı ve ön şarj, valfler, piston ve manşon aşınması |
| Yavaş yoğunlaşma artışı | Çoğaltıcı veya valf sorunları, iç sızıntı, gaz ön şarjı | Basınç yükseltici devresi, contalar, akümülatör durumu |
| Bekleme sırasında basınç düşüşü | İç sızıntı, ayırma hattında metal çıkıntısı | Silindir contaları, çek valfler, kalıp kilitlenmesi ve ayırma hattı |
| Gürültülü veya pürüzlü hız eğrisi | Sensör veya kablolama sorunları, agresif filtreleme ayarları, yapışan piston | Dönüştürücü, kablolama, veri ayarları, piston yağlaması |
Garip bir eğri nedeniyle proses ayarlarını değiştirmeden önce, sensörün, montajının ve kayıt ayarlarının doğru olduğunu doğrulayın. Gevşek bir dönüştürücü, mekanik bir arızayı inandırıcı bir şekilde taklit edebilir.
Pratik Bir İzleme Stratejisi Oluşturma
Referans çekimler ve tolerans aralıkları
İzleme, tanımlanmış bir referansla başlar: kalite kontrolünden geçen parçaların üretildiği kararlı bir çalışmadan elde edilen eğriler ve tekil değerler. Anahtar değerlerin etrafındaki tolerans aralıkları, hücrenin sapma gösteren çekimleri otomatik olarak işaretlemesini sağlar. Çok dar aralıklar yanlış alarmlara neden olur ve kısa sürede göz ardı edilir; çok geniş aralıklar ise gerçek sapmaların fark edilmeden geçmesine yol açar.
Çekim verilerinin parçalarla ilişkilendirilmesi
Her bir döküm, örneğin bir döküm sayacı veya parça işaretlemesi yoluyla, ürettiği parçayla ilişkilendirilebildiğinde, döküm verilerinin değeri önemli ölçüde artar. Böylece sapma gösteren dökümler ayıklanabilir ve denetim sonuçları, zaman içinde proses verileriyle ilişkilendirilebilir. Ayıklama kapakları, işaretleme ve taşıma işlemlerinin bir hücreye nasıl entegre edildiği konusu, döküm hücresinde otomasyon başlıklı makalemizde ele alınmaktadır.
İzleme ve kapalı döngü kontrolü
Eğrileri kaydetmek, onları kontrol etmekle aynı şey değildir. Birçok makine, vuruşu ayarlanmış valf konumlarıyla gerçekleştirir ve sonucu kaydeder; diğerleri ise her strok sırasında vuruşu gerçek zamanlı olarak ayarlar. Her ikisi de izlenebilir, ancak beklenen dağılım ve bir sapmanın anlamı farklıdır.
İkinci El Makine Değerlendirmesinde Enjeksiyon Eğrileri
Üretimden kaydedilmiş eğriler, makine kapatılmadan önce enjeksiyonun nasıl davrandığına dair değerli kanıtlar olabilir. Mevcut oldukları takdirde, sadece bir örnek değil, farklı dönemlere ait eğrileri isteyin. Eğer yoksa, güvenli olduğu durumlarda denetim altında yapılacak bir test çalışması, eğrilerin yerinde kaydedilmesini sağlar. Eski makinelerde atış izleme sistemi hiç bulunmayabilir; bu durumda sisteme sonradan bir sistem eklenmesi genellikle mümkündür, ancak sensörler, kontrol entegrasyonu ve bunun gerektirdiği çaba önceden değerlendirilmelidir.
Güvenilir Atış İzleme Kontrol Listesi
- Konum ve basınç dönüştürücülerinin tanımlanması, sağlam bir şekilde monte edilmesi ve kalibre edilmesi
- Hangi kanalların ölçüldüğü ve hangilerinin hesaplandığı netleştirilmelidir
- Örnekleme hızı ve filtreleme belgelendi ve sabit tutuldu
- Referans atışlar, piyasaya sürülen parçaların kullanıldığı bir üretim serisinden tanımlanmalıdır
- Önemli tekil değerler için tolerans aralıkları belirlenmiş ve periyodik olarak gözden geçirilmiştir
- Atış verileri, parçalara veya en azından zamana ve atış sayacına bağlanmıştır
- Akümülatör basınçları ve ön şarj, bakım rutinlerine dahil edilmiştir
- Sorumluluklar tanımlanmıştır: alarmları kim gözden geçirir ve ayarları kim değiştirebilir
- Bakım sonrası eğri değişiklikleri, önceki referansla karşılaştırılır
Sık Sorulan Sorular
Eğri üzerindeki metal basıncı, boşluktaki gerçek basınç mıdır?
Genellikle tam olarak değil. Tipik olarak hidrolik basınçlar ve silindir alanlarından hesaplanır, bu nedenle sürtünme ve dinamik etkiler dahil edilmez; ayrıca boşluktaki basınç, döküm kanalı ve katılaşmaya da bağlıdır. Bunu, dökümler arasındaki bir karşılaştırma değeri olarak değerlendirin.
Enjeksiyon eğrileri, X-ray veya diğer parça muayenelerinin yerini alabilir mi?
Hayır. Bu eğriler, makinenin işlem dizisini tekrarlayıp tekrarlamadığını gösterir. Gözeneklilik veya diğer kusurlar, kalıptan, eriyikten veya kalıp sıcaklığından da kaynaklanabilir; bu durumlar, bir enjeksiyon eğrisinde yansıtılmaz.
Referans eğrileri ne sıklıkla güncellenmelidir?
Kalıp, atış manşonu, piston veya ilgili ayarlar değiştiğinde ve büyük bakım işlemlerinden sonra. Değişikliklerin izlenebilir olması için eski referans değerleri saklayın.
Eski bir makineye enjeksiyon izleme sistemi takılabilir mi?
Çoğu durumda, evet; retrofit sensörler ve ayrı bir kayıt sistemi veya güncellenmiş bir kontrol sistemi kullanılarak. Uygulanabilirlik, hidrolik tasarımı, montaj alanına ve verilerin nasıl kullanılacağına bağlıdır.
FISS, Makine Değerlendirmesi ve Servis Hizmetlerini Destekler.
İster kullanılmış bir soğuk odalı makinenin şut sonunu inceliyor olun, ister kendi ekipmanınızın denetimini planlıyor olun, FISS mevcut verileri ve sonraki teknik adımları sizinle görüşebilir.