
Alüminyum Eriyiğinin Kalitesi: Gaz Giderme, Filtreleme ve Oksitler
Bir basınçlı döküm makinesi, yalnızca eritme tesisinden gelen malzemeyi dökebilir. Çözünmüş hidrojen, oksit tabakaları ve diğer kalıntılar, metalle birlikte döküm manşonuna geçer ve sonunda döküm parçasında birikir. Bu nedenle temiz ve iyi işlenmiş eriyik, düşük hurda oranları, sızdırmaz parçalar ve güvenilir işleme, ısıl işlem veya kaynak işlemleri için bir ön koşuldur.
Alüminyum Eriyiğinin Kalitesini Ne Belirler?
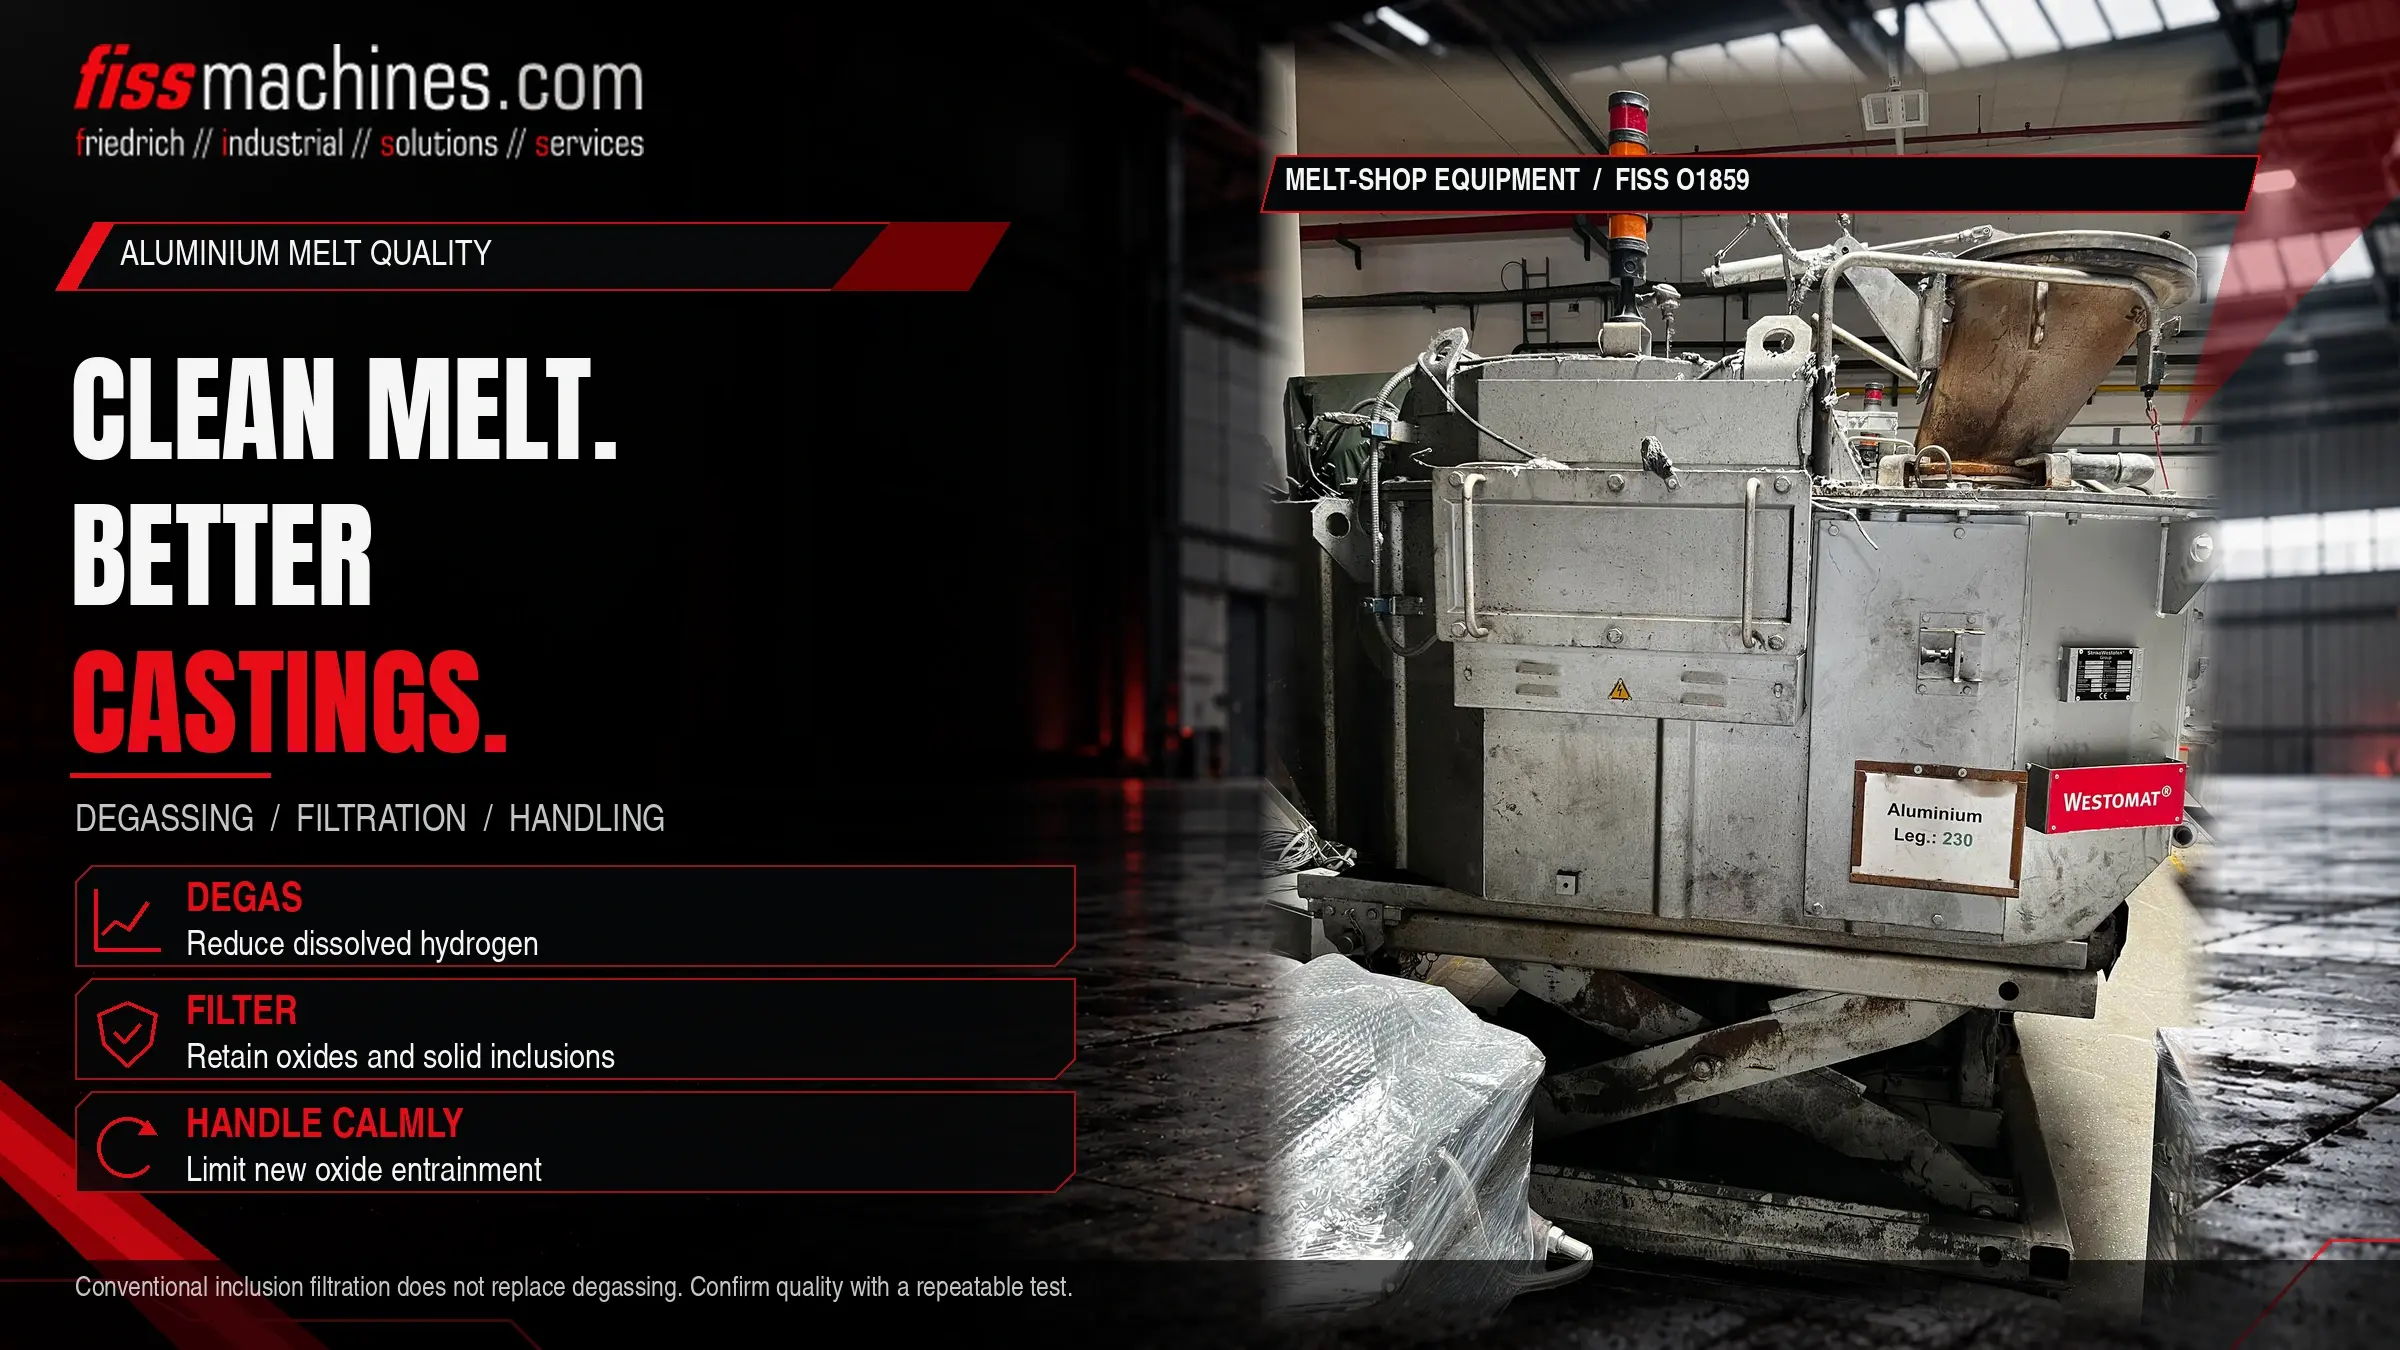
Üç faktör öne çıkar: katılaşma sırasında gaz gözenekleri oluşturabilen çözünmüş hidrojen; dökümü zayıflatan ve akışı bozan oksitler ve kalıntılar; ve her ikisini de etkileyen sıcaklık kontrolü. İnert gazla gaz giderme işlemi hidrojen içeriğini düşürür, filtreleme oksitleri ve parçacıkları tutar ve dikkatli işleme yeni kirlenmeyi önler.
Ergitme kalitesi varsayılmamalı, ölçülmelidir. Basit atölye testleri, değişikliklerin hurda olarak ortaya çıkmadan önce fark edilmesini sağlar.
Hidrojen: Görünmez Kirletici
Hidrojen, erimiş alüminyumda kayda değer miktarlarda çözünen tek gazdır. Sıvı haldeki çözünürlüğü, katı metal halindekinden çok daha yüksektir ve sıcaklık arttıkça artar. Katılaşma sırasında, fazla hidrojen dışarı atılır ve gözenekler oluşturabilir.
Ana kaynak nemdir. Su buharı erimiş alüminyumla reaksiyona girerek oksit oluşturur ve eriyik içine hidrojen salar. Nem, nemli havadan, rutubetli veya kirlenmiş hammadde, yeterince kurutulmamış aletler, kepçeler ve refrakter astarlardan ve yakıtla çalışan fırınlardaki yanma gazlarından kaynaklanır.
Yüksek basınçlı kalıp dökümünde, gözenekliliğin büyük bir kısmı hidrojenden ziyade hapsolmuş hava ve katılaşma büzülmesinden kaynaklanır. Çözünmüş gaz yine de önemlidir; özellikle ısıl işleme tabi tutulmuş, kaynaklanmış veya basınca dayanıklı olması gereken parçalarda, küçük gaz gözenekleri kabarcık oluşumuna veya sızıntılara neden olabilir.
Oksitler, Cüruf ve Diğer Kalıntılar
Erimiş alüminyum, anında ince bir oksit tabakasıyla kaplanır. Bu tabaka yüzeyde kaldığı sürece zararsızdır. Yüzey, türbülanslı döküm, yüksek düşme yüksekliği veya karıştırma nedeniyle bozulduğunda, oksit tabakaları eriyik içine katlanır. Bu tabakalar, dökümde çatlaklara ve gözeneklerin çekirdeklerine neden olabilir.
| Kirletici | Tipik Kaynak | Önlem |
|---|---|---|
| Çözünmüş hidrojen | Havadan, hammadde, aletler, refrakter malzemeler ve yanma sürecinden kaynaklanan nem | Yük ve aletlerin kurutulması, inert gazla gaz giderme, kontrollü sıcaklık |
| Oksit tabakaları | Türbülanslı transfer, yüksek düşme yüksekliği, oksitlenmiş geri dönüşler | Sakin transfer, kısa düşme yükseklikleri, sıyırma, filtrasyon |
| Refrakter parçacıkları | Aşınmış veya hasar görmüş fırın ve pota astarları | Astar bakımı, filtrasyon |
| Çamur (intermetalik fazlar) | Düşük tutma sıcaklığı ile birleşen yüksek demir, manganez ve krom içeriği | Alaşım kontrolü, alaşıma uygun tutma sıcaklığı, düzenli fırın temizliği |
Çamur için, bir gösterge olarak sıklıkla ampirik bir çamur faktörü kullanılır: Fe + 2 × Mn + 3 × Cr, her biri ağırlık yüzdesi olarak. Kritik değer, tutma sıcaklığına bağlıdır ve alaşım tedarikçisiyle mutabık kalınmalıdır.
Gaz Giderme: İnert Gazla Hidrojenin Giderilmesi
Alüminyum dökümhanelerinde en yaygın yöntem döner gaz gidermedir. Dönen bir grafit pervane, genellikle argon veya azot gibi bir inert gazı ince kabarcıklar halinde dağıtır. Hidrojen, eriyikten kabarcıklara yayılır ve onlarla birlikte yüzeye çıkar. Yükselen kabarcıklar ayrıca oksitleri de yukarıya taşır; burada bunlar cürufla birlikte sıyırılabilir.
Hazırlık
Rotoru ve mili önceden ısıtın, rotorun aşınmasını kontrol edin ve eriyiği işleme sıcaklığına getirin.
İşleme
Belirlenen gaz akışı, rotor hızı ve süreye göre işlemi gerçekleştirin; oksitleri eriyik içine çeken girdap oluşumunu önleyin.
Süzme ve Doğrulama
Cürufu dikkatlice temizleyin ve eriyik kalitesi testi ile sonucu doğrulayın.
Hemen Kullanın
İşlenmiş eriyik, zamanla, özellikle nemli koşullarda tekrar hidrojen emebilir.
Gaz giderme işleminin nerede gerçekleştirileceği, eritme tesisinin düzenine bağlıdır: transfer kasesinde, ayrı bir işleme istasyonunda veya fırında. Farklı fırın türlerinin rolleri, " Dozaj, Eritme veya Bekletme Fırını?"başlıklı makalemizde açıklanmaktadır.
Filtrasyon: Oksitlerin ve Parçacıkların Tutulması
Filtreler, oksit filmlerini ve katı partikülleri mekanik olarak tutar. Gözenek boyutuna göre sınıflandırılan seramik köpük filtreler, oluklarda, fırın çıkışlarında veya dozaj fırınlarında yaygın olarak kullanılır. Daha ince bir filtre, daha küçük kalıntıları tutar ancak daha fazla akış direnci oluşturur ve daha çabuk tıkanır; bu nedenle filtre seçimi, işleme kapasitesine ve değiştirme aralıklarına uygun olmalıdır.
Filtreleme, çözünmüş hidrojeni gidermez ve gaz giderme işlemi tek başına tüm kalıntıları ortadan kaldırmaz. Bu iki işlem birbirini tamamlar. Her ikisi de ancak metal daha sonra, örneğin döküm manşonuna türbülanslı bir şekilde dökülmesi gibi nedenlerle yeniden kirlenmezse etkilidir. Doldurma koşullarının gözeneklilik üzerindeki etkisi, kalıp doldurma ve vakum konulu makalemizde ele alınmaktadır.
Ergitme Kalitesinin Test Edilmesi
Düşük Basınç Testi
Bir numune atmosferik basınçta, diğeri ise tanımlanmış bir vakum altında katılaşır. Gaz ve oksitler, vakum numunesinde daha fazla gözenek oluşmasına neden olur ve dolayısıyla yoğunluğu daha düşük olur. Yoğunluk indeksi, her iki değeri karşılaştırır.
Kalıntı Testleri
Basit numuneler üzerinde yapılan kırılma testleri, kırılma yüzeyindeki oksit filmlerini görünür hale getirir. Daha ayrıntılı analiz için laboratuvar yöntemleri, filtrelenmiş metal numunesindeki kalıntıları nicel olarak belirler.
Yoğunluk indeksi [%] = (ρatm −ρvac) /ρatm × 100
ρatm = atmosferik basınçta katılaşan numunenin yoğunluğu,ρvac = indirgenmiş basınç altında katılaşan numunenin yoğunluğu; her ikisi de g/cm³ cinsindendir. Sonuçlar yalnızca aynı numune boyutu, basınç ve prosedür ile karşılaştırılabilir.
Günlük İşletme için Ergitme Kalitesi Kontrol Listesi
- Hammadde ve geri dönüşler kuru, temiz ve kapalı bir yerde depolanmış olmalıdır
- Küvetler, aletler ve sıyırıcılar, eriyikle temas etmeden önce kaplanmalı ve ön ısıtılmalıdır
- Fırın ve kepçe astarlarında hasar ve birikinti olup olmadığı kontrol edilmelidir
- Ergitme sıcaklığı, alaşım ve proses için tanımlanan aralıkta olmalıdır
- Gaz giderme parametreleri belgelensin ve rotorun durumu kontrol edilsin
- Cüruf, oksitlerin eriyik içine geri karışmasına neden olmadan dikkatlice uzaklaştırılmalıdır
- Üretim kapasitesine uygun filtreler seçilir ve belirlenen aralıklarla değiştirilir
- Düşük türbülans ve kısa düşme yükseklikleri ile aktarım ve kepçeyle döküm
- Yoğunluk indeksi veya benzer bir test düzenli olarak gerçekleştirilir ve kaydedilir
Sık Sorulan Sorular
Yüksek basınçlı dökümde gaz giderme gerekli midir?
Bu, parça gereksinimlerine bağlıdır. Isıl işleme tabi tutulmuş, kaynaklanmış veya basınca dayanıklı olması gereken parçalar için, kontrollü hidrojen içeriği ve temiz eriyik genellikle önemlidir. Gerekli seviye, her ürün için ayrı ayrı belirlenmelidir.
Filtreleme, gaz gidermenin yerini alır mı?
Hayır. Filtreler katı kalıntıları ve oksit tabakalarını tutar, ancak çözünmüş hidrojeni gidermez. Gaz giderme ve filtreleme farklı sorunları çözer.
Ergitme kalitesi neden hava koşullarına göre değişir?
Nem, hidrojen kaynağıdır. Nemli günlerde eriyik, hava, aletler ve malzemelerle temas yoluyla daha fazla hidrojen alabilir; bu nedenle düzenli testler yararlıdır.
Daha yüksek eriyik sıcaklığı kaliteyi artırır mı?
Her zaman değil. Daha yüksek sıcaklıklar hidrojenin çözünürlüğünü ve oksidasyonu artırır. Sıcaklık, işlemin gerektirdiği kadar yüksek olmalı, ancak daha yüksek olmamalıdır.
FISS, ikinci el eritme, tutma ve dozaj fırınları sunmaktadır.
Tutarlı eriyik kalitesi, uygun fırın teknolojisiyle başlar. FISS, dökümhaneler ve kalıp döküm için ikinci el fırınlar sunar ve hangi ekipmanın alaşımınıza, üretim kapasitenize ve hücre düzeninize uygun olduğunu değerlendirmenize yardımcı olabilir.