
Alüminyum, Çinko veya Magnezyum? Basınçlı Döküm Malzemelerinin Karşılaştırılması
Alüminyum, çinko ve magnezyum alaşımları, döküm parçaların büyük çoğunluğunu oluşturur. Her malzeme grubu, kendine özgü bir ağırlık, mukavemet, dökülebilirlik ve yüzey kalitesi kombinasyonu sunar ve her biri makine, eriyik işleme ve kalıptan farklı gereksinimler ortaya koyar. Dolayısıyla malzeme seçimi, sadece parçayı değil, tüm üretim düzenini şekillendirir.
Hangi Döküm Malzemesi Hangi Uygulamaya Uygun?
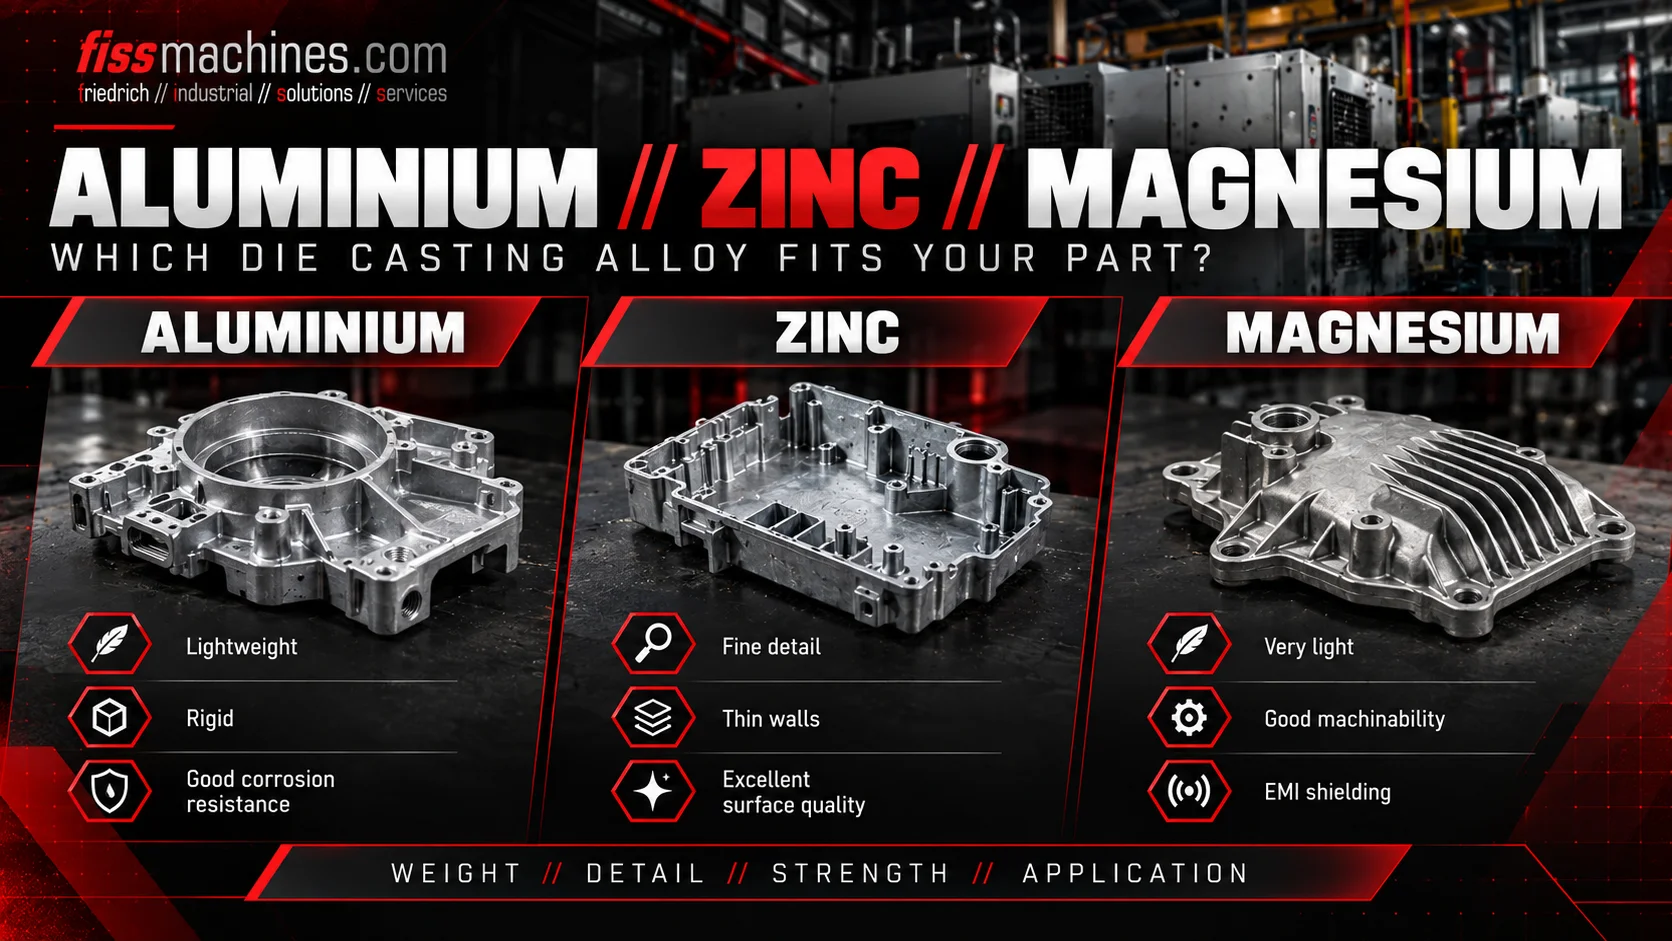
Alüminyum, hafif yapısal ve gövde parçaları için en yaygın olarak kullanılan seçenektir ve soğuk odalı makinelerde işlenir. Çinko, dekoratif veya kaplamalı parçalar için çok ince cidarlar, ince detaylar ve yüksek kaliteli yüzeyler sağlar ve genellikle sıcak odalı makinelerde dökülür. Magnezyum, bu üç malzeme arasında en düşük yoğunluğa sahiptir ve ağırlığın kritik öneme sahip olduğu durumlarda kullanılır; parça boyutuna bağlı olarak sıcak veya soğuk odalı makinelerde işlenir.
Nihai karar, gerekli mekanik özelliklere, çalışma sıcaklığına, korozyon ortamına, yüzey kalitesine ve üretim hacmine bağlıdır; bu hususlar, müşteri spesifikasyonu ve alaşım tedarikçisi ile netleştirilmelidir.
Üç Malzeme Ailesine Genel Bakış
Aşağıdaki tablo, nitel bir kılavuz niteliğindedir. Yoğunluk, katılaşma aralığı, mukavemet ve uzama gibi kesin değerler alaşımdan alaşıma farklılık gösterir ve her zaman ilgili standarttan veya tedarikçinin teknik verilerinden alınmalıdır.
| Kriter | Alüminyum Alaşımları | Çinko Alaşımları | Magnezyum Alaşımları |
|---|---|---|---|
| Yoğunluk (yaklaşık) | yaklaşık 2,7 g/cm³ | yaklaşık 6,6–7 g/cm³ | yaklaşık 1,8 g/cm³ |
| Tipik makine türü | Soğuk oda | Sıcak oda | Küçük parçalar için sıcak oda, büyük parçalar için soğuk oda |
| İşleme sıcaklığı | Nispeten yüksek | Düşük | Alüminyumla karşılaştırılabilir |
| İnce cidarlar ve ince detaylar | İyi | Çok iyi | Çok iyi akışkanlık |
| Kalıp ömrü | Termal yorgunluk nedeniyle sınırlı | Düşük termal yük sayesinde uzundur | Genellikle alüminyuma göre daha uzundur |
| Özel dikkat | Ergitme temizliği, hidrojen, ısı çatlakları | Yüksek sıcaklıklarda sünme, ağırlık | Ergitme koruması, yangın güvenliği, galvanik korozyon |
Alüminyum: Çok Yönlü Standart
Alüminyum basınçlı döküm alaşımları çoğunlukla alüminyum-silikon bazlıdır ve genellikle bakır veya magnezyum ilaveleri içerir. Silikon akışkanlığı ve dökülebilirliği artırır; bakır mukavemeti yükseltir ancak korozyon direncini azaltır; manganez ve magnezyum ile alaşımlanmış düşük demirli varyantlar, daha yüksek süneklik veya ısıl işlem gerektiren yapısal parçalar için kullanılır.
Erimiş alüminyum, demir bazlı bileşenlere zarar verdiği için, döküm sistemi ile uzun süre temas halinde tutulmaz. Bunun yerine, her döküm için ölçülü bir miktar, soğuk odalı basınçlı döküm makinesinin döküm manşonuna kepçeyle veya dozajlayıcıyla verilir. Daha yüksek işleme sıcaklığı, kalıp üzerindeki termal yükü artırır; bu da ısı çatlaklarını başlıca aşınma mekanizmalarından biri haline getirir.
Çinko: Hassasiyet, Detay ve Yüzey
Çinko kalıp döküm alaşımları, genellikle az miktarda bakır ve magnezyum ilaveli çinko-alüminyum alaşımlarıdır ve alüminyuma göre çok daha düşük bir sıcaklıkta erir. Bu, şut sisteminin eriyik içine daldırıldığı sıcak odacıklı işlemeyi, kısa döngü sürelerini ve çok uzun kalıp ömrünü mümkün kılar.
Çinko parçalar boyutsal olarak hassastır ve kaplama ile dekoratif yüzey işlemlerine çok uygundur; bu nedenle bağlantı parçaları, donanım, kilitler ve konektörlerde yaygın olarak kullanılırlar. Bunun dezavantajları ise yüksek yoğunluk ve yüksek sıcaklıklarda sürekli yük altında sünme eğilimi olup, bu da sıcak ve yüksek yük altındaki uygulamalarda kullanımını sınırlamaktadır.
Magnezyum: Maksimum Ağırlık Tasarrufu
Magnezyum, kalıp dökümünde kullanılan en hafif yapısal metaldir. Yaygın alaşım grupları, mukavemet ve dökülebilirlik için alüminyum ve çinko veya daha yüksek süneklik için alüminyum ve manganez içerir. Magnezyum, ince kesitleri iyi doldurur ve alüminyum gibi çeliğe zarar vermediğinden, küçük parçalar için sıcak odacıklı makinelerde, büyük parçalar için ise soğuk odacıklı makinelerde işlenebilir.
Erimiş magnezyum kolayca oksitlenir ve koruyucu gazla korunmalıdır. Bu amaçla izin verilen gazlar çevre yönetmeliklerine tabidir; bu nedenle her tesis için geçerli kurallar kontrol edilmelidir. Talaşlar, ince parçacıklar ve tozlar için özel yangın güvenliği önlemleri alınmalı ve eriyikten su uzak tutulmalıdır. Montajlarda, diğer metallerle temas, galvanik korozyonu önleyecek şekilde tasarlanmalıdır.
Malzeme Seçiminin Makineler ve Ergitme Tesisi İçin Anlamı
Soğuk veya sıcak hazne, döküm ucu boyutu ve piston çapları, alaşım ve parçaya göre belirlenir.
Eritme, tutma ve dozajlama işlemleri alaşım, sıcaklık ve üretim kapasitesine uygun olmalıdır.
Kalıp çeliği, sıcaklık kontrolü ve püskürtme, büyük ölçüde alaşıma bağlıdır.
Özellikle magnezyum için eriyik koruması ve yangın güvenliği önlemleri gereklidir.
Mevcut bir üretim hattında malzeme değişikliği yapmak nadiren basit bir işlemdir. Sıcak odalı bir çinko makinesi alüminyum için kullanılamaz ve alüminyumdan magnezyuma geçiş, eriyik işleme ve güvenlik ekipmanlarında değişiklikler gerektirir. Bu iki makine prensibi arasındaki farklar, " Soğuk Hazne mi, Sıcak Hazne mi?" başlıklı makalemizde ele alınmaktadır; uygun eritme ve tutma ekipmanları ise ikinci el fırınlarımız arasında bulunabilir.
Malzeme Seçimi Öncesi Cevaplanması Gereken Sorular
- Hangi mekanik özellikler belirtilmiştir ve bunlar döküm halindeyken mi yoksa ısıl işlem görmüş halde mi gereklidir?
- Parça hangi sıcaklıkta ve hangi sürekli yük altında çalışacak?
- Hangi korozyon ortamı söz konusudur ve hangi birleştirme elemanları kullanılacaktır?
- Hangi yüzey kalitesi gereklidir: işlenmiş, kaplanmış, kaplamalı veya dekoratif?
- Parça ağırlığı, malzeme ve işleme maliyetine kıyasla ne kadar önemlidir?
- Tasarım için minimum duvar kalınlığı ve detay seviyesi ne olmalıdır?
- Şirket içinde halihazırda hangi makine türü ve eritme ekipmanı mevcuttur?
- Seçilen alaşım için tesis izinleri ve güvenlik konseptleri mevcut mu?
Sık Sorulan Sorular
Alüminyum neden sıcak odacıklı makinelerde dökülmez?
Erimiş alüminyum, demir bazlı malzemeleri aşındırır. Döküm sisteminin sürekli olarak erimiş alüminyumun içinde kalması hızlı aşınmaya yol açacağından, alüminyum her döküm için soğuk odalı bir döküm manşonuna dozajlanır.
Aynı parça için çinko her zaman alüminyumdan daha ağır mıdır?
Aynı hacim için evet, çünkü çinko alaşımlarının yoğunluğu yaklaşık iki buçuk kat daha fazladır. Daha ince duvarlar bunu kısmen telafi edebilir, ancak ana hedef düşük ağırlık olduğunda çinko nadiren tercih edilir.
Tek bir makine hem alüminyum hem de magnezyumu işleyebilir mi?
Soğuk odalı bir makine prensipte her ikisi için de kullanılabilir, ancak eriyik taşıma, koruyucu gaz, dozajlama ve güvenlik ekipmanları farklılık gösterir. Bu değişiklik, sadece bir malzeme değişimi olarak değil, bir proses dönüşümü olarak planlanmalıdır.
FISS, makine ve eritme tesisinin alaşıma uygun hale getirilmesine yardımcı olur.
İster alüminyum kapasitenizi artırıyor ister yeni bir proses kuruyor olun, FISS, ikinci el soğuk odalı basınçlı döküm makineleri ve fırınları sunar ve malzemenize ve parçalarınıza en uygun ekipmanın hangisi olduğunu belirlemenize yardımcı olabilir.